
Methodothek | Methodenbeschreibung
Control Chart (QRK)
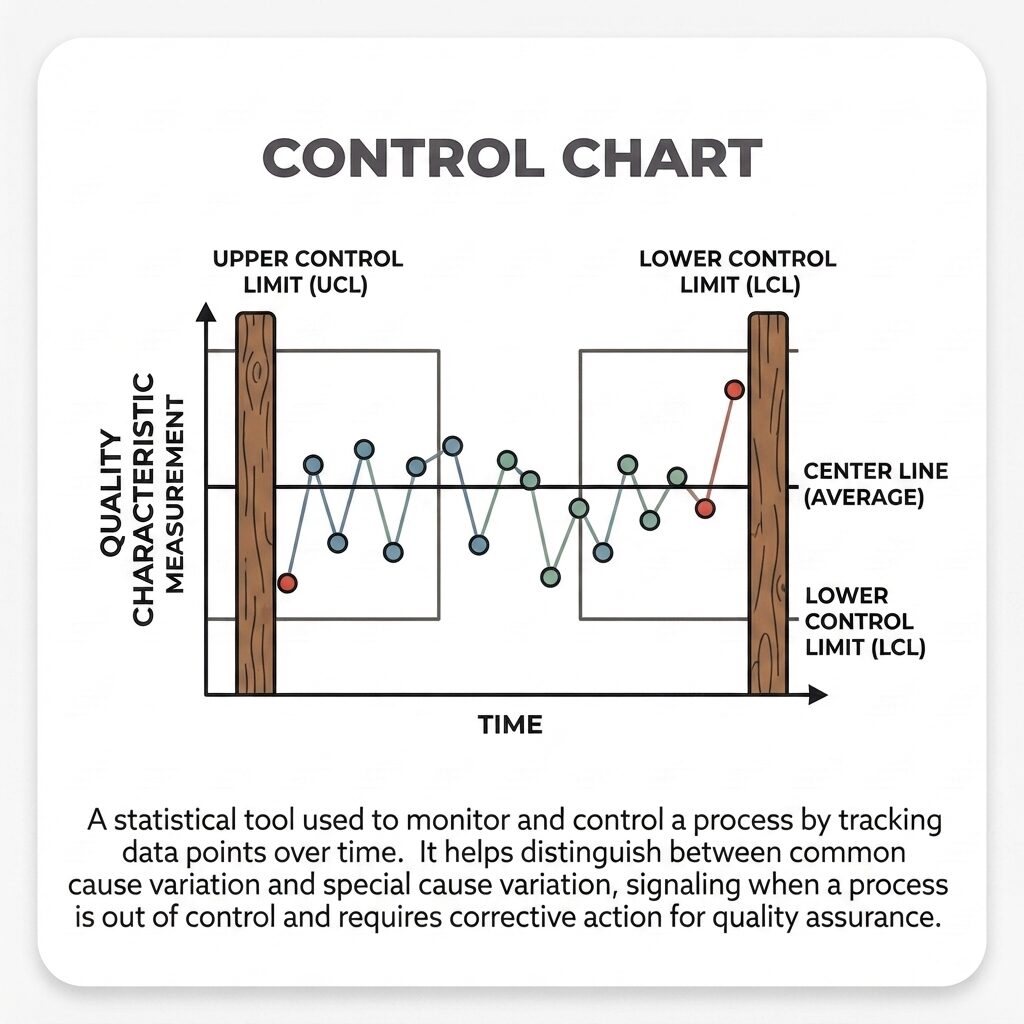
Die Control Chart, im deutschen Raum als Qualitätsregelkarte (QRK) bezeichnet, ist ein visuelles Analysewerkzeug der statistischen Prozesslenkung (SPC). Sie dokumentiert die zeitliche Streuung von Messwerten und zieht harte mathematische Eingriffsgrenzen, um rein zufällige Prozessschwankungen strikt von systematischen, durch Störgrößen verursachten Abweichungen zu trennen.
I. Fundament & Systematik
Jeder noch so perfekte Maschinenprozess schwankt, doch nicht jede Schwankung ist ein Fehler. Die Control Chart liefert den unwiderlegbaren mathematischen Beweis, ob Ihre Anlage unter Kontrolle läuft oder ob externe Störgrößen das System manipulieren. Sie ist das EKG der Produktion und schützt übereifrige Maschinenbediener davor, absolut intakte Prozesse durch unnötiges Nachjustieren kaputtzuregeln.
Steckbrief & Key Facts
Kategorie
Analyse- & Qualitätsmanagementmethode
Schweregrad | Komplexität
Mittel (Das Eintragen der Messwerte ist trivial, die anfängliche statistische Berechnung der Grenzwerte sowie die Mustererkennung erfordern jedoch tiefes stochastisches Verständnis)
Investition | Ressourcen
Gering (Spezialisierte SPC-Software, vernetzte Messmittel und Mitarbeiterschulungen sind erforderlich)
Empfohlene Gruppengröße
1 bis 3 Personen (Qualitätsingenieur für die Auslegung, Maschinenbediener für die Erfassung)
Zeitaufwand
Kontinuierlich (Die initiale Vorlaufberechnung dauert wenige Stunden, die prozessbegleitende Führung erfolgt permanent in Echtzeit)
Einsatzbereiche
Statistische Prozesslenkung (SPC), Serienfertigung, Prozessvalidierung, KVP
Brancheneinsatz
Branchenübergreifend etabliert, globaler und auditrelevanter Standard in der Automobilindustrie, Medizintechnik, Halbleiterfertigung sowie im Präzisionsmaschinenbau.
Historie
Erfinder
Walter A. Shewhart (1924)
Synonyme
Qualitätsregelkarte, QRK, Shewhart-Karte, Prozessregelkarte, SPC-Chart
Fun Fact
Der amerikanische Physiker Walter A. Shewhart entwickelte die allererste Control Chart im Mai 1924 in den Bell Telephone Laboratories. Sein Vorgesetzter bat ihn um ein kurzes Memorandum bezüglich der ständigen Fertigungsschwankungen bei Telefon-Übertragungsgeräten. Shewhart lieferte daraufhin ein einseitiges Memo ab, das zu einem Drittel aus einem simplen Diagramm mit drei horizontalen Linien bestand. Dieses historisch unscheinbare Stück Papier begründete die gesamte moderne Ära der statistischen Qualitätssicherung und verhinderte Jahrzehnte später im Zweiten Weltkrieg den massenhaften Ausfall alliierter Munition.
🎯 Ziele und Grundidee
Das primäre Ziel der Control Chart im Qualitätsmanagement und Systems Engineering ist die absolute mathematische Unterscheidung zwischen gewöhnlichen (zufälligen) und außergewöhnlichen (systematischen) Prozessschwankungen. Jeder industrielle Prozess unterliegt einer natürlichen Streuung, die durch minimale Materialunterschiede, thermische Bedingungen oder Maschinenvibrationen verursacht wird. Greift ein Werker bei exakt diesen normalen Schwankungen in die Maschine ein (das sogenannte Over-Adjustment oder Kaputtregeln), verschlechtert er das Prozessergebnis radikal, anstatt es zu verbessern. Die Regelkarte erzwingt stattdessen eiserne Disziplin: Solange sich die Messwerte innerhalb der statistisch berechneten Eingriffsgrenzen bewegen, wird die Anlage unter keinen Umständen berührt. Erst wenn ein systematischer Trend erkennbar ist oder ein Wert die harte Grenze durchbricht, löst die Karte einen Stopp-Alarm aus und erzwingt eine sofortige Fehlerursachenanalyse, lange bevor der erste physische Ausschuss produziert wurde.
Methodisch wird rigoros zwischen Regelkarten für variable Merkmale (kontinuierlich messbare Größen wie Länge, Gewicht oder Temperatur) und Regelkarten für attributive Merkmale (diskrete zählbare Größen wie Gut/Schlecht oder Fehlstellen pro Bauteil) unterschieden. In der industriellen Hochpräzisionsfertigung dominiert die X-quer-R-Karte, welche den Mittelwert und die Spannweite überwacht, sowie die X-quer-s-Karte für Mittelwert und Standardabweichung. Diese Variablenkarten visualisieren nicht nur die absolute Lage des Prozesses zum Zielwert, sondern offenbaren auch gnadenlos das Verhalten der Prozessstreuung über die Zeit. Der Kernunterschied besteht darin, dass Variablenkarten extrem tiefe und feingranulare Einblicke in die Maschinendynamik gewähren, während attributive Karten meist nur das finale Resultat eines bereits eingetretenen Fehlers summieren.
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
ISO 11462-1: Leitfaden zur Umsetzung der statistischen Prozesslenkung (SPC) - Teil 1: Elemente der SPC
-
ISO 7870-2: Regelkarten - Teil 2: Shewhart-Regelkarten
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Abschnitt 9.1.1.1 verlangt explizit die Überwachung der Prozesslenkung durch statistische Instrumente)
-
AIAG: SPC - Statistical Process Control Reference Manual
- VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - Statistische Methoden
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Strenge Trennung von Toleranz und Eingriffsgrenze: Toleranzgrenzen definieren den Kundenwunsch, Eingriffsgrenzen definieren die prozessuale Realität. Beide dürfen auf der Regelkarte niemals vermischt oder verwechselt werden. Regel 2 Absolutes Verbot manueller Manipulation: Die Eingriffsgrenzen werden streng mathematisch nach der 3-Sigma-Logik berechnet und dürfen niemals von einem Schichtleiter nach persönlichem Bauchgefühl enger oder weiter gezogen werden. Regel 3 Chronologische Integrität: Messwerte müssen zwingend in der exakten zeitlichen Reihenfolge ihrer Entstehung eingetragen werden, da eine Durchmischung die essenzielle Trendanalyse der zeitlichen Verteilung vollständig zerstört. Regel 4 Pflicht zur sofortigen Reaktion: Ein Durchbrechen der Eingriffsgrenze erfordert eine zwingend dokumentierte Korrekturmaßnahme (OOC-Reaktion, Out of Control). Das bloße Weiterlaufenlassen der Anlage ist strikt verboten.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Fundiertes Wissen in deskriptiver Statistik, um Normalverteilungen, Standardabweichungen und die tiefere mathematische Logik hinter der 3-Sigma-Abgrenzung fehlerfrei zu berechnen und zu validieren. Kompetenz 2 Ausgeprägte Maschinenempathie beim Bediener, um aus den detektierten Mustern der Regelkarte (etwa ein langsamer Drift der Mittelwerte nach oben) die tatsächliche physische Ursache (wie Werkzeugverschleiß oder Temperatureinfluss) logisch abzuleiten. Ausrüstung Kalibrierte Messmittel zur Datenerfassung sowie idealerweise eine SPC-Software oder ein physisches CAQ-Terminal direkt an der Produktionslinie zur sofortigen Visualisierung.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Element 1 Mittellinie (Center Line): Fokus auf Prozesslage. Denkweise ist zentrierend. Ziel ist die Visualisierung des langzeitigen arithmetischen Mittelwerts des Prozesses auf der Y-Achse. Typische Fragestellung: Streut der Fertigungsprozess exakt symmetrisch um seinen natürlichen Schwerpunkt? Element 2 Obere und untere Eingriffsgrenze (UCL / LCL): Fokus auf Prozessgrenzen. Denkweise ist statistisch restriktiv. Ziel ist die Markierung der 3-Sigma-Grenze, jenseits derer eine systematische Störung als mathematisch bewiesen gilt. Typische Fragestellung: Befindet sich das mechatronische System noch im Zustand der statistischen Kontrolle? Element 3 Obere und untere Warngrenze (UWL / LWL): Fokus auf Prävention. Denkweise ist proaktiv und vorausschauend. Ziel ist die Markierung der 2-Sigma-Grenze, die als empfindliches Frühwarnsystem für einen beginnenden Prozessdrift dient. Typische Fragestellung: Zeigt der Prozess messbare Anzeichen einer systematischen Verschiebung, lange bevor Ausschuss entsteht? Element 4 Stichprobenwerte (Messpunkte): Fokus auf Datenerfassung. Denkweise ist chronologisch. Ziel ist die fortlaufende Dokumentation der entnommenen Bauteilwerte über die X-Achse. Typische Fragestellung: Gibt es auffällige Verteilungsmuster, beispielsweise sieben aufeinanderfolgende Punkte auf einer Seite der Mittellinie?
🌐 Online-Durchführbarkeit
Die Control Chart ist heutzutage das Paradebeispiel für voll digitalisierte Qualitätssicherung. Der empfohlene Einsatz von Cloud-basierten CAQ-Lösungen in Verbindung mit IoT-vernetzten Messmitteln ermöglicht die Generierung von Regelkarten in absoluter Echtzeit. Digitale Messschieber übertragen die Werte per Bluetooth direkt in das ERP-System, welches die Eingriffsgrenzen im Hintergrund validiert und bei statistischen Verletzungen automatisierte Alarmierungs-Protokolle an die Prozessverantwortlichen sendet. Die fehleranfällige manuelle Zettelwirtschaft aus früheren Jahrzehnten ist im modernen Systems Engineering vollständig durch interaktive, vernetzte Dashboards abgelöst worden.
Anwendung
🔨
Definition des kritischen Qualitätsmerkmals
Das Engineering-Team bestimmt anhand der Konstruktionszeichnung und der Design-FMEA das absolut kritischste Merkmal des Bauteils, dessen Schwankung die Funktion beim Endkunden massiv gefährden würde. Dieses Merkmal muss zwingend messbar, kontinuierlich und durch den Fertigungsprozess direkt beeinflussbar sein, beispielsweise der Innendurchmesser einer Zylinderbohrung in Millimetern.
Prüfung der Messsystemanalyse (MSA)
Bevor überhaupt eine einzige Regelkarte eröffnet werden darf, muss die Eignung des Messsystems zwingend durch eine statistische Measurement System Analysis (MSA) nachgewiesen werden. Wenn der Messschieber selbst eine größere Eigenstreuung aufweist als der zu messende CNC-Prozess, visualisiert die Control Chart am Ende nur den Fehler des Messgeräts und ist für die Steuerung der Anlage absolut wertlos.
Datenerfassung im optimalen Vorlauf
Die Maschine wird eingerichtet und unter optimalen, störungsfreien Bedingungen von einem erfahrenen Bediener gestartet. Das Qualitätsmanagement entnimmt nun eine repräsentative Vorlauf-Menge von mindestens 25 Stichprobengruppen (Subgroups), bestehend aus jeweils drei bis fünf direkt aufeinanderfolgenden Bauteilen. Diese initialen Rohdaten bilden das Fundament für die anstehenden mathematischen Berechnungen.
Berechnung der 3-Sigma-Eingriffsgrenzen
Aus den generierten Vorlaufdaten berechnet der Qualitätsingenieur den Gesamtmittelwert (Mittellinie) und die Standardabweichung des Prozesses. Die obere Eingriffsgrenze (Upper Control Limit) und die untere Eingriffsgrenze (Lower Control Limit) werden streng bei plus und minus drei Sigma platziert. Diese mathematischen Grenzen definieren exakt den Korridor, in dem sich 99,73 Prozent aller Werte aufhalten, sofern ausschließlich zufällige Störgrößen auf das System wirken.
Zeichnen des starren Leerkarten-Layouts
Die berechnete Mittellinie sowie die Warngrenzen (2-Sigma) und Eingriffsgrenzen (3-Sigma) werden als starre horizontale Linien in die Software oder auf das Millimeterpapier eingetragen. Toleranzgrenzen (Spezifikationsgrenzen) aus der Konstruktion haben auf einer echten Shewhart-Regelkarte absolut nichts verloren, da die Karte exklusiv den physischen Prozess bewertet und nicht den Konstruktionswunsch abbildet.
Serienbegleitende Stichprobenentnahme
Die reguläre Serienfertigung beginnt. Der Werker entnimmt nun in fest definierten, starren Zeitintervallen (beispielsweise jede Stunde exakt fünf Teile) seine Stichproben. Er misst das definierte Merkmal, berechnet den Mittelwert dieser kleinen Gruppe und trägt diesen Punkt exakt auf der chronologischen Zeitachse der Regelkarte ein.
Mustererkennung und Echtzeit-Trendanalyse
Der Werker und das CAQ-System prüfen nach jedem neuen Punkt die Integrität der Verteilung nach festen statistischen Alarmregeln (Western Electric Rules). Wenn beispielsweise sieben aufeinanderfolgende Punkte kontinuierlich ansteigen (Trend) oder sieben Punkte ununterbrochen oberhalb der Mittellinie liegen (Run), ist das System statistisch außer Kontrolle, auch wenn die physische Eingriffsgrenze noch gar nicht durchbrochen wurde.
Eingriff und Dokumentation (OOC-Aktion)
Durchbricht ein Wert die harte 3-Sigma-Grenze oder wird ein unzulässiges Muster erkannt, stoppt der Werker den Prozess sofort. Das System ist nachweislich Out of Control. Er muss nun zwingend den Grund für diese systematische Störung (etwa Werkzeugbruch, falscher Material-Batch) identifizieren, die Maschine neu justieren und diese Korrekturmaßnahme detailliert als Klartext-Kommentar direkt auf der Regelkarte vermerken.
Neuberechnung bei signifikanten Prozessänderungen
Die berechneten Eingriffsgrenzen gelten nicht für die Ewigkeit. Sobald das Engineering-Team den Prozess durch ein KVP-Projekt grundlegend verbessert, ein neues Werkzeugdesign einführt oder ein radikal anderes Material verwendet, ändert sich die natürliche Streuung. Die alten Grenzen müssen im System gelöscht und auf Basis einer neuen Vorlauf-Messreihe (Schritt 3) vollständig neu berechnet werden.
Ergebnis
📦
Dokumentatorisches Ergebnis
Eine fortlaufend geführte, lückenlose Visualisierung der Prozessstabilität, die bei internen oder externen Zertifizierungs-Audits (wie IATF 16949) als unabdingbarer harter Nachweis der Prozessbeherrschung zwingend eingefordert wird.
Prozessuales Ergebnis
Die drastische Reduktion der Prozessstreuung und die effektive Verhinderung von massivem Ausschuss durch das konsequente Erkennen und sofortige Eliminieren systematischer Störgrößen im laufenden Schichtbetrieb.
Kognitives Ergebnis
Eine tiefgreifende Veränderung der Werker-Kultur, in der Anlagenbediener aufhören, auf jede noch so minimale Schwankung hektisch zu reagieren, und stattdessen tiefes statistisches Vertrauen in das Verhalten des Prozesses aufbauen.
Alternativen
🧩
Prozessfähigkeitsuntersuchung (PFU)
Die PFU berechnet als reine statistische Momentaufnahme statische Indizes (wie Cp und Cpk) zur Erstfreigabe von Maschinen. Die Control Chart hingegen ist das dynamische Laufzeit-Werkzeug (SPC), welches diese theoretische Fähigkeit während der monatelangen Serienproduktion kontinuierlich aufrechterhält und überwacht.
Poka Yoke
Poka Yoke sichert attributive Merkmale (Teil ist vorhanden oder fehlt) durch extrem harte mechanische Blockaden zu hundert Prozent ab. Die Control Chart steuert kontinuierlich driftende, kontinuierlich messbare Merkmale (wie einen Wellendurchmesser), die sich nicht einfach durch eine simple mechanische Sperre kontrollieren lassen.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Halten Sie die Stichprobenumfänge (Subgroups) bewusst extrem klein, idealerweise bei drei bis fünf Bauteilen pro Messung. Eine zu große Gruppe birgt die Gefahr, dass systematische Fehler, die exakt in diesem Zeitfenster auftreten, durch die Masse der Werte mathematisch glattgezogen und somit auf der Regelkarte unsichtbar werden.
Tipp 2: Schulen Sie Ihre Shopfloor-Mitarbeiter nicht in hochkomplexer Wahrscheinlichkeitsrechnung, sondern in sturer visueller Mustererkennung. Ein Werker muss die Formel für die Standardabweichung nicht herleiten können, er muss jedoch instinktiv erkennen, dass ein Sägezahnmuster auf der Karte ein massives mechanisches Problem der Spindel bedeutet.
Tipp 3: Verhindern Sie das tödliche Übersteuern (Tampering). Verankern Sie folgende eiserne Regel in der Werker-Kultur: Liegt der Messpunkt innerhalb der Eingriffsgrenzen und ist kein systematisches Trendmuster erkennbar, dürfen unter keinen Umständen Parameter an der Maschine verändert werden. Jeder gut gemeinte Eingriff bei rein zufälliger Streuung verschlechtert das Gesamtergebnis drastisch.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Verwechslung von Toleranz und Eingriffsgrenzen. Schichtleiter zeichnen aus Unwissenheit oft die vom Kunden geforderten Konstruktions-Toleranzen als Eingriffsgrenzen auf die Karte. Das ist fatal. Toleranzen zeigen, was der Kunde will. Eingriffsgrenzen zeigen, was der Prozess physisch leisten kann. Vermischt man beides, wird die Control Chart zu einem reinen Dokumentations-Zombie ohne jegliche analytische Frühwarnfunktion.
∝ Anwendung bei Nicht-Normalverteilung der Messwerte. Das Engineering wendet klassische Shewhart-Berechnungen auf Merkmale an, die physikalisch niemals normalverteilt sein können (etwa Rundheitsabweichungen, Ebenheit oder kontinuierliche Verschleißprozesse). Die berechneten 3-Sigma-Grenzen sind in diesem Fall mathematischer Unsinn und führen zu einem Dauerfeuer an Fehlalarmen an der Produktionslinie.
∝ Ignorieren der vorgeschalteten Messsystemanalyse. Das Team führt fleißig hunderte Regelkarten an einer Anlage, ohne zu wissen, dass das analoge Messgerät selbst einen gigantischen thermischen Drift aufweist. Die Werker justieren die Anlage fortlaufend nach, obwohl das Bauteil völlig in Ordnung ist und lediglich der heiße Messschieber systematische Messfehler in die Karte pumpt.
∝ Die Karte als reines Alibi-Tool für Auditoren. Die Werte werden erst ganz am Ende der Schicht gesammelt aus dem Gedächtnis auf der Papierkarte nachgetragen, nur damit der ISO-Auditor am nächsten Tag ein ausgefülltes Formular vorfindet. Eine Regelkarte muss zwingend in absoluter Echtzeit zur Prozesslenkung genutzt werden, eine nachträgliche Dokumentation von bereits produziertem Ausschuss ist reine Verschwendung.
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Liefert den harten, unbestechlichen mathematischen Beweis, ob ein Prozessvorfall lediglich auf natürlichem Pech (Zufall) oder auf einer echten, abstellbaren systemischen Störung beruht.
+ Schützt das produzierende Unternehmen vor dem gefürchteten Verschlimmbessern (Over-Adjustment), bei dem übereifrige Bediener intakte Prozesse durch ständiges Nachjustieren völlig aus dem Takt bringen.
+ Ermöglicht echtes präventives Handeln am Gemba. Trendmuster (Runs) warnen das Team vor einem drohenden Fehler, Stunden bevor das erste Teil die Konstruktionstoleranz physisch verlässt und im Sperrlager landet.
+ Schafft eine gemeinsame, objektive Sprache zwischen Produktionseinheit, Engineering und Qualitätsmanagement, indem diffuse Bauchgefühle durch harte visuelle Statistik ersetzt werden.
+
Was sind die Grenzen der Methode?
∼ Erfordert im Vorfeld zwingend einen stabilen, reproduzierbaren Serienprozess. Für die chaotische Einzelfertigung, den agilen Prototypenbau oder Prozesse mit extrem niedrigen Stückzahlen ist die klassische Shewhart-Karte mathematisch völlig ungeeignet.
∼ Reagiert extrem sensibel auf fehlerhafte oder unpräzise Messsysteme, da die Streuung des Messgeräts direkt in die Berechnung der Prozessstreuung einfließt und die Eingriffsgrenzen unwiderruflich verfälsst.
∼ Erkennt zwar mit absoluter Sicherheit, dass ein systematischer Fehler vorliegt, liefert aber keinerlei Hinweis auf die eigentliche physische Root Cause, weshalb sie zwingend mit Ishikawa-Diagrammen gekoppelt werden muss.
∼
∼
Erfolgsmetriken (KPIs)
📐
Prozessfähigkeitsindex (Cp / Cpk)
Die harte, aus den kontinuierlichen Regelkartendaten abgeleitete statistische Kennzahl, die das Verhältnis zwischen der physisch berechneten 6-Sigma-Prozessstreuung und der vom Kunden exakt vorgegebenen Toleranzbreite bewertet.
Out of Control Events (OOC-Rate)
Die absolute Anzahl der dokumentierten Vorfälle pro Woche, bei denen die 3-Sigma-Eingriffsgrenze durchbrochen wurde und die CNC-Maschine zwingend gestoppt werden musste, als direktes Maß für die Prozessstabilität.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum darf ich Konstruktionstoleranzen nicht auf der Regelkarte einzeichnen?
Weil sie den Bediener verleiten, die Maschine erst zu stoppen, wenn das Bauteil bereits defekt ist. Die Eingriffsgrenzen liegen immer deutlich enger als die Toleranzen und dienen als hochsensibles Frühwarnsystem, um zu agieren, bevor der Ausschuss entsteht.
Was passiert, wenn die berechnete 3-Sigma-Grenze breiter ist als die Toleranz?
Dann ist Ihr Prozess statistisch nicht fähig (Cp-Wert ist kleiner als 1). Der Prozess streut von Natur aus so breit, dass er unweigerlich Ausschuss produziert. Die Control Chart zeigt Ihnen gnadenlos auf, dass Sie die Anlage komplett umbauen müssen.
Wie oft muss ein Qualitätsingenieur die Eingriffsgrenzen neu berechnen?
Ausschließlich dann, wenn eine signifikante, bewusste Änderung am Prozess durchgeführt wurde, etwa durch ein neues Werkzeugkonzept oder ein Software-Update der CNC-Steuerung. Solange der Prozess regulär läuft, bleiben die Grenzen zur Trenderkennung dauerhaft eingefroren.
Kann ich eine Control Chart auch bei Einzelfertigung oder Losgröße 1 verwenden?
Klassische Shewhart-Karten versagen hier mathematisch, da sie wiederkehrende Messreihen zwingend benötigen. Für Einzelteile oder Manufakturen müssen komplexe Short-Run-Charts oder reine Abweichungskarten (Deviation Charts) verwendet werden.
Was genau bedeutet ein dokumentierter OOC-Alarm (Out of Control)?
Es ist der unumstößliche mathematische Beweis, dass der Prozess nicht mehr durch Zufall, sondern durch eine konkrete Störgröße beeinflusst wird. Die Produktionsanlage muss zwingend gestoppt werden und der Werker muss die technische Ursache dokumentieren.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im strategischen Qualitätsmanagement bildet die Qualitätsregelkarte das absolute Herzstück der Methodik Statistical Process Control (SPC). Bei strengen IATF-16949-Zertifizierungen in der Automobilindustrie prüfen Auditoren rigoros, ob statistische Ausreißer im Prozessverlauf nicht nur auf der Karte dokumentiert, sondern sofortige, nachweisbare Korrekturmaßnahmen (CAPA) durch das Management ausgelöst wurden.
Systems Engineering
Im Systems Engineering dient die Regelkarte in der Validierungsphase (Design Verification) primär dazu, die thermische, elektronische oder mechanische Stabilität von komplexen Dauerlauf-Prüfständen zu überwachen. Ein wiederholtes Durchbrechen der Warngrenzen auf dem Prüfstand zeigt den Systemarchitekten sofort, dass sich das Materialgefüge im System verändert oder Bauteile vorzeitig ermüden.
Risikomanagement
Im Risikomanagement speist die Control Chart kontinuierlich harte Felddaten in die Occurrence-Bewertung (Auftretenswahrscheinlichkeit) der Prozess-FMEA ein. Ein Serienprozess, der nachweislich auf einer Regelkarte unter Kontrolle gehalten wird und hohe Cpk-Werte aufweist, rechtfertigt eine massive Absenkung der Risikobewertung für den entsprechenden Fehlermodus in der FMEA-Software.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Fräsen von Kurbelwellen-Lagersitzen
Problem: In der Zerspanung kam es unregelmäßig zu extremem Übermaß an den Kurbelwellensitzen. Die Werker stellten die Schneidplatten fortwährend nach Bauchgefühl nach, was zu massivem Ausschuss führte. Methodeneinsatz: Der Qualitätsingenieur implementierte eine X-quer-R-Regelkarte direkt am Bedienpanel der CNC-Anlage. Ergebnis: Die Werker wurden streng geschult, erst einzugreifen, wenn die 3-Sigma-Grenze physisch touchiert wurde. Der Ausschuss durch sogenanntes Kaputtregeln fiel im ersten Quartal um 84 Prozent, da der Prozess endlich in seiner natürlichen Streubreite ungestört arbeiten durfte.
Fallbeispiel 2: Medizintechnik - Extrusion von PTFE-Kathetern
Problem: Die Wandstärke der Katheterschläuche driftete während der Schicht unbemerkt in den kritischen Untermaß-Bereich ab, was oft erst bei der zerstörenden Endkontrolle auffiel. Methodeneinsatz: Es wurde eine SPC-Regelkarte mit strenger Trend-Alarmierung gemäß Western Electric Rules installiert. Ergebnis: Nach drei Stunden Serienproduktion zeigten die Messpunkte sieben kontinuierlich fallende Werte. Die Regelkarte schlug sofort Alarm, bevor das erste Teil physisch defekt war. Ein blockiertes Ventil in der Kühlstrecke wurde präventiv entdeckt und sofort behoben.
Fallbeispiel 3: Maschinenbau - Drehmomentüberwachung bei Flanschverbindungen
Problem: Die M12-Schrauben an Hochdruckflanschen wurden sporadisch zu fest angezogen, wodurch die Dichtungen langfristig barsten und leckten. Methodeneinsatz: Das Manufacturing Engineering führte eine X-quer-s-Karte ein, um das Drehmoment der elektrischen Schrauber zu überwachen. Ergebnis: Die Regelkarte deckte auf, dass der Mittelwert perfekt auf Ziel lag, jedoch die Prozessstreuung jeden Mittwochmorgen exorbitant ausschlug. Die Ursachenanalyse ergab, dass mittwochs die Druckluftversorgung in der Halle aufgrund von externen Wartungsarbeiten stark schwankte. Die Kompressoranlage wurde umgehend entkoppelt.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Walter A. Shewhart (1931): 'Ein Phänomen ist dann kontrolliert, wenn wir anhand vergangener Erfahrungen zumindest innerhalb bestimmter Grenzen vorhersagen können, wie das Phänomen in Zukunft zu erwarten sein wird.'
♦ William Edwards Deming (1982): 'Wenn du deinen Prozess nicht als Regelkarte beschreiben kannst, weißt du nicht, was du tust. Der wichtigste Nutzen der Regelkarte besteht darin, systematische Ursachen von zufälligen Ursachen sauber zu trennen.'
♦
🚀 Unser Mehrwert zur Anwendung von Control Chart (QRK)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Control Chart (QRK)


📇 Glossar
SPC = Statistical Process Control | QRK = Qualitätsregelkarte | UCL = Upper Control Limit | LCL = Lower Control Limit | MSA = Measurement System Analysis | OOC = Out of Control | CAQ = Computer-Aided Quality | IATF = International Automotive Task Force | KVP = Kontinuierlicher Verbesserungsprozess
📰 Blogbeiträge zu Control Chart (QRK)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Control Chart (QRK)
In der industriellen Produktion schwankt absolut alles. Temperaturen variieren, Materialfestigkeiten weichen minimal ab und Maschinen vibrieren. Wer versucht, jede dieser kleinsten natürlichen Abweichungen sofort durch hektisches Drehen an Knöpfen auszugleichen, macht den Fertigungsprozess meistens noch viel instabiler. Genau hier setzt die Control Chart an. Sie ist das statistische EKG der Anlage. Die Regelkarte zieht harte mathematische Grenzen und unterscheidet eiskalt zwischen normalem Rauschen und echten, abstellbaren Störungen. Solange sich die Messwerte wie ein EKG-Ausschlag innerhalb der Linien bewegen, lautet der strikte Befehl für den Werker: Hände weg von der Steuerung. Nur wenn ein Messwert diese Linie durchbricht oder ein auffälliges Muster wie ein stetiger Abwärtstrend entsteht, schlägt das CAQ-System sofort Alarm. Dann liegt ein echter systematischer Fehler vor, beispielsweise ein gebrochener Bohrer, der sofort korrigiert werden muss. Dieses Werkzeug beendet das emotionale Nachjustieren am Band, reduziert Ausschussraten radikal und liefert dem Qualitätsmanagement den gerichtsfesten Nachweis, dass die Prozesse absolut fähig sind.
🎙️ Audiotranskript zu Control Chart (QRK)
Willkommen zur kompakten Methoden-Übersicht. Ihre Maschinenbediener schrauben ständig an den Anlagen herum und am Ende der Schicht haben Sie trotzdem Ausschuss? Stoppen Sie sofort das sogenannte Kaputtregeln. Sie brauchen die Control Chart, die Qualitätsregelkarte. Prozesse schwanken immer, das ist reine Physik. Die Regelkarte berechnet mathematisch exakt, wie breit diese Schwankung sein darf, und zieht eine obere und untere Grenze. Die eiserne Regel am Shopfloor lautet: Solange die Punkte innerhalb dieser statistischen Grenzen bleiben, darf niemand die Maschine berühren. Wenn jedoch ein Wert die Grenze durchbricht oder sieben Werte infolge in eine Richtung abdriften, liegt ein echter Fehler vor. Dann stoppt der Werker den Prozess, bevor auch nur ein einziges Bauteil die Kundentoleranz verlässt. Die Control Chart verbannt Bauchgefühle aus der Produktion. Sie schützt intakte Anlagen vor Panikreaktionen und agiert als extrem präzises Frühwarnsystem für Verschleiß. Sie ist das unbestechliche Instrument für eine datengetriebene Null-Fehler-Strategie.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Shewhart, W. A. (1931). Economic Control of Quality of Manufactured Product, D. Van Nostrand Company, New York.
-
Linß, G. (2018). Qualitätsmanagement für Ingenieure, Fachbuchverlag Leipzig, München.
- ISO (2013). ISO 7870-2: Regelkarten - Teil 2: Shewhart-Regelkarten.
- Woodall, W. H. (2000). Controversies and Contradictions in Statistical Process Control. Journal of Quality Technology.
- Montgomery, D. C. (2019). Introduction to Statistical Quality Control, John Wiley & Sons, Hoboken.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Control Chart (QRK). Online unter: https://7sigma.us/methodothek/control-chart/
Harvard
7SIGMA (2026) 'Control Chart (QRK)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/control-chart/ (Eingesehen am: 26. August 2026).
@misc{7sigma_control-chart, author = {7SIGMA}, title = {{Methodothek: Control Chart (QRK)}}, year = {2026}, url = {https://7sigma.us/methodothek/control-chart/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)