
Methodothek | Methodenbeschreibung
Ist-Ist-Nicht-Analyse (Is/Is-Not)
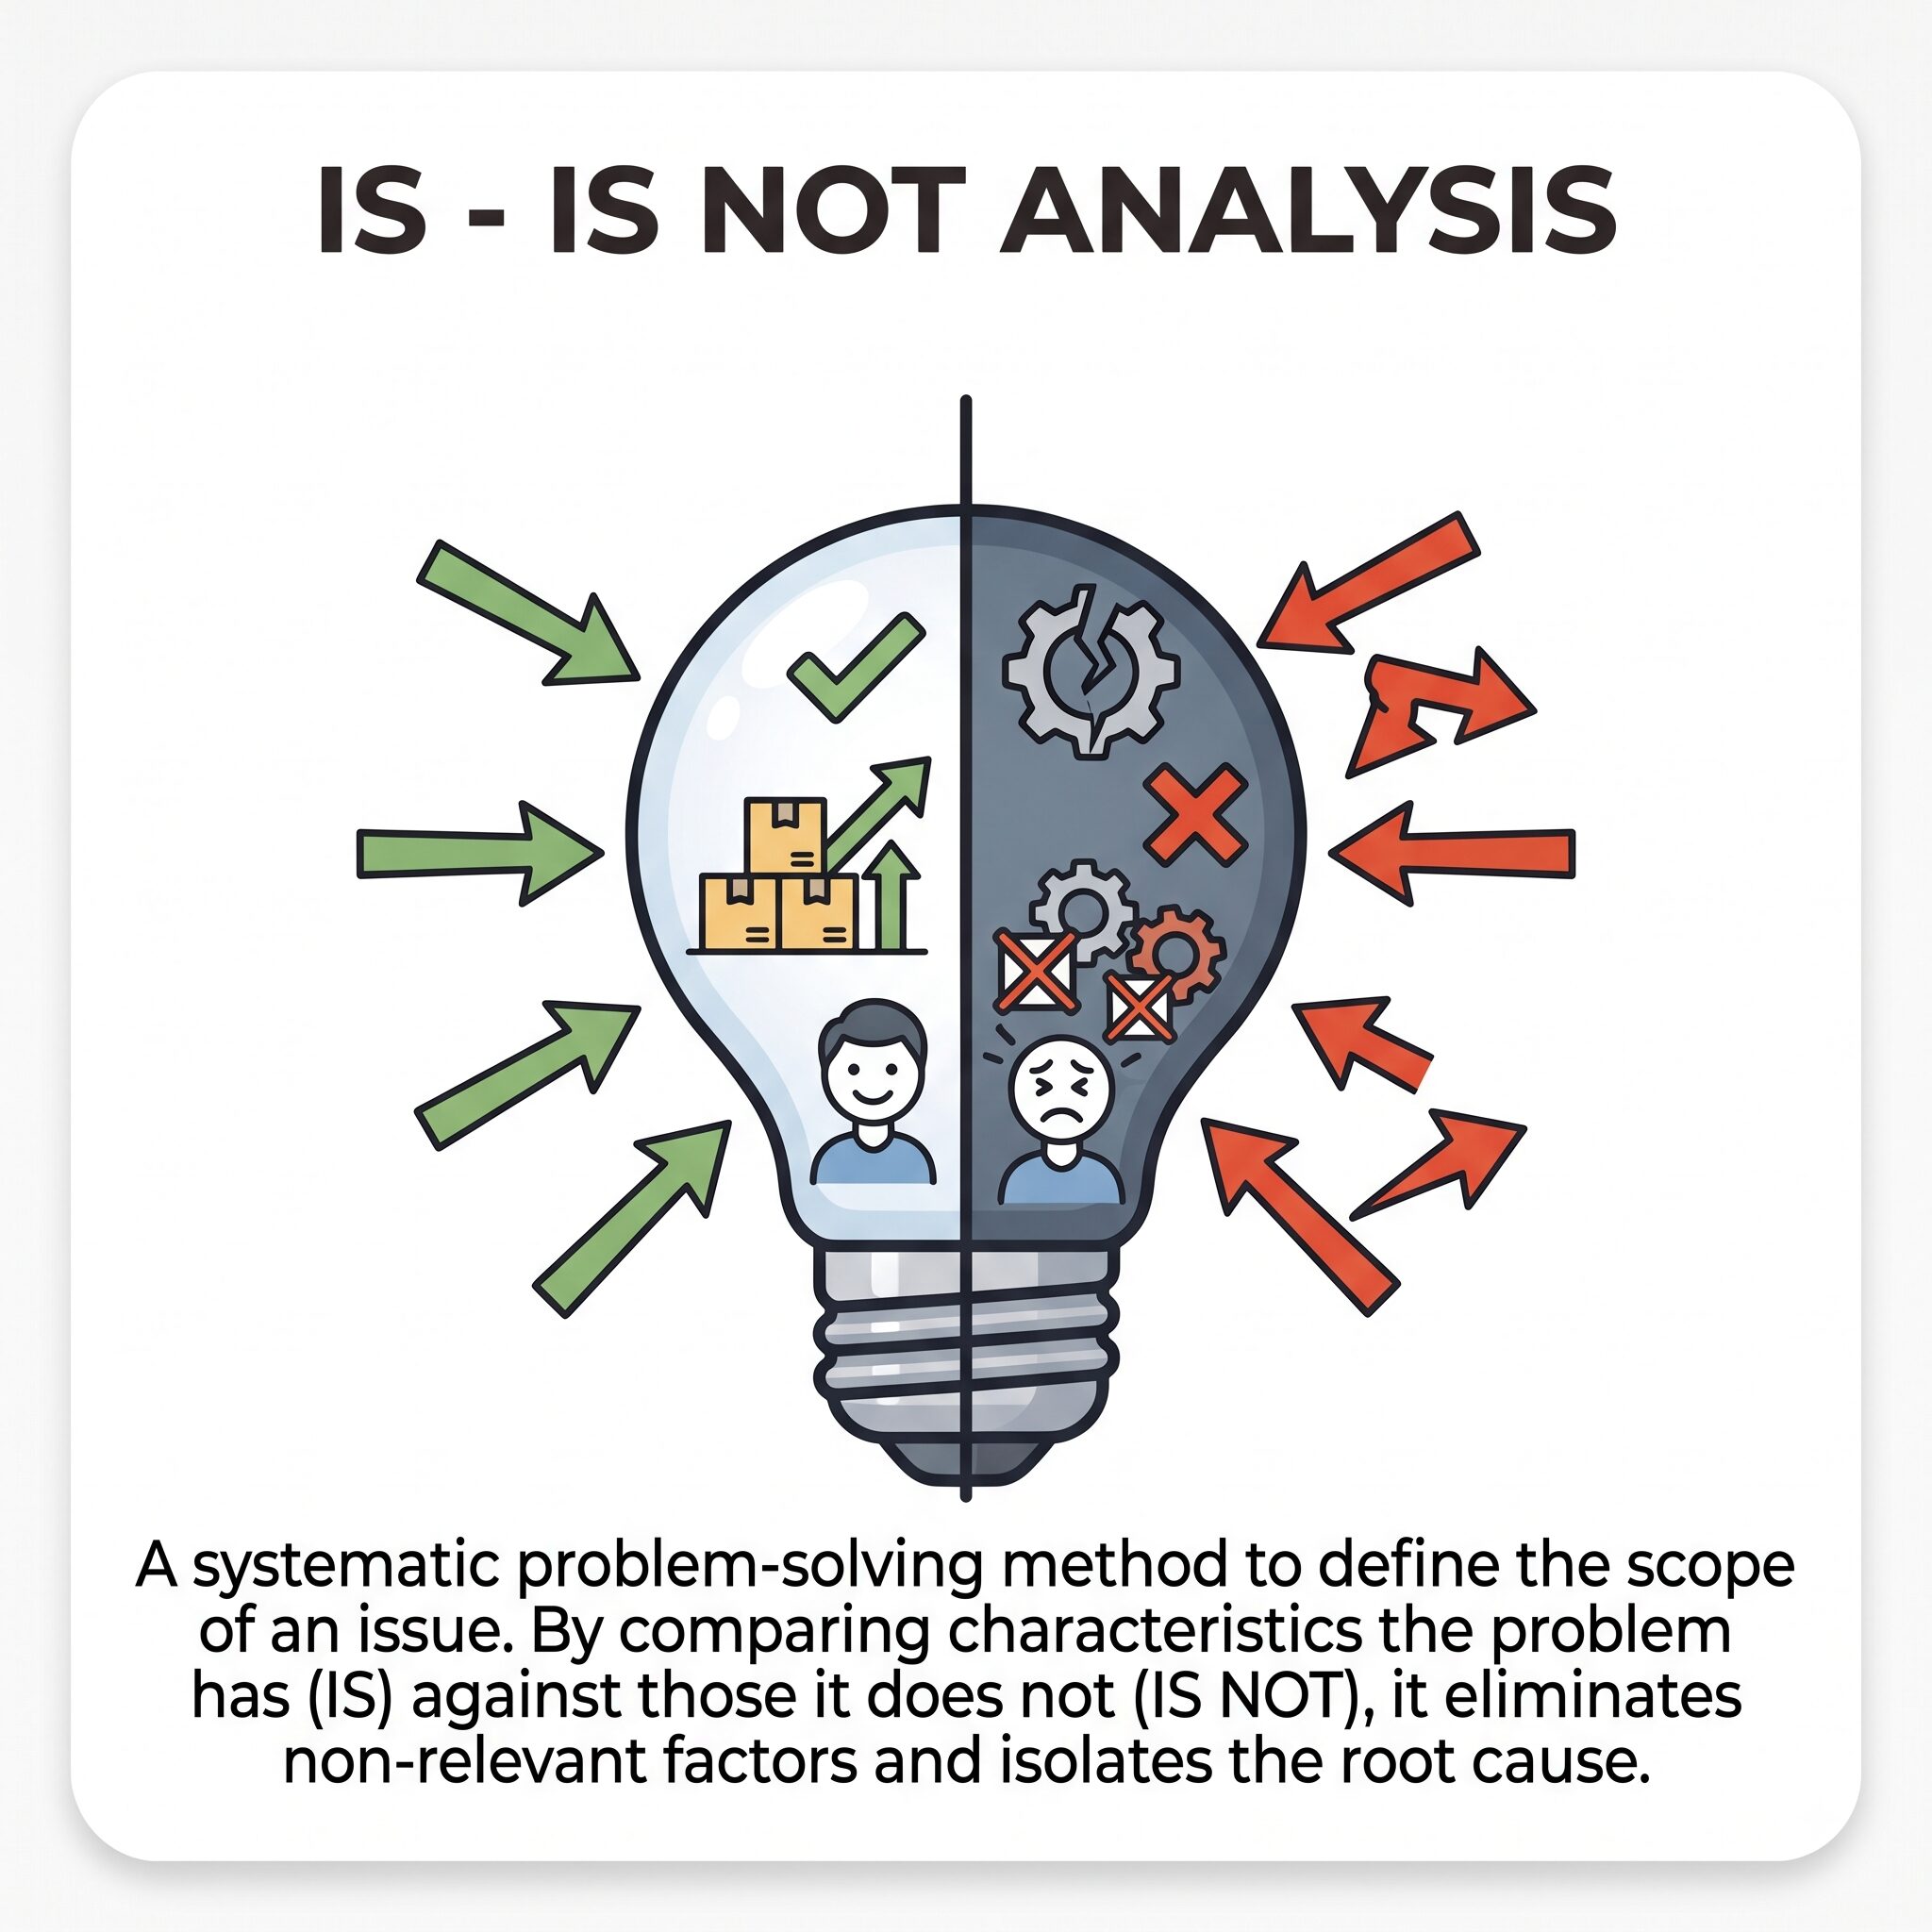
Die Ist-Ist-Nicht-Analyse ist ein deduktives Problemlösungswerkzeug zur scharfen Eingrenzung von Fehlerbildern. Sie kontrastiert systematisch die spezifischen Bedingungen, unter denen ein Fehler auftritt (Ist), mit exakt jenen hochähnlichen Bedingungen, unter denen er theoretisch auftreten müsste, aber physisch abwesend ist (Ist-Nicht).
I. Fundament & Systematik
Ein unscharf definiertes Problem ist ein unlösbares Problem. Die Ist-Ist-Nicht-Analyse beendet das wilde Raten in Fehleranalysen sofort, indem sie einen messerscharfen Zaun um den Fehler zieht. Sie erzwingt die Erkenntnis, dass die Information, wo ein Fehler nicht auftritt, oft tausendmal wertvoller ist als das Fehlerbild selbst, um die physikalische Grundursache zu entlarven.
Steckbrief & Key Facts
Kategorie
Analyse- & Problem Solving Methode
Schweregrad | Komplexität
Mittel (Die Methodik ist logisch simpel, erfordert jedoch eine gnadenlose sprachliche und kognitive Präzision, um den Fehlerraum korrekt zu isolieren)
Investition | Ressourcen
Sehr gering (Ein Whiteboard oder Flipchart genügt vollständig)
Empfohlene Gruppengröße
3 bis 6 Personen (Interdisziplinäres Team aus Qualität, Produktion und Engineering)
Zeitaufwand
45 bis 90 Minuten (Je nach Komplexität des Fehlerbildes)
Einsatzbereiche
8D-Report (D2 Problembeschreibung), Root Cause Analysis, Kepner-Tregoe-Problemanalyse, Reklamationsmanagement
Brancheneinsatz
Branchenübergreifend etabliert, absolut zwingender Standard im Automotive-Sektor, der Luftfahrt, der Elektronikfertigung und der Medizintechnik.
Historie
Erfinder
Charles Kepner und Benjamin Tregoe (1965 im Rahmen der Kepner-Tregoe-Problemanalyse)
Synonyme
Ist/Ist-Nicht-Matrix, Is/Is Not Analysis, Problem-Eingrenzungs-Matrix
Fun Fact
In den 1960er Jahren analysierten Charles Kepner und Benjamin Tregoe die Entscheidungsprozesse von Managern in der NASA und dem US-Militär. Sie stellten fest, dass brillante Köpfe bei Problemen kläglich scheiterten, weil sie sofort nach der Ursache suchten, ohne das Problem isoliert zu haben. Ihre Antwort war die Ist-Ist-Nicht-Analyse, stark inspiriert von medizinischen Diagnosen, bei denen der Arzt genauso penibel dokumentiert, welche Symptome der Patient nicht hat, um Krankheiten durch reine Ausschlusslogik zu identifizieren.
🎯 Ziele und Grundidee
Das absolute Primärziel der Ist-Ist-Nicht-Analyse im operativen Qualitätsmanagement und Systems Engineering ist die radikale Einengung des Suchraums für die Fehlerursache (Root Cause). Wenn eine komplexe mechatronische Baugruppe im Feld ausfällt, generiert das Engineering-Team oft hunderte potenzielle Hypothesen. Ohne einen Filter verschwendet das Team Wochen mit der Prüfung irrelevanter Theorien. Die Ist-Ist-Nicht-Analyse agiert als genau dieser Filter. Indem das Team systematisch Dimensionen wie Ort, Zeit und Fehlerart kontrastiert, entsteht eine harte physikalische Grenze. Wenn ein Kratzer auf dem linken Kotflügel auftritt (Ist), aber niemals auf dem absolut baugleichen rechten Kotflügel (Ist-Nicht), fallen sofort 90 Prozent der theoretischen Ursachen wie generelle Materialfehler oder falsche Reinigungsmittel durch das logische Raster. Die Lösung muss sich zwingend in den physikalischen Unterschieden zwischen der linken und der rechten Seite verbergen.
Methodisch unterscheidet sich diese Struktur massiv von reinen Brainstorming-Werkzeugen. Das klassische Brainstorming öffnet den Lösungsraum durch Divergenz, die Ist-Ist-Nicht-Analyse schließt ihn hermetisch durch Konvergenz. Sie ist im 8D-Report das unverzichtbare Bindeglied zwischen der reinen, oft unvollständigen Symptomerfassung (D2) und der eigentlichen Ursachenfindung (D4). Wird dieser Zwischenschritt übersprungen, optimieren Teams oft in bester Absicht Prozesse, die das eigentliche Fehlerbild überhaupt nicht verursachen. Die Matrix deckt zudem gnadenlos Lücken in der Datenerfassung auf: Wer im Workshop nicht exakt und belegbar sagen kann, bei welcher Schicht oder Maschinennummer der Fehler definitiv nicht auftritt, hat seine Hausaufgaben in der Gemba-Beobachtung nicht gemacht und muss zwingend zurück in die Produktionshalle, um Fakten zu sammeln.
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - 8D-Report (Fordert implizit die scharfe Problembeschreibung in Schritt D2)
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Abschnitt 10.2 fordert systematisches Vorgehen bei Korrekturmaßnahmen zur Vermeidung des erneuten Auftretens)
-
AS9100: Qualitätsmanagementsysteme - Anforderungen für Luftfahrt, Raumfahrt und Verteidigung (Fokussiert sich auf stringente Root Cause Corrective Action Prozesse)
-
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Konkrete Gegenüberstellung: Jedes formulierte Ist erfordert zwingend ein logisch angrenzendes, extrem ähnliches Ist-Nicht, allgemeine oder vage Aussagen sind wertlos. Regel 2 Harte Faktenbasierung: Es dürfen ausschließlich verifizierte Beobachtungen und gemessene Daten eingetragen werden, niemals Vermutungen oder Wahrscheinlichkeiten. Regel 3 Strikte Trennung von Ursache und Wirkung: In dieser Analysephase wird das Problem ausschließlich beschrieben, jegliche Diskussion über das Warum oder über potenzielle Ursachen ist strengstens verboten. Regel 4 Mut zur Lücke: Wenn das Team ein bestimmtes Ist-Nicht nicht mit absoluter Sicherheit benennen kann, muss das Feld bewusst leer bleiben, um fatale Scheinfakten zu verhindern.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Die analytische Härte des Moderators, um das Team konsequent von voreiligen Ursachen-Spekulationen abzuhalten und stur auf die reine Problembeschreibung zu fokussieren. Kompetenz 2 Tiefes, interdisziplinäres Prozesswissen der Teilnehmer, um überhaupt zu wissen, welche hochähnlichen Produktvarianten oder Maschinen als logischer Ist-Nicht-Kontrast dienen können. Ausrüstung Ein Whiteboard mit vorbereiteter horizontaler Rasterstruktur für die Dimensionen Was, Wo, Wann und Wie viel sowie die ungeschönten Rohdaten des reklamierten Fehlers.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Element 1 Die Dimension Was (Identität): Fokus auf den Fehlergegenstand. Denkweise ist objektbezogen. Ziel ist die exakte Identifikation des fehlerhaften Elements und dessen Kontrastierung. Typische Fragestellung: Welches Bauteil ist defekt und welches nahezu identische Bauteil in der Baugruppe ist absolut fehlerfrei? Element 2 Die Dimension Wo (Ort): Fokus auf Lokalisierung. Denkweise ist räumlich und geometrisch. Ziel ist die geografische Eingrenzung des Fehlers im Raum und auf dem Bauteil. Typische Fragestellung: An welcher exakten Koordinate des Gehäuses tritt der Riss auf und wo am gleichen Gehäuse tritt er niemals auf? Element 3 Die Dimension Wann (Zeitpunkt): Fokus auf Chronologie. Denkweise ist temporal. Ziel ist die Erkennung zeitlicher oder sequenzieller Muster im Prozess. Typische Fragestellung: In welcher spezifischen Prozessstufe wurde der Fehler erstmals detektiert und in welcher vorherigen Stufe war er definitiv noch nicht physisch vorhanden? Element 4 Die Dimension Wie viel (Umfang): Fokus auf Quantifizierung. Denkweise ist messend und zählend. Ziel ist die numerische Erfassung der Fehlerausbreitung. Typische Fragestellung: Wie viele Einheiten einer Charge sind exakt betroffen und wie viele Einheiten derselben Charge sind vollkommen in Ordnung?
🌐 Online-Durchführbarkeit
Die Ist-Ist-Nicht-Analyse lässt sich exzellent im digitalen Raum durchführen. Der empfohlene Einsatz von Cloud-basierten Whiteboards oder dedizierten Problemlösungs-Software-Tools ermöglicht global verteilten Experten die simultane Befüllung der logischen Matrix. Der enorme Vorteil digitaler Vorlagen liegt in der direkten Verlinkung von Felddaten, hochauflösenden Fotos oder CAQ-Fehlerkatalogen direkt in die entsprechenden Ist- und Ist-Nicht-Felder, was die oft fehlende Faktenbasis bei analogen Flipcharts durch harte Datenbank-Beweise ersetzt.
Anwendung
🔨
Definition des zu untersuchenden Startproblems
Das Team formuliert das Ausgangsproblem als prägnanten, wertfreien Leitsatz. Ein diffuses Die Anlage läuft heute schlecht wird vom Moderator sofort zurückgewiesen. Der Satz muss klar definieren, welches Objekt welches physikalische Fehlverhalten aufweist (zum Beispiel Der Roboterarm R3 stoppt unregelmäßig im Automatikbetrieb). Dies bildet den statischen Ankerpunkt für die gesamte nachfolgende Kontrastierung.
Aufbau der analytischen Matrix
Der Moderator zeichnet die Grundstruktur an das Whiteboard. Er etabliert die vier Hauptdimensionen Was, Wo, Wann und Wie viel als horizontale Zeilen. Vertikal werden drei Spalten gebildet: Das Ist (die exakte Problembeschreibung), das Ist-Nicht (der engstmögliche fehlerfreie Vergleichsraum) und die logische Differenz (Was ist der einzigartige Unterschied zwischen beiden Spalten?).
Abarbeitung der Was-Dimension
Das Team fokussiert sich ausschließlich auf das defekte Objekt. Es wird exakt notiert, welche Teilenummer, welche Charge oder welches System betroffen ist. Sofort danach wird das kritische Ist-Nicht definiert. Welches Bauteil ist materialgleich, durchläuft exakt dieselbe Linie, ist aber fehlerfrei? Die Schärfe dieser Eingrenzung ist das absolute Fundament der restlichen Analyse.
Abarbeitung der Wo-Dimension
Geografische und physische Verortung des Fehlers. Das Team beantwortet zwei Ebenen: Wo in der Fabrik oder beim Kunden (Ort) und wo exakt auf dem Bauteil (Geometrie) tritt der Fehler auf. Das Kontrastfeld zwingt die Teilnehmer zu überlegen, wo der Fehler logischerweise auch auftreten müsste, es aber messbar nicht tut (zum Beispiel an der identischen Schweißnaht auf der Rückseite des Moduls).
Abarbeitung der Wann-Dimension
Die strenge zeitliche Eingrenzung wird vorgenommen. Das Team dokumentiert das allererste Auftreten des Fehlers in der Historie und den exakten Schritt im Lebenszyklus (beim Fräsen, nach der Montage, beim Endkunden). Das Ist-Nicht zwingt zur Identifikation von zeitlichen Lücken: Tritt der Fehler immer am Montagmorgen auf, aber absolut niemals in der Nachtschicht am Wochenende?
Abarbeitung der Wie-viel-Dimension
Die absolute und relative Quantifizierung des Problems wird erfasst. Wie viele Teile sind exakt betroffen, wie lang ist der Kratzer, wie hoch ist der Spannungsabfall in Millivolt? Das Kontrastfeld klärt, ob es eine harte numerische Grenze gibt: Sind immer exakt zehn Bauteile auf dem Tray betroffen, aber niemals das elfte Bauteil? Diese Klippen sind massive Hinweise auf Takt- oder Werkzeugfehler.
Isolierung der signifikanten Unterschiede
Dies ist der entscheidende intellektuelle Schritt der Methode. Für jedes gegenübergestellte Paar aus Ist und Ist-Nicht diskutiert das Team nun die spezifischen technischen Unterschiede. Was hat die Vormittagsschicht, was die Nachtschicht nicht hat? Was hat der linke Kotflügel, was der rechte nicht hat? Diese Unterschiede werden in der dritten Spalte präzise und stichhaltig dokumentiert.
Identifikation von Veränderungen (Changes)
Basierend auf den hart isolierten Unterschieden sucht das Team nun gezielt nach physischen oder prozessualen Veränderungen. Die Leitfrage lautet: Was genau hat sich an oder um diesen gefundenen Unterschied herum verändert, kurz bevor der Fehler zum ersten Mal (Wann) auftrat? Dies kann ein verdecktes Software-Update, ein Lieferantenwechsel oder ein neues Reinigungsmittel für die Maschine sein.
Generierung der Root-Cause-Hypothesen
Erst jetzt, ganz am Ende der Methode, darf das Team Ursachen formulieren. Jede Hypothese wird logisch aus den identifizierten Unterschieden und Veränderungen abgeleitet. Wildes Brainstorming ist strengstens verboten; eine gültige Ursachen-Hypothese muss sich aus der reinen physikalischen Logik der ausgefüllten Matrix ergeben.
Verifizierung der Hypothesen durch den Stresstest
Jede gebildete Hypothese wird dem ultimativen Logik-Test gegen die Matrix unterzogen. Der Moderator fragt: Wenn dies wirklich die Grundursache ist, erklärt sie dann jedes einzelne Ist und schließt sie jedes einzelne Ist-Nicht zwingend aus? Wenn eine aufgestellte Theorie auch nur ein einziges dokumentiertes Ist-Nicht verletzen würde, wird die Hypothese sofort als unzureichend verworfen.
Ergebnis
📦
Analytisches Ergebnis
Ein extrem stark reduzierter, eingegrenzter Suchraum für potenzielle Fehlerursachen, der die anschließende Root Cause Analysis hochgradig fokussiert und beschleunigt.
Kognitives Ergebnis
Das Ende von wilden Spekulationen und emotionalen Schuldzuweisungen im Team, da alle Diskussionen auf eine harte, unbestechliche Faktenbasis über das reale Verhalten des Bauteils gezwungen werden.
Dokumentatorisches Ergebnis
Eine auditfähige, maximal strukturierte Problembeschreibung in Phase D2 des 8D-Reports, die dem Endkunden oder OEM beweist, dass das Problem methodisch durchdrungen und nicht nur oberflächlich betrachtet wurde.
Alternativen
🧩
5-Why-Methode
Die 5-Why-Methode springt durch lineares, vertikales Fragen direkt in die Tiefe zur Grundursache (Root Cause). Die Ist-Ist-Nicht-Analyse agiert horizontal an der Oberfläche, um das Problem überhaupt erst sauber abzugrenzen, bevor man in die Tiefe bohrt. Sie wird zwingend vor dem 5-Why eingesetzt.
Ishikawa-Diagramm (Fischgrätendiagramm)
Ishikawa strukturiert beim Brainstorming alle theoretisch potenziellen Ursachen in Kategorien (Mensch, Maschine, Methode). Die Ist-Ist-Nicht-Analyse sammelt keine Ursachen, sondern schneidet die physikalischen Randbedingungen ab, bei denen der Fehler bewiesenermaßen nicht auftritt.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Zwingen Sie das Team, beim Ist-Nicht so extrem eng wie möglich an das Problem heranzugehen. Wenn ein roter Golf fehlerhaft ist, lautet das Ist-Nicht nicht blauer Ferrari, sondern roter Golf der identischen Baureihe aus der nächsten Produktionswoche.
Tipp 2: Nutzen Sie eine digitale Bild-Matrix für optische Fehler. Kleben Sie ein Foto des Risses (Ist) direkt neben ein Foto der absolut identischen, fehlerfreien Stelle (Ist-Nicht). Das menschliche Gehirn erkennt geometrische Unterschiede auf Bildern viel schneller als in langen Textbeschreibungen.
Tipp 3: Verbinden Sie die Ist-Ist-Nicht-Analyse direkt mit dem Ishikawa-Diagramm. Die abgeleiteten, validierten Hypothesen aus Schritt neun bilden den perfekten, hochgradig vorgefilterten Input für die Fischgräten-Struktur, was stundenlange, nutzlose Ishikawa-Diskussionen verhindert.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Die Lösung vorwegnehmen. Ein erfahrener Instandhalter füllt die Matrix so aus, dass sie zwingend zu seiner vorgefassten Lieblingsursache führt. Er lässt bewusst Ist-Nicht-Fakten weg, die seine Theorie zerstören würden. Dies konvertiert ein objektives Tool in ein toxisches Bestätigungs-Werkzeug.
∝ Zu generische Beschreibungen in der Matrix. Das Team schreibt beim Ort schlicht Fabrikhalle 3. Das schließt buchstäblich zehntausende Quadratmeter ein und filtert absolut nichts aus. Eine verwertbare Wo-Aussage muss lauten: Am Fließband 4, exakt an Station 2, am linken Flansch des Gehäuses.
∝ Fehlende Beweise für das Ist-Nicht. Teilnehmer raten aus dem Bauch heraus und behaupten: Das Problem tritt in Schicht C sicher nicht auf. Wenn das System diese Schicht nicht durch harte Messdaten oder Logfiles als fehlerfrei beweisen kann, darf diese Aussage niemals in der Matrix landen.
∝ Überspringen der Veränderungs-Frage. Das Team isoliert den Unterschied (beispielsweise anderes Fräswerkzeug), leitet aber nicht ab, was sich daran wann verändert hat. Ohne das zeitliche Trigger-Ereignis (zum Beispiel unprotokollierter Werkzeugwechsel am Vorabend) bleibt die Ursachenkette unvollständig.
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Fokussiert die Energie des gesamten Teams durch den harten Zwang zur Faktentreue auf die reale Problembeschreibung, bevor ziellos im Nebel nach Ursachen geforscht wird.
+ Schließt tausende von theoretisch möglichen Fehlerursachen durch einfache Ausschlusslogik in wenigen Minuten aus, was bei der Fehlersuche an komplexen mechatronischen Baugruppen extrem viel Zeit und Testbudget spart.
+ Entlarvt sofort fehlende Prozessdaten. Wenn das Team die Ist-Nicht-Spalten nicht ausfüllen kann, ist der analytische Beweis erbracht, dass die Sensorik oder das Qualitäts-Reporting an der Maschine völlig unzureichend sind.
+ Überbrückt im globalen 8D-Report exzellent die Lücke zwischen Phase D2 (Problembeschreibung) und D4 (Ursachenanalyse) mit einer mathematisch unbestechlichen Logikkette.
+
Was sind die Grenzen der Methode?
∼ Liefert selbst keinerlei physikalische Lösungen, sondern isoliert lediglich die Randbedingungen; für das Erkennen der thermodynamischen oder chemischen Grundursache wird im Anschluss immer noch Ingenieurs-Expertise benötigt.
∼ Versagt bei hochkomplexen, multikausalen Fehlerbildern, bei denen drei verschiedene, voneinander unabhängige Ursachen exakt dasselbe Fehlersymptom auslösen (Überlagerung von Fehlern).
∼ Erfordert ein hohes Maß an kognitiver Disziplin, die in extrem stressigen Eskalationsmeetings (Bandstillstand) durch das Management oft torpediert wird, welches sofortige Reparaturlösungen statt methodischer Matrizen sehen will.
∼
∼
Erfolgsmetriken (KPIs)
📐
Hypothesis Rejection Rate
Der prozentuale Anteil an wilden Ursachen-Theorien, die durch den logischen Filter der Ist-Nicht-Spalte sofort als physikalisch unmöglich aussortiert werden konnten, was den direkten Effizienzgewinn der Methode misst.
D2-Completion Time
Die gemessene Zeitspanne vom Auftreten des Fehlers bis zur Erstellung einer belastbaren, durch Daten verifizierten Problembeschreibung für den formellen 8D-Report.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum ist das Ist-Nicht in der Matrix so viel wichtiger als das reine Ist?
Weil das Ist-Nicht den Suchraum drastisch verkleinert. Es liefert den harten Beweis, unter welchen identischen Bedingungen das System reibungslos funktioniert. Diese physikalische Grenze schließt sofort hunderte falsche Spekulationen und teure Reparaturversuche sicher aus.
Kann man die Methode auch bei administrativen Softwarefehlern anwenden?
Absolut. Wenn eine Buchhaltungssoftware abstürzt, ist es essenziell zu kontrastieren: Stürzt sie bei User A ab, aber nicht bei User B? Bei Rechnungen aus dem Inland, aber nicht aus dem Ausland? Die Ausschlusslogik bleibt identisch zur Hardware.
Ist die Methode ein Ersatz für das Ishikawa-Fischgrätendiagramm?
Nein, sie ist der zwingende Vorgänger. Ist-Ist-Nicht isoliert Fakten und Unterschiede in der Problembeschreibung. Ishikawa strukturiert im Anschluss die möglichen Grundursachen, die sich logisch aus genau diesen isolierten Unterschieden ergeben. Sie ergänzen sich perfekt.
Was mache ich, wenn ein Teammitglied bei der Ist-Nicht-Frage nur grob rät?
Sie müssen diese Aussage als Moderator sofort blockieren. Ein falsches Ist-Nicht in der Matrix lenkt das gesamte Engineering-Team auf eine falsche Fährte. Nur harte, durch Daten oder direkte Beobachtung beweisbare Aussagen sind zugelassen.
Warum darf bei Schritt 3 bis 6 noch nicht nach Ursachen gesucht werden?
Das menschliche Gehirn liebt schnelle Lösungen. Wenn Sie Ursachen zu früh diskutieren, hört das Team sofort auf, das Problem ganzheitlich zu beschreiben. Sie verengen den Blickwinkel massiv und übersehen kritische geometrische oder zeitliche Randparameter.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im operativen Qualitätsmanagement ist die Methodik das absolut zwingende Herzstück für die Phase D2 (Problembeschreibung) eines formellen 8D-Reports nach VDA-Standard. Wenn Automobil-OEMs wie Volkswagen oder BMW einen 8D-Report eines Lieferanten wegen unzureichender Problembeschreibung zurückweisen, fordern sie in der Regel explizit das Nachreichen einer Ist-Ist-Nicht-Matrix zur Verifikation.
Systems Engineering
Im Systems Engineering wird das Werkzeug während der Integrations- und Testphase (auf der rechten Seite des V-Modells) eingesetzt. Wenn ein Gesamtsystem im Dauerlauf scheitert, nutzen Testingenieure die Matrix, um den Fehlerort logisch auf eine spezifische Hardware- oder Software-Schnittstelle einzugrenzen, bevor der Code Zeile für Zeile debuggt wird.
Risikomanagement
Im Risikomanagement dient das Konzept der retrospektiven Analyse von aufgetretenen Risiken im Feld. Es verhindert, dass aufgrund eines singulären Fehlerbildes der gesamte Prozess-FMEA-Katalog blind umgeworfen wird, indem es beweist, unter welchen stabilen Rahmenbedingungen die bisherigen Risiko-Präventionsmaßnahmen weiterhin perfekt funktionieren.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Montage von Türschlössern
Problem: Bei der Montage von Türschlössern traten Klemmer auf. Das Management wollte sofort das Drehmoment aller Schrauber anpassen, was massive Kosten verursacht hätte. Methodeneinsatz: Der Qualitätsingenieur erzwang die Ist-Ist-Nicht-Matrix am Whiteboard. Ergebnis: Die Matrix bewies, dass der Fehler nur bei Schicht A (Ist), aber absolut nie bei Schicht B oder C (Ist-Nicht) auftrat, obwohl alle denselben Schrauber benutzten. Der Unterschied war folglich nicht die Maschine, sondern ein mangelhaft geschulter Leiharbeiter in Schicht A. Teure Maschinenanpassungen wurden verhindert, das Personal gezielt nachgeschult.
Fallbeispiel 2: Elektronikfertigung - Lötfehler auf Platinen
Problem: Ein Wellenlötofen produzierte kontinuierlich kalte Lötstellen. Die Produktion verdächtigte das neu eingeführte Flussmittel. Methodeneinsatz: Die Matrix wurde für die Dimension Wo (Ort) rigoros ausgefüllt. Ergebnis: Die Lötstellen fehlten ausschließlich an den äußeren linken Rändern der Platine (Ist), aber nie in der Mitte oder rechts (Ist-Nicht). Das Flussmittel benetzt jedoch die gesamte Platine. Die wahre, aus dem Unterschied abgeleitete Veränderung war eine leicht verbogene Transportkette auf der linken Seite des Ofens. Die Kette wurde justiert, das Problem war sofort verschwunden.
Fallbeispiel 3: Software Engineering - Absturz der Steuersoftware
Problem: Eine CNC-Steuerung fror sporadisch komplett ein. Die Entwickler wollten die gesamte Software-Architektur neu aufsetzen, was Monate an Aufwand bedeutet hätte. Methodeneinsatz: Ein Systems Engineer kontrastierte die Wann-Dimension aus den Logfiles. Ergebnis: Der Absturz passierte exakt dann, wenn das Werkzeugmagazin rotiert (Ist), aber niemals beim reinen Fräsvorgang (Ist-Nicht). Die Ursache war eine winzige Überschneidung der Speicheradressen genau bei diesem speziellen Makroaufruf. Die Lösung dauerte 15 Minuten Code-Korrektur statt eines sechsmonatigen Architektur-Redesigns.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Charles Kepner (1965): 'Ein Problem gut zu definieren, bedeutet, es zur Hälfte gelöst zu haben. Ein Problem falsch zu definieren, bedeutet, Zeit, Geld und die Motivation des Teams zu vernichten.'
♦ Albert Einstein (1938): 'Die Formulierung eines Problems ist oft viel wichtiger als seine Lösung, die vielleicht nur eine Frage der mathematischen oder experimentellen Geschicklichkeit ist.'
♦
🚀 Unser Mehrwert zur Anwendung von Ist-Ist-Nicht-Analyse (Is/Is-Not)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Ist-Ist-Nicht-Analyse (Is/Is-Not)


📇 Glossar
8D = Eight Disciplines Problem Solving | OEM = Original Equipment Manufacturer | CAQ = Computer-Aided Quality | CNC = Computerized Numerical Control | FMEA = Failure Mode and Effects Analysis | PPAP = Production Part Approval Process | VDA = Verband der Automobilindustrie
📰 Blogbeiträge zu Ist-Ist-Nicht-Analyse (Is/Is-Not)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Ist-Ist-Nicht-Analyse (Is/Is-Not)
Wenn an einer Produktionslinie ein kritischer Fehler auftritt, verfallen Teams oft in Panik. Jeder hat eine Theorie, Maschinen werden umgestellt, Parameter wild verändert. Das Ergebnis ist meist pures Chaos. Genau hier setzt die Ist-Ist-Nicht-Analyse ein. Dieses logische Skalpell schneidet Spekulationen ab und zwingt das Team zur Faktenlage. Das Prinzip ist brillant einfach: Man beschreibt nicht nur, wo und wann ein Fehler auftritt, sondern man sucht akribisch nach exakt jenen Orten, Zeiten und Bauteilen, bei denen der Fehler logischerweise sein müsste, aber physisch abwesend ist. Ein Riss an der vorderen Tür, aber nie an der baugleichen hinteren Tür? Perfekt. Dieser Kontrast ist der Schlüssel. Er schließt pauschale Materialfehler sofort aus und lenkt den Fokus auf die winzigen, spezifischen Unterschiede zwischen Vorne und Hinten. Die Methode beendet wildes Rätselraten, grenzt den Suchraum extrem ein und ist das absolute Fundament für jeden professionellen 8D-Report in der Industrie.
🎙️ Audiotranskript zu Ist-Ist-Nicht-Analyse (Is/Is-Not)
Willkommen zur kompakten Methoden-Übersicht. Sie haben einen Qualitätsvorfall und Ihr Team verschwendet Zeit mit wilden Spekulationen? Stoppen Sie das Brainstorming sofort. Sie brauchen die Ist-Ist-Nicht-Analyse. Dieses Werkzeug ist ein harter Filter für die Realität. Bevor Sie nach der Ursache fragen, definieren Sie den Fehlerraum. Was ist kaputt, wo, wann und wie viel? Und jetzt der wichtigste Teil: Wo genau tritt der Fehler absolut identisch nicht auf? Welches Bauteil funktioniert, welche Schicht produziert fehlerfrei? Suchen Sie den Unterschied zwischen dem Ist und dem Ist-Nicht. Genau in diesem schmalen, isolierten Spalt finden Sie die Ursache für Ihr Problem. Die Methode eliminiert Bauchgefühl durch Ausschlusslogik. Sie ist der wichtigste Schritt, bevor Sie teure Ishikawa-Analysen starten. Isolieren Sie das Problem, bevor Sie es lösen.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Kepner & Tregoe (1965). The Rational Manager: A Systematic Approach to Problem Solving and Decision Making, McGraw-Hill, New York.
-
Linß (2018). Qualitätsmanagement für Ingenieure, Fachbuchverlag Leipzig, München.
- VDA (2018). VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - 8D-Report.
- Liker & Meier (2006). The Toyota Way Fieldbook, McGraw-Hill, New York.
- Gorecki & Pautsch (2014). Lean Management: Auf dem Weg zur operativen Excellence, Hanser Verlag, München.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Ist-Ist-Nicht-Analyse (Is/Is-Not). Online unter: https://7sigma.us/methodothek/ist-ist-nicht-analyse/
Harvard
7SIGMA (2026) 'Ist-Ist-Nicht-Analyse (Is/Is-Not)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/ist-ist-nicht-analyse/ (Eingesehen am: 26. August 2026).
@misc{7sigma_ist-ist-nicht-analyse, author = {7SIGMA}, title = {{Methodothek: Ist-Ist-Nicht-Analyse (Is/Is-Not)}}, year = {2026}, url = {https://7sigma.us/methodothek/ist-ist-nicht-analyse/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)