
Methodothek | Methodenbeschreibung
Fehlersammelkarte (FSK)
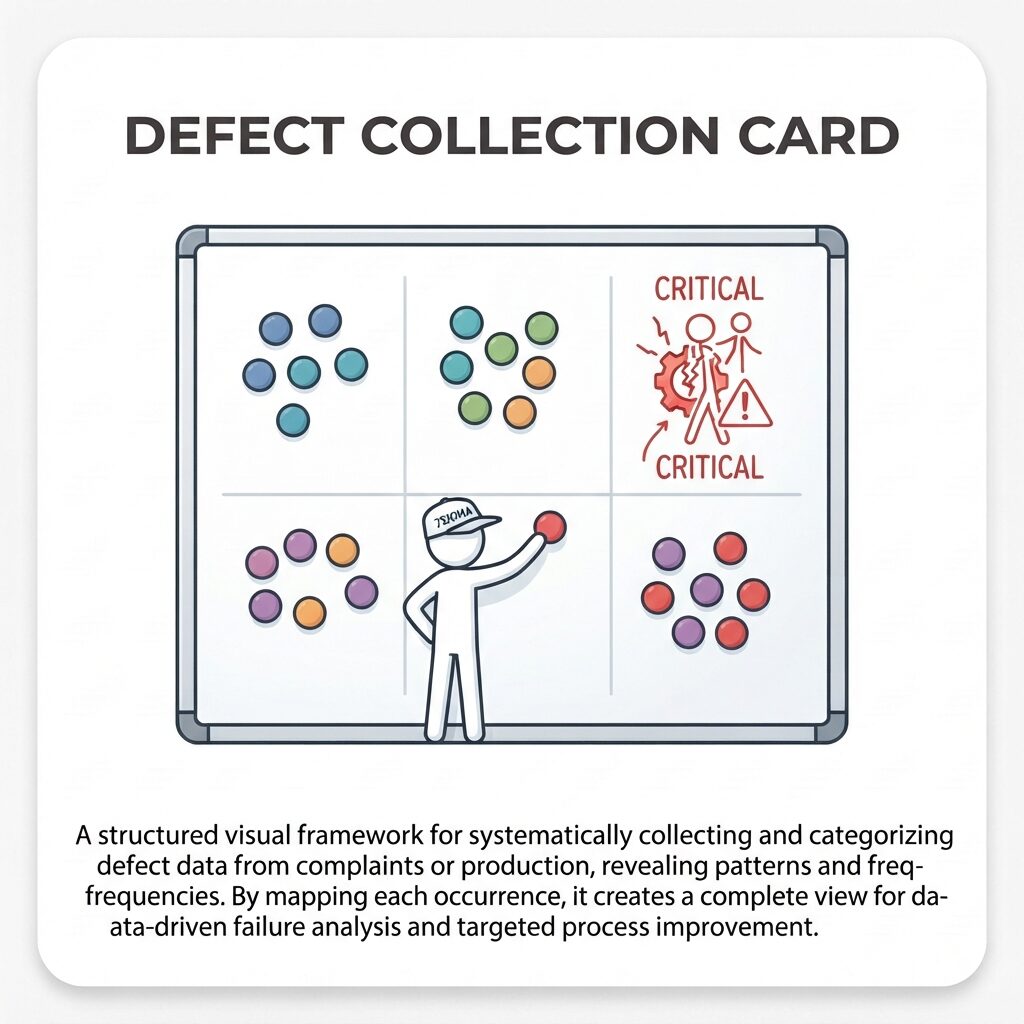
Die Fehlersammelkarte ist ein primäres statistisches Werkzeug der manuellen oder digitalen Datenerfassung zur systematischen Zählung und Kategorisierung qualitativer und quantitativer Abweichungen. Sie transformiert unstrukturierte physische Beobachtungen direkt am Ort des Geschehens in strukturierte Frequenzdaten, die als mathematische Basis für nachgelagerte Fehleranalysen dienen.
I. Fundament & Systematik
Daten sind das einzige wirksame Gegenmittel gegen subjektive Meinungen am Shopfloor. Die Fehlersammelkarte zwingt den Bediener, aus einem diffusen Gefühl wie 'Wir haben heute oft Kratzer' ein hartes, auditierbares 'Wir hatten heute in Schicht A exakt 14 Kratzer an der linken Kante' zu machen. Sie ist das absolute Fundament jeder Pareto-Analyse und bildet die zwingende Voraussetzung, um von einer echten statistischen Prozesskontrolle sprechen zu dürfen.
Steckbrief & Key Facts
Kategorie
Datenerfassungs- & Qualitätsmanagementmethode
Schweregrad | Komplexität
Niedrig (Das reine Setzen von Strichen ist kognitiv anspruchslos, das korrekte Design der Karte zur Vermeidung von Verzerrungen erfordert jedoch methodische Disziplin)
Investition | Ressourcen
Sehr gering (Ein Klemmbrett mit Papier oder ein simples digitales Tablet-Formular am Shopfloor reicht völlig aus)
Empfohlene Gruppengröße
1 bis 2 Personen (Maschinenbediener für die Erfassung, Qualitätsingenieur für die Formularauslegung)
Zeitaufwand
Kontinuierlich (Das Design dauert circa 30 Minuten, die Erfassung erfolgt prozessbegleitend in Sekundenbruchteilen)
Einsatzbereiche
Statistische Prozesslenkung (SPC), Wareneingangsprüfung, Vorbereitung für Pareto-Analysen, KVP-Workshops
Brancheneinsatz
Branchenübergreifend absolut fundamental, insbesondere in der Serienfertigung, der Lebensmittelindustrie, der Medizintechnik und im Maschinenbau.
Historie
Erfinder
Kaoru Ishikawa (Als eines der sieben elementaren Qualitätswerkzeuge, der 7 QC Tools, in den 1960er Jahren popularisiert)
Synonyme
Fehlersammelliste, Strichliste, Checksheet, Defect Collection Card, Tally Chart, Fehlererfassungskarte
Fun Fact
Die Strichliste ist mutmaßlich das älteste Datenerfassungstool der Menschheit, dokumentiert durch den über 20.000 Jahre alten Ishango-Knochen. Im modernen industriellen Kontext hob Kaoru Ishikawa diese archaische Zählmethode auf den Thron der 7 QC Tools. Er bewies dem Management von Toyota, dass hochbezahlte Ingenieure und komplexe Wahrscheinlichkeitsrechnungen vollkommen nutzlos sind, wenn der einfache Werker an der Linie nicht im ersten Schritt ein verlässliches, unbestechliches Strichprotokoll über die reale Fehlerhäufigkeit führt.
🎯 Ziele und Grundidee
Messbare Fakten müssen die subjektive Wahrnehmung verdrängen. Das primäre Ziel der Fehlersammelkarte im Systems Engineering und operativen Qualitätsmanagement ist die restlose Objektivierung von Fehlerhäufigkeiten. Wenn ein Prozess instabil läuft, dominieren Diskussionen, die auf Erinnerungen und Verzerrungen (Bias) basieren. Die Fehlersammelkarte erzwingt eine strukturierte, beobachtungsgetriebene Erfassung in exakt definierten Kategorien. Sie fungiert als Trichter, der die chaotische physische Realität einer laufenden Produktion in saubere, zählbare und statistisch auswertbare Frequenzdaten umwandelt. Ohne diese extrem rigorose Vorarbeit in der Datenerhebung hängen komplexe Tools wie das Ishikawa-Diagramm oder die Pareto-Analyse völlig in der Luft, da sie auf fiktiven Annahmen aufbauen würden.
Methodisch muss zwingend zwischen zwei fundamentalen Ausprägungen unterschieden werden. Die klassische zählende Fehlersammelkarte (Tally Chart) listet Fehlerarten textuell auf (Kratzer, Lunker, Maßabweichung) und summiert deren reines Auftreten per Strichliste. Die Lokalisierungs-Fehlersammelkarte (Defect Concentration Diagram) hingegen nutzt eine technische Zeichnung des Bauteils, auf der der Werker die genaue Position des Fehlers mit einem Kreuz markiert. Während die Zählkarte optimal auf die Pareto-Analyse (Was ist das größte Problem?) vorbereitet, liefert die Lokalisierungskarte kritische physikalische Hinweise für die nachgelagerte Ursachenanalyse (Warum tritt der Kratzer immer nur exakt am linken unteren Flansch auf?).
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
ISO 9001: Qualitätsmanagementsysteme - Anforderungen (Abschnitt 9.1 Überwachung, Messung, Analyse und Bewertung fordert valide Daten als Entscheidungsgrundlage)
-
ISO 11462-1: Leitfaden zur Umsetzung der statistischen Prozesslenkung (SPC)
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Fokus auf Werkzeuge zur systematischen Problemlösung und Datenvalidierung)
-
VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - Statistische Methoden
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Disjunkte Kategorien: Die definierten Fehlerkategorien müssen sich absolut gegenseitig ausschließen; ein aufgetretener Fehler darf den Bediener niemals in die kognitive Zwickmühle bringen, ob er den Strich bei Formabweichung oder bei Montagefehler setzen muss. Regel 2 Das KISS-Prinzip (Keep it simple and stupid): Das Formular muss visuell so steril und einfach aufgebaut sein, dass der Werker die Erfassung in unter drei Sekunden fehlerfrei durchführen kann, ohne den Prozessfluss zu stören. Regel 3 Zwingende Metadaten: Eine Karte ohne Kontext ist wertloser Papiermüll. Jedes Blatt muss zwingend Schicht, Datum, Maschine, Artikelnummer und Prüfer dokumentieren, um spätere Stratifizierungen zu ermöglichen. Regel 4 Ehrlichkeit ohne Sanktionierung: Werden Bediener für eine hohe Anzahl an dokumentierten Strichen durch den Schichtleiter bestraft, mutiert die Karte zur Lügenschablone; die Fehlererfassung muss kulturell vom Vorwurf der persönlichen Schuld entkoppelt sein.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Die analytische Präzision des Qualitätsingenieurs bei der Auslegung des Formulars, um irrelevante Kategorien herauszufiltern und die Erfassung auf das kritische Minimum zu fokussieren. Kompetenz 2 Eiserne Disziplin und Beobachtungsgabe des Werkers an der Maschine, jeden Fehler sofort und ohne zeitlichen Verzug beim Auftreten zu protokollieren. Ausrüstung Ein simpel zugängliches Medium am Gemba (Klemmbrett, Stift, Tablet) sowie zwingend ein visuell ausgehängter Grenzmusterkatalog (Boundary Sample), der dem Werker zeigt, ab wann ein Kratzer als Fehler zählt und wann er noch innerhalb der Toleranz liegt.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Element 1 Der Formularkopf (Metadaten-Sektion): Fokus auf Kontextualisierung. Denkweise ist administrativ und grenzziehend. Ziel ist die exakte Verortung des Datensatzes in Zeit und Raum. Typische Fragestellung: An welcher Maschine, in welcher Schicht und bei welchem Rüstzustand wurden diese Daten gesammelt? Element 2 Die Fehlerkategorien (Zeilenstruktur): Fokus auf Abgrenzung. Denkweise ist analytisch. Ziel ist die Benennung der spezifischen Ausfallarten (Failure Modes) in verständlicher Werkersprache. Typische Fragestellung: Decken diese fünf Kategorien 95 Prozent aller potenziellen Defekte an dieser Anlage ab? Element 3 Der Erfassungsraum (Strichmatrix): Fokus auf Datengenerierung. Denkweise ist stur repetitiv. Ziel ist die visuelle Aufnahme der Frequenzen, typischerweise als 5er-Block-Strichliste (Tally Marks), um das spätere Auszählen massiv zu beschleunigen. Typische Fragestellung: Lässt sich der Strich mit öligen Handschuhen schnell und präzise setzen? Element 4 Die Summenzeile (Aggregation): Fokus auf Quantifizierung. Denkweise ist mathematisch. Ziel ist die Berechnung der absoluten Häufigkeiten am Ende der Schicht zur Überführung in das CAQ-System. Typische Fragestellung: Welche Fehlerkategorie hat in den letzten acht Stunden die höchste absolute Trefferquote erzielt?
🌐 Online-Durchführbarkeit
Die Digitalisierung hat die klassische Zettelwirtschaft der Fehlersammelkarte massiv optimiert. Der empfohlene Einsatz von industriellen Tablets oder Touch-Terminals direkt an der Produktionslinie eliminiert Übertragungsfehler beim abendlichen Abtippen der Papierlisten vollständig. Cloud-basierte CAQ-Software aggregiert die digitalen Klicks des Bedieners in absoluter Echtzeit, generiert im Hintergrund automatisch Pareto-Diagramme und löst bei Überschreitung statistischer Grenzwerte für bestimmte Fehlerkategorien vollautomatisch Warn-E-Mails an das Instandhaltungs-Team aus.
Anwendung
🔨
Definition des Erfassungsziels und des Umfangs
Das Qualitätsmanagement definiert absolut messerscharf, welches Problem untersucht werden soll. Es wird festgelegt, ob der gesamte Ausschuss einer Abteilung oder nur ein sehr spezifisches Phänomen an einer Einzelmaschine (zum Beispiel alle Lackfehler an Anlage 3) beobachtet wird. Zudem wird der Erfassungszeitraum fixiert, der lang genug sein muss, um zufällige Schwankungen auszugleichen (meist eine bis vier Wochen).
Spezifikation der Fehlerkategorien
Das interdisziplinäre Team (inklusive der Maschinenbediener) erarbeitet die Liste der Fehlerarten. Man bedient sich hierbei historischer Daten oder eines Brainstormings. Wichtig ist die Begrenzung auf maximal 5 bis 8 Kategorien, um das Formular übersichtlich zu halten. Es muss zwingend eine Kategorie 'Sonstiges' eingeführt werden, um seltene, unerwartete Fehler aufzufangen, ohne den Werker zum Raten zu zwingen.
Layout und Formulardesign
Der Ingenieur entwirft die physische oder digitale Karte. Oben stehen die zwingenden Metadaten (Datum, Schicht, Bediener, Materialcharge). Links stehen die definierten Kategorien in dicker, gut lesbarer Schrift. Rechts daneben befindet sich ausreichend Weißraum für die klassische Strichliste. Ganz rechts und ganz unten befinden sich die Summenfelder zur finalen Auswertung.
Erstellung von Grenzmustern (Boundary Samples)
Ein bloßes Wort wie 'Kratzer' ist hochgradig subjektiv. Das Team muss physische Grenzmusterteile definieren und direkt am Arbeitsplatz aushängen. Diese visuellen Standards (Kataloge oder reale Gut/Schlecht-Teile) definieren absolut eindeutig, ob ein optischer Makel bereits ein Strich auf der Karte ist oder noch als gut toleriert wird.
Der Try-Out (Funktionstest am Gemba)
Bevor das Formular für den Monat ausgerollt wird, findet ein harter Testlauf über zwei Stunden statt. Der Ingenieur beobachtet den Werker bei der Benutzung. Ist das Papier zu klein? Sind die Kategorien unverständlich? Wird der Arbeitsfluss extrem gestört? Das Formular wird basierend auf diesem operativen Feedback sofort nachgebessert.
Schulung und Sensibilisierung der Mitarbeiter
Das gesamte Schichtpersonal wird in der korrekten Nutzung geschult. Der Fokus dieser Schulung liegt massiv auf der kulturellen Komponente. Dem Werker wird garantiert, dass das Setzen eines Strichs niemals zu persönlichen Repressalien führt, sondern der einzige Weg ist, um dem Management die Schwächen der aktuellen Maschinengeneration offenzulegen.
Operative Datenerfassung in der Serie
Die reguläre Produktion läuft. Tritt ein Fehler auf, greift der Werker sofort zum Stift oder Tablet und dokumentiert den Vorfall durch einen Strich (Tally Mark) in der exakt passenden Zeile. Es ist strengstens verboten, sich Fehler zu merken und diese erst kurz vor Schichtende aus dem Gedächtnis auf die Karte zu übertragen.
Mathematische Aggregation der Schichtdaten
Am Ende der Schicht oder des Erfassungsintervalls summiert der Schichtleiter oder Qualitätsprüfer die Striche vertikal und horizontal auf. Bei digitalen Karten entfällt dieser Schritt durch automatische Echtzeit-Berechnung. Die validierten Summen der Fehlersammelkarte werden in eine zentrale Datenbank oder Excel-Struktur übertragen.
Überführung in visuelle Analysewerkzeuge
Die verdichteten Daten der Fehlersammelkarte stellen noch keine Problemlösung dar. Sie werden nun zwingend in ein Pareto-Diagramm überführt, welches die Kategorien absteigend nach ihrer Häufigkeit sortiert. Erst durch diesen nachgelagerten Schritt offenbart sich visuell, welcher Fehler die höchste Priorität für ein CAPA-Projekt (Corrective and Preventive Action) besitzt.
Ergebnis
📦
Dokumentatorisches Ergebnis
Eine lückenlose, auditierbare Historie der aufgetretenen Abweichungen in Echtzeit, die als belastbarer Nachweis der Qualitätsüberwachung bei externen Kunden- oder Zertifizierungsaudits dient.
Kognitives Ergebnis
Ein abteilungsübergreifendes, datenbasiertes Problembewusstsein, das emotionale Schuldzuweisungen beendet und durch eine objektive, auf harten Zählwerten basierende Fehlerkultur ersetzt.
Prozessuales Ergebnis
Ein strukturierter, aggregierter Rohdatensatz, der nahtlos in das Pareto-Diagramm eingespeist wird, um die Ressourcen für das nächste KVP-Projekt zielsicher auf den wirtschaftlich größten Fehlerhebel zu fokussieren.
Alternativen
🧩
Control Chart (Regelkarte)
Die Regelkarte dokumentiert zeitliche Schwankungen kontinuierlicher Variablen (Länge, Gewicht) und berechnet harte statistische Eingriffsgrenzen zur Prävention. Die Fehlersammelkarte summiert hingegen stumpf attributive Defekte (Kratzer ja/nein), nachdem der Fehler bereits aufgetreten ist.
Poka Yoke
Poka Yoke ist die harte technische Fehlervermeidung (Mistake-Proofing) durch Vorrichtungen. Wenn ein Poka-Yoke-System erfolgreich an der Anlage installiert ist, wird die Fehlersammelkarte für dieses spezifische Problem obsolet, da der Fehler physisch nicht mehr entstehen kann.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Nutzen Sie immer das 5er-Block-System (vier vertikale Striche, die vom fünften Strich diagonal durchkreuzt werden). Dies ermöglicht es dem Auge des Ingenieurs am Ende der Woche, Hunderte von Strichen in wenigen Sekunden fehlerfrei zu zählen, ohne sich mühsam an einzelnen Strichen abzuarbeiten.
Tipp 2: Wenn die Kategorie 'Sonstiges' am Ende der Woche mehr als 10 Prozent der Gesamtstriche aufweist, haben Sie Ihr Formular bei der Konzeption dramatisch fehlgeplant. Analysieren Sie diese sonstigen Fehler sofort und brechen Sie sie in der nächsten Woche in neue, spezifische Kategorien auf.
Tipp 3: Verwenden Sie für die Lokalisierungs-Karte echte 3D-CAD-Ausdrucke aus verschiedenen Perspektiven. Ein Werker kann einen Montagefehler viel intuitiver auf einer räumlichen Isometrie-Zeichnung ankreuzen als auf einem abstrakten, zweidimensionalen Konstruktionsplan der Vorderansicht.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Datenerfassung aus dem Gedächtnis. Werker empfinden den Griff zum Klemmbrett oft als störend und wollen am Schichtende alle Fehler gesammelt eintragen. Das menschliche Gehirn vergisst unter Stress innerhalb von Minuten. Die so erzeugte Sammelkarte ist ein reines Phantasieprodukt und für statistische Analysen gemeingefährlich.
∝ Mehrdeutige oder überlappende Fehlerkategorien. Das Formular bietet die Zeilen 'Lackabplatzer' und 'Mechanische Beschädigung'. Fällt dem Werker ein Bauteil herunter, splittert der Lack. Er weiß nun nicht, wo er den Strich setzen soll. Solche Unschärfen zerstören die Integrität der gesamten Datenerhebungskampagne.
∝ Fehlen harter visueller Grenzmuster. Ohne Gut-Schlecht-Referenz am Arbeitsplatz mutiert die Sammelkarte zum Stimmungsbarometer. Ein gestresster Mitarbeiter wertet jeden Mikrokratzer als Fehler, während sein Kollege in der Nachtschicht erst ab tiefen Riefen einen Strich setzt. Die Daten beider Schichten lassen sich so niemals vergleichen.
∝ Erfassung ohne Konsequenz. Das Team sammelt monatelang diszipliniert Fehler, aber das Management reagiert nicht und es werden keine Pareto-Projekte gestartet. Die Werker erkennen die Sinnlosigkeit der Bürokratie, die Motivation bricht ein und die Fehlersammelkarten werden fortan blindlings und unpräzise abgehakt.
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Zwingt chaotische Serienprozesse in ein knallhartes, messbares Raster und liefert innerhalb kürzester Zeit belastbare Fakten über die tatsächliche Prozessstabilität.
+ Erfordert keinerlei Vorkenntnisse in Stochastik, Wahrscheinlichkeitsrechnung oder Software-Bedienung und ist sofort, ohne Rüstzeiten, von jedem Mitarbeiter am Fließband anwendbar.
+ Schafft ein extrem hohes Prozessbewusstsein bei den Werkern, da sie durch das aktive Stricheln gezwungen werden, die Fehlerarten ihrer Anlage minutiös zu beobachten und zu verinnerlichen.
+ Liefert die absolut unverzichtbare Daten-Eingangsgröße (Input) für fast alle höheren Qualitätswerkzeuge wie das Pareto-Diagramm, die Control Chart oder die FMEA-Bewertung der Auftretenswahrscheinlichkeit.
+
Was sind die Grenzen der Methode?
∼ Liefert keinerlei Antworten auf das Warum eines Fehlers, sondern dokumentiert ausschließlich das Was und Wie oft. Sie ersetzt somit niemals die Ursachenanalyse durch Ishikawa oder 5-Why.
∼ Ist extrem anfällig für bewusste Manipulation oder unbewusste Schlampigkeit durch den ausführenden Bediener, wenn das Formular den Maschinentakt stört.
∼ Für vollautomatisierte Hochgeschwindigkeitsprozesse (wie Abfüllanlagen mit 1000 Flaschen pro Minute) ist die manuelle Strichliste physisch unmöglich; hier muss zwingend optische In-Line-Kamerasensorik die Erfassung übernehmen.
∼
∼
Erfolgsmetriken (KPIs)
📐
Datenerfassungs-Compliance-Quote
Der prozentuale Anteil der Fehlersammelkarten, die am Ende der Schicht vollständig, fehlerfrei summiert und inklusive aller zwingenden Metadaten (Datum, Schicht, Unterschrift) beim Qualitätsmanagement abgegeben wurden.
Defect Rate (PPM) pro Kategorie
Die harte Umrechnung der gezählten Striche ins Verhältnis zur produzierten Gesamtmenge, ausgedrückt in Parts Per Million (PPM), um die Fehlerrate über verschiedene Wochen oder Schichten hinweg mathematisch vergleichbar zu machen.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum sollte ich im Zeitalter von Industrie 4.0 noch Papierkarten verwenden?
Papier zwingt den Mitarbeiter zur physischen Auseinandersetzung mit dem Fehler, stürzt nie ab und benötigt keine Rüstzeit. Oft ist ein simpler Notizblock am Ort des Geschehens flexibler als eine wochenlange IT-Umprogrammierung des ERP-Systems.
Wie viele Fehlerkategorien sollte ein gutes Formblatt maximal enthalten?
Die Obergrenze liegt bei fünf bis acht klar getrennten Kategorien plus einer Sammelrubrik für Sonstiges. Wenn Sie den Werker mit 30 hochkomplexen Fehlercodes überfordern, wird die Liste aus purer Frustration falsch ausgefüllt.
Ersetzt die Fehlersammelkarte das Pareto-Diagramm?
Nein. Die Karte ist der Rohstoff-Lieferant (die Datenerfassung). Das Pareto-Diagramm ist das nachgelagerte grafische Präsentations-Tool, welches diesen Rohstoff nutzt, um die Fehler nach wirtschaftlicher Wichtigkeit absteigend zu sortieren.
Darf der Schichtleiter die Striche am Ende des Tages korrigieren?
Niemals. Die Daten des Werkers am Gemba sind sakrosankt. Wenn der Schichtleiter nachträglich Striche radiert, um die Abteilungsbilanz für das Management zu schönen, begeht er Datenfälschung und sabotiert jede systematische Ursachenanalyse.
Was tun, wenn ein Fehler auftritt, der in keine Kategorie passt?
Dafür existiert zwingend die Kategorie 'Sonstiges'. Treten Fehler dort gehäuft auf, ist das ein hartes Signal an den Qualitätsingenieur, dass das Formular veraltet ist und in der nächsten Woche um eine neue, spezifische Zeile erweitert werden muss.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im operativen Qualitätsmanagement ist die Karte das Standard-Werkzeug für die Erfassung von Sperrbeständen und Ausschussraten (Scrap Tracking). In einem 8D-Report dient sie in Phase D2 (Problembeschreibung) als Beweismittel, um das Ausmaß eines Serienfehlers präzise in Zahlen fassen zu können, bevor teure Analysen gestartet werden.
Systems Engineering
Im Systems Engineering und Prototypenbau nutzen Ingenieure Lokalisierungs-Fehlersammelkarten während der Integrations- und Testphase. Tritt an einem neuen mechatronischen Baugruppenträger wiederholt Kabelbruch auf, kreuzt das Test-Team die exakten Bruchstellen auf einer Systemzeichnung an, um konstruktive Schwachstellen im Routing optisch zu entlarven.
Risikomanagement
Im Risikomanagement speist die Methode die FMEA (Fehlermöglichkeits- und -einflussanalyse) mit harten Felddaten. Die historische Auswertung jahrelanger Fehlersammelkarten liefert den FMEA-Moderatoren exakte empirische Wahrscheinlichkeiten, um die O-Bewertung (Occurrence / Auftreten) absolut faktenbasiert zu kalibrieren.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Lackierfehler an Karosserieteilen
Problem: An der Endkontrolle einer Lackierstraße wurden täglich Karosserien wegen Staubeinschlüssen und Läufern gesperrt. Die Nacharbeit war teuer, aber die Ursache blieb im Dunkeln, da das SAP-System nur 'Fehlerhaft' protokollierte. Methodeneinsatz: Der Qualitätsingenieur führte eine Lokalisierungs-Fehlersammelkarte mit einer 3D-Draufsicht des Fahrzeugs ein. Ergebnis: Die Prüfer kreuzten jede Lacknase auf dem Papier genau dort an, wo sie am Auto auftrat. Nach drei Tagen offenbarte die visuelle Ballung der Kreuze, dass 90 Prozent aller Fehler exakt am linken Außenspiegel entstanden. Eine verstopfte Düse am linken Roboterarm wurde identifiziert und gereinigt.
Fallbeispiel 2: Elektronikfertigung - Lötfehler an Leiterplatten
Problem: Ein Wellenlötofen produzierte kontinuierlich Kurzschlüsse (Lotbrücken) und kalte Lötstellen. Das Team diskutierte stundenlang über Temperaturprofile, ohne Fakten zu haben. Methodeneinsatz: Es wurde eine strikte Zähl-Fehlersammelkarte mit fünf definierten Fehlerkategorien und strengem Boundary Sample direkt an der Sichtprüfung installiert. Ergebnis: Die Strichliste bewies nach einer Woche, dass kalte Lötstellen kaum existierten (2 Prozent), aber Lotbrücken für 85 Prozent des Ausschusses verantwortlich waren. Die unsinnigen Temperaturdiskussionen wurden gestoppt, das Team passte den Winkel der Welle an und beseitigte das Problem.
Fallbeispiel 3: Medizintechnik - Defekte an Skalpell-Verpackungen
Problem: Bei der Sterilverpackung von Operationsbesteck wurden sporadisch unvollständige Siegelnähte detektiert. Die Werker vermuteten ein Temperaturproblem der Siegelbacken, konnten es aber nicht belegen. Methodeneinsatz: Eine Fehlersammelkarte wurde eingeführt, die nicht nur den Fehler zählte, sondern als Metadatum zwingend die exakte Kavität (Werkzeugnummer 1 bis 4) forderte. Ergebnis: Die Datenauswertung nach 48 Stunden zeigte messerscharf, dass 100 Prozent der Dichtigkeitsprobleme ausschließlich auf Werkzeugnummer 3 zurückzuführen waren. Das Werkzeug wurde sofort ausgebaut und eine gebrochene Heizpatrone entdeckt.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Kaoru Ishikawa (1985): 'Qualitätskontrolle beginnt mit Daten und endet mit Daten. Bevor Sie beginnen, Probleme zu lösen, müssen Sie die Realität durch genaue Beobachtung und Aufzeichnung respektieren.'
♦ William Edwards Deming (1982): 'Wir vertrauen auf Gott. Alle anderen müssen Daten bringen.'
♦
🚀 Unser Mehrwert zur Anwendung von Fehlersammelkarte (FSK)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Fehlersammelkarte (FSK)


📇 Glossar
FSK = Fehlersammelkarte | SPC = Statistical Process Control | QC Tools = Quality Control Tools | KVP = Kontinuierlicher Verbesserungsprozess | CAQ = Computer-Aided Quality | CAPA = Corrective and Preventive Action | FMEA = Failure Mode and Effects Analysis | PPM = Parts Per Million
📰 Blogbeiträge zu Fehlersammelkarte (FSK)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Fehlersammelkarte (FSK)
Wenn am Fließband Probleme auftreten, wird oft emotional und aus dem Bauch heraus argumentiert. Es heißt dann schnell: 'Die Anlage steht ständig' oder 'Wir haben heute extrem viel Ausschuss'. Solche diffusen Aussagen sind für ein professionelles Engineering völlig wertlos. Hier greift die Fehlersammelkarte ein. Sie ist das simpelste, aber mächtigste Werkzeug, um Bauchgefühl in harte, auditierbare Daten zu verwandeln. Der Prozess ist trivial: Der Qualitätsingenieur definiert die wichtigsten Fehlerkategorien auf einem Formular. Der Werker an der Maschine macht für jeden erkannten Kratzer oder Riss sofort einen Strich in der entsprechenden Zeile. Am Ende der Schicht liegen unbestechliche Zahlen vor. Die Karte zeigt schwarz auf weiß, dass Fehler A zwanzigmal auftrat und Fehler B nur einmal. Mit diesen Fakten können Ingenieure im Anschluss gezielte Pareto-Analysen starten und dort investieren, wo der Schaden am größten ist. Die Methode beendet emotionale Schuldzuweisungen, erfordert null Software-Kenntnisse und bildet das Fundament jeder funktionierenden statistischen Prozesskontrolle.
🎙️ Audiotranskript zu Fehlersammelkarte (FSK)
Willkommen zur kompakten Methoden-Übersicht. In Ihrer Produktion wird viel über Fehler diskutiert, aber niemand hat echte Zahlen? Stoppen Sie die Spekulationen. Sie brauchen die Fehlersammelkarte. Sie ist der Daten-Trichter für Ihre Prozesskontrolle. Vergessen Sie teure Sensoren für den Start. Geben Sie dem Werker an der Linie ein durchdachtes Formular mit maximal sechs klaren Fehlerkategorien. Tritt ein Fehler auf, wird direkt am Ort des Geschehens gestrichelt. Kein Merken, kein Raten am Ende der Schicht. Nach einer Woche wissen Sie nicht nur, dass Sie ein Problem haben, sondern Sie können es exakt in absoluten Zahlen benennen. Nutzen Sie Lokalisierungskarten, um Kratzer auf einer Skizze einzuzeichnen, und entlarven Sie systematische Schwachstellen sofort visuell. Die Fehlersammelkarte ist das absolute Basiswerkzeug. Ohne diese extrem rigorose, manuelle Faktenaufnahme sind alle komplexeren Qualitäts-Tools in Ihrem Unternehmen nichts weiter als blinder Aktionismus.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Ishikawa (1985). What is Total Quality Control? The Japanese Way, Prentice-Hall, Englewood Cliffs.
-
Linß (2018). Qualitätsmanagement für Ingenieure, Fachbuchverlag Leipzig, München.
- ISO (2013). ISO 11462-1: Leitfaden zur Umsetzung der statistischen Prozesslenkung (SPC).
- Montgomery (2019). Introduction to Statistical Quality Control, John Wiley & Sons, Hoboken.
- Gorecki & Pautsch (2014). Lean Management: Auf dem Weg zur operativen Excellence, Hanser Verlag, München.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Fehlersammelkarte (FSK). Online unter: https://7sigma.us/methodothek/fehlersammelkarte/
Harvard
7SIGMA (2026) 'Fehlersammelkarte (FSK)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/fehlersammelkarte/ (Eingesehen am: 26. August 2026).
@misc{7sigma_fehlersammelkarte, author = {7SIGMA}, title = {{Methodothek: Fehlersammelkarte (FSK)}}, year = {2026}, url = {https://7sigma.us/methodothek/fehlersammelkarte/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)