
Methodothek | Methodenbeschreibung
Prozessfähigkeitsanalyse (Cpk)
Die Prozessfähigkeitsanalyse ist ein statistisches Bewertungsverfahren zur Quantifizierung der Stabilität und Streuung eines Fertigungsprozesses in Relation zu vorgegebenen Toleranzgrenzen. Sie übersetzt das Streuverhalten von Maschinen und Prozessen in harte, eindimensionale Kennzahlen wie Cp und Cpk, um die Wahrscheinlichkeit von Fehlteilen mathematisch exakt vorherzusagen.
I. Fundament & Systematik
Hoffen ist keine Strategie, und Schätzen ist kein Engineering. Die Prozessfähigkeitsanalyse beendet das Rätselraten darüber, ob eine Maschine dauerhaft gute Teile produziert. Sie zwingt Unternehmen dazu, die unweigerliche Streuung der Physik mathematisch zu akzeptieren, zu messen und eiskalt zu berechnen, wie viele fehlerhafte Einheiten in der Zukunft produziert werden, bevor die Maschine überhaupt hochfährt.
Steckbrief & Key Facts
Kategorie
Qualitätsmanagement- & Statistikmethode
Schweregrad | Komplexität
Hoch (Die reine Berechnung erledigt Software, die korrekte Interpretation von Verteilungsmodellen und statistischen Ausreißern erfordert jedoch tiefgreifendes mathematisches Fachwissen)
Investition | Ressourcen
Gering (Lizenzen für Statistiksoftware wie Minitab oder qs-STAT sowie Aufwand für die systematische Datenerfassung)
Empfohlene Gruppengröße
1 bis 3 Personen (Qualitätsingenieur, Prozessverantwortlicher und Maschinenbediener)
Zeitaufwand
60 bis 120 Minuten (Für die reine Datenanalyse am Rechner; die vorausgehende Datensammlung am Prozess kann Tage dauern)
Einsatzbereiche
Six Sigma (Measure- und Analyze-Phase), Serienfreigabe (PPAP), Statistische Prozesskontrolle (SPC)
Brancheneinsatz
Branchenübergreifend unabdingbar, besonders kritisch und normativ gefordert in der Automobilindustrie, der Medizintechnik, der Luftfahrt und der industriellen Serienfertigung.
Historie
Erfinder
Konzept der Prozessfähigkeit etabliert durch J.M. Juran und Six Sigma Pioniere bei Motorola (1980er Jahre)
Synonyme
Process Capability Index, Maschinenfähigkeit (Cmk), Prozessfähigkeitsindex (Cp/Cpk)
Fun Fact
In den 1980er Jahren wurde Motorola massiv von japanischen Wettbewerbern unter Druck gesetzt, die eine unvorstellbare Produktqualität lieferten. Die amerikanischen Ingenieure stellten fest, dass traditionelle Qualitätskontrolle am Bandende nicht funktionierte. Erst als man begann, die Streuung der Prozesse statistisch in Relation zur Toleranzbreite zu setzen und den Cpk-Wert als unbestechlichen Maßstab einzuführen, konnte die Fehlerquote auf das legendäre Six-Sigma-Niveau von 3,4 Fehlern pro Million Möglichkeiten gedrückt werden. Der Cpk-Wert rettete das Unternehmen vor dem Untergang.
🎯 Ziele und Grundidee
Das absolute Primärziel der Prozessfähigkeitsanalyse im operativen Qualitätsmanagement und Six Sigma ist der statistische Beweis, dass ein Prozess langfristig in der Lage ist, die vom Kunden geforderten Spezifikationen fehlerfrei zu erfüllen. In der industriellen Realität ist kein Bauteil exakt wie das andere. Werkzeugverschleiß, Temperaturschwankungen und Materialtoleranzen erzeugen eine natürliche Streuung. Die Prozessfähigkeitsanalyse quantifiziert diese Streuung. Sie liefert dem Management den mathematischen Beweis, ob der Prozess so robust ist, dass selbst bei minimalen Verschiebungen des Mittelwerts keine Ausschussteile produziert werden. Ein fähiger Prozess produziert Qualität durch sein Design, nicht durch nachgelagerte Sortierprüfungen.
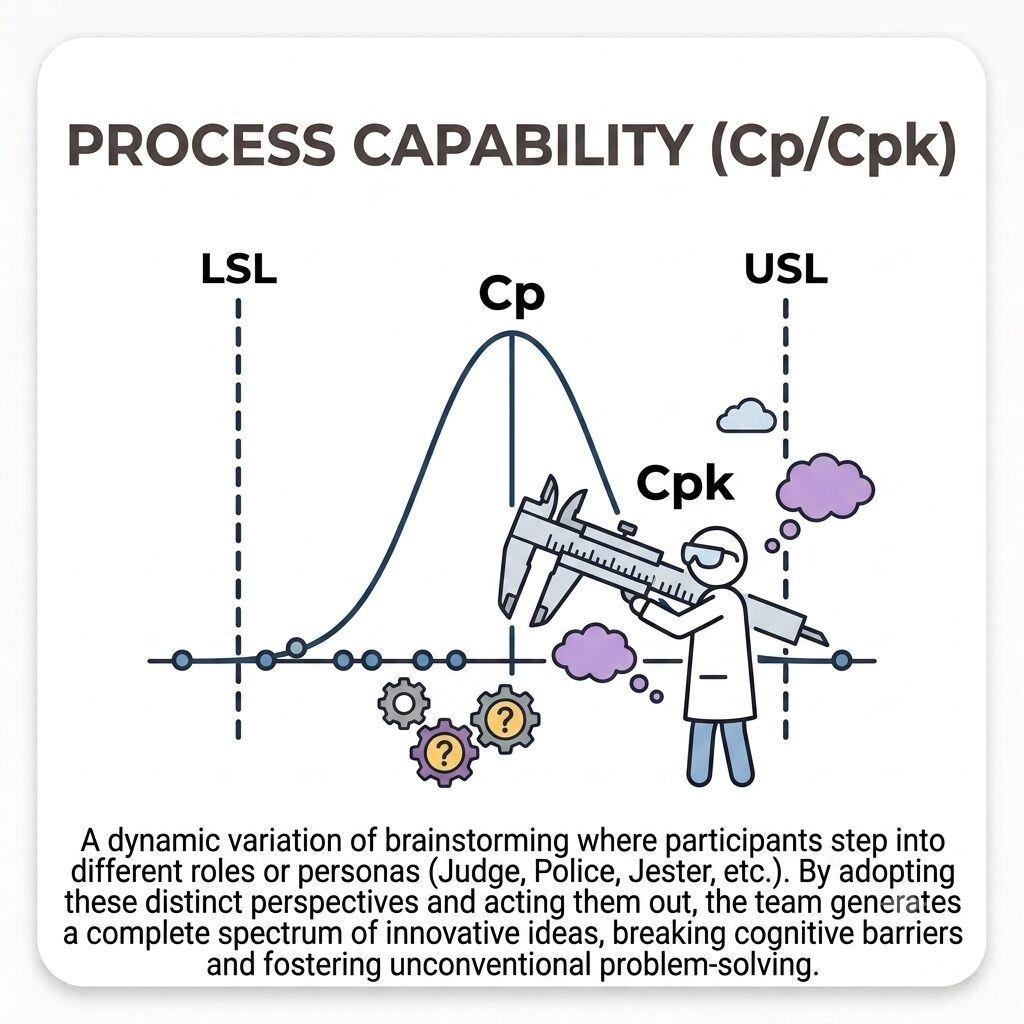
Methodisch unterscheidet die Analyse zwingend zwischen dem Cp-Wert (Potenzial) und dem Cpk-Wert (Kritische Prozessfähigkeit). Der Cp-Wert betrachtet isoliert das Verhältnis der Toleranzbreite zur natürlichen Streubreite des Prozesses, ignoriert dabei aber völlig, ob der Prozess mittig läuft. Der Cpk-Wert hingegen bestraft Prozesse, die nicht exakt auf dem Sollwert zentriert sind, indem er den Abstand des Prozessmittelwerts zur nächstgelegenen Toleranzgrenze bewertet. In der industriellen Praxis wird bei der Serienfreigabe (PPAP) oftmals initial ein Cmk-Wert (Maschinenfähigkeit) zur Prüfung der reinen Anlagenstreuung über einen kurzen Zeitraum gefordert, bevor in der Serienproduktion der langfristige Cpk-Wert überwacht wird.
📚 Normative Basis und Standards
Die methodische Anwendung und praktische Durchführung basiert auf etablierten internationalen Qualitätsnormen, regulatorischen Rahmenwerken sowie anerkannten Industriestandards, die den Verbindlichkeits- und Qualitätsrahmen für diese Methode vorgeben:
- ISO 22514-2: Statistische Verfahren im Prozessmanagement - Fähigkeit und Leistung - Teil 2: Prozessleistungs- und Prozessfähigkeitskenngrößen von zeitabhängigen Prozessmodellen
- IATF 16949: Anforderungen an Qualitätsmanagementsysteme für die Serien- und Ersatzteilproduktion in der Automobilindustrie (Kapitel 8.3.5.2 fordert explizit Vorgaben zur Prozessfähigkeit)
- VDA Band 4: Qualitätssicherung in der Prozesslandschaft - Sicherung der Qualität vor Serieneinsatz - Methoden (Prozessfähigkeitsuntersuchung)
- AIAG SPC Manual: Statistical Process Control (Standardwerk der amerikanischen Automobilindustrie zur Prozessregelung und Fähigkeitsberechnung)
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Das Stabilitäts-Dogma
Ein Prozess darf erst dann auf seine Fähigkeit untersucht werden, wenn er statistisch stabil ist. Weist der Prozess Trends, Sprünge oder unerklärliche Muster auf, ist die Berechnung eines Cpk-Wertes mathematischer Unsinn, da die Vorhersagbarkeit der Fehlerquote für die Zukunft nicht gegeben ist.
Die Normalverteilungs-Prämisse
Die klassischen Formeln für Cp und Cpk setzen zwingend eine Gaußsche Normalverteilung der Messwerte voraus. Das Team muss die Daten vor der Berechnung durch einen harten statistischen Test (zum Beispiel Anderson-Darling) auf Normalverteilung prüfen. Bei extrem schiefen Verteilungen müssen andere mathematische Modelle angewendet werden.
Die Stichproben-Regel
Ein valider Cpk-Wert benötigt eine statistisch signifikante Datenbasis. In der Praxis der Automobilindustrie werden für eine vorläufige Prozessfähigkeit mindestens 50 Teile gefordert, für eine langfristige Prozessfähigkeit zwingend 125 Teile, aufgeteilt in Untergruppen (Samples), um die Streuung über die Zeit abzubilden.
Cp-Wert (Prozesspotenzial)
Der Cp-Wert bewertet ausschließlich das Verhältnis von vorgegebener Toleranzbreite (Obere Spezifikationsgrenze minus Untere Spezifikationsgrenze) zur natürlichen Prozessstreuung (6 Sigma). Er gibt an, ob der Prozess theoretisch in die Toleranz passt, ignoriert aber die tatsächliche Lage (Zentrierung) des Mittelwerts völlig.
Cpk-Wert (Kritische Prozessfähigkeit)
Der Cpk-Wert berücksichtigt sowohl die Streuung als auch die Lage des Prozesses. Er berechnet sich aus dem Minimum der Abstände des Mittelwerts zur oberen beziehungsweise unteren Toleranzgrenze, geteilt durch die halbe natürliche Streuung (3 Sigma). Er ist das gnadenlose Maß für die tatsächliche Produktionsrealität.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Fundierte Expertise in deskriptiver und induktiver Statistik, um Hypothesentests korrekt durchzuführen und P-Werte fehlerfrei zu interpretieren.
Ein erfolgreicher Abschluss als Six Sigma Green Belt oder Black Belt wird dringend empfohlen, da das methodische Fundament tief in der DMAIC-Struktur verankert ist.
Zugang zu validierter Statistiksoftware (Minitab, qs-STAT oder JMP) sowie kalibrierten und durch eine Messsystemanalyse (MSA) freigegebenen Messmitteln.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Die Spezifikationsgrenzen (USG und OSG)
Fokus auf die Kundenanforderung. Denkweise ist normativ und extern getrieben. Ziel ist die exakte Definition der vom Markt oder der Konstruktion geforderten Toleranzgrenzen. Typische Fragestellung: Ab welchem exakten Millimetermaß gilt das Bauteil als unbrauchbarer Ausschuss?
Der Prozessmittelwert (My)
Fokus auf die Prozesslage. Denkweise ist zentralisierend. Ziel ist die Bestimmung des Schwerpunkts der aktuellen Produktion. Typische Fragestellung: Auf welchen exakten Mittelwert hat der Maschinenbediener die Anlage in der Realität eingestellt?
Die Standardabweichung (Sigma)
Fokus auf die Prozessstreuung. Denkweise ist physikalisch und variant. Ziel ist die mathematische Erfassung der natürlichen Schwankungsbreite der Produktion, beeinflusst durch die 5M (Mensch, Maschine, Material, Methode, Mitwelt). Typische Fragestellung: Wie stark streuen die Durchmesser der produzierten Wellen um den Mittelwert herum?
Der Cp-Index
Fokus auf das theoretische Potenzial. Denkweise ist raumorientiert. Ziel ist die Aussage, ob das Auto theoretisch schmal genug ist, um in die Garage zu passen. Typische Fragestellung: Ist unsere Maschine rein von ihrer Wiederholgenauigkeit überhaupt in der Lage, diese enge Toleranz zu bedienen?
Der Cpk-Index
Fokus auf das tatsächliche Risiko. Denkweise ist fehlerorientiert und kritisch. Ziel ist die Aussage, ob das Auto auch exakt mittig in die Garage gefahren wird, ohne die Wände zu touchieren. Typische Fragestellung: Wie hoch ist die exakte statistische Wahrscheinlichkeit, dass wir aktuell fehlerhafte Teile außerhalb der Spezifikationsgrenzen produzieren?
🌐 Online-Durchführbarkeit
Die Methode ist naturgemäß hochgradig datengetrieben und zu einhundert Prozent digitalisiert. Moderne CAQ-Systeme (Computer-Aided Quality) ziehen die Rohdaten vollautomatisch über Schnittstellen direkt von den digitalen Messschiebern oder 3D-Koordinatenmessmaschinen. Die statistische Auswertung und die Berechnung der Cpk-Werte erfolgen in Echtzeit in der Cloud, inklusive automatisierter Alarmierung der Schichtleitung bei einem Signifikanz-Abfall unter den Grenzwert 1,33.
Anwendung
🔨
Definition des kritischen Merkmals (CTQ)
Die Analyse beginnt eiskalt mit der Fokussierung. Man berechnet Cpk-Werte nicht für jeden unwichtigen Kratzer. Das Team wählt aus der FMEA oder der Kundenzeichnung das exakte Critical-to-Quality-Merkmal (CTQ) aus, welches den größten Einfluss auf die Funktion des Systems hat, zum Beispiel den Innendurchmesser eines Lagersitzes inklusive der harten Toleranzvorgaben.
Validierung des Messsystems (MSA)
Bevor auch nur ein einziger Prozesswert erhoben wird, zwingt der Analyst das Team zur Messsystemanalyse (MSA). Wenn das Messmittel selbst stärker streut als der Prozess, produziert man mathematischen Müll. Das Messsystem muss einen %GRR-Wert (Gauge Repeatability and Reproducibility) von streng unter zehn Prozent aufweisen, ansonsten wird die Methode sofort gestoppt.
Datenerfassungsplan erstellen
Das Team definiert, wie die Rohdaten aus dem laufenden Prozess gezogen werden. Für eine langfristige Prozessfähigkeitsanalyse (Cpk) müssen die Daten in Untergruppen gesammelt werden, zum Beispiel stündlich fünf fortlaufende Teile über einen Zeitraum von fünf Tagen. Dies garantiert, dass Einflüsse wie Schichtwechsel oder Temperaturschwankungen mit in die Streuung einfließen.
Datensammlung am Gemba
Die Produktion läuft an. Der Werker misst die Teile exakt nach dem definierten Datenerfassungsplan und speist die Daten in die Statistiksoftware ein. Jegliche unnatürlichen Prozesseingriffe, wie das ständige Nachjustieren der Maschine, sind in dieser Phase strikt untersagt, um das wahre, unverfälschte Streuverhalten aufzuzeichnen.
Prüfung auf Prozessstabilität (Regelkarten)
Die Software plottet die gesammelten Daten in eine Qualitätsregelkarte (Control Chart). Der Analyst prüft die Karte gnadenlos auf Out-of-Control-Muster. Wenn Werte außerhalb der Eingriffsgrenzen liegen oder systemische Trends (zum Beispiel kontinuierlicher Werkzeugverschleiß) sichtbar sind, ist der Prozess nicht stabil. Die Cpk-Berechnung muss abgebrochen werden, bis die Sonderursache eliminiert ist.
Prüfung auf Normalverteilung
Ist der Prozess stabil, wird die Datenbasis auf Normalverteilung getestet. Die Software erstellt ein Histogramm und berechnet den P-Wert (oft über den Anderson-Darling-Test). Liegt der P-Wert unter 0,05, sind die Daten nicht normalverteilt. In diesem Fall muss der Analyst komplexe Transformationen (etwa Box-Cox) durchführen oder die Cpk-Berechnung auf nicht-parametrische Modelle umstellen.
Berechnung des Cp-Wertes (Potenzial)
Nach bestandenen Vorprüfungen berechnet die Software den Cp-Wert. Die obere Spezifikationsgrenze minus die untere Spezifikationsgrenze wird durch die sechsfache Standardabweichung dividiert. Ein Wert über 1,33 beweist, dass die Maschine potenziell in der Lage ist, die Toleranz sicher zu fertigen. Ein Wert unter 1,0 bedeutet, dass die Streuung breiter ist als die Toleranz, egal wo der Mittelwert liegt.
Berechnung des Cpk-Wertes (Fähigkeit)
Nun erfolgt der Realitätscheck. Die Software berechnet den Cpk-Wert. Hierbei wird der Abstand des Prozessmittelwerts zur nächstgelegenen Spezifikationsgrenze durch die dreifache Standardabweichung geteilt. Dies ist der entscheidende Wert für die Serienfreigabe.
Interpretation und Abgleich mit Kundenvorgaben
Der berechnete Cpk-Wert wird gegen die harten Forderungen des Pflichtenhefts gespiegelt. In der Automobilindustrie ist ein Cpk von größer oder gleich 1,33 (entspricht 63 ppm Fehlerquote) der absolute Minimalstandard für bestehende Prozesse. Für sicherheitskritische Merkmale oder bei Neuproduktionsanläufen (PPAP) wird ein eiskalter Cpk von mindestens 1,67 gefordert.
Ableitung von Korrekturmaßnahmen
Wenn der Cpk-Wert den Zielwert verfehlt, startet das Engineering-Team harte Verbesserungsmaßnahmen. Ist der Cp-Wert gut, aber der Cpk-Wert schlecht, muss die Maschine lediglich zentriert werden (Einstellungsänderung). Sind jedoch sowohl Cp als auch Cpk ungenügend, ist die Streuung zu groß, und die Maschine muss physisch gewartet, umgebaut oder durch eine präzisere Anlage ersetzt werden.
Ergebnis
📦
Statistisches Ergebnis
Eine validierte Kennzahl (Cpk), die den normativen Beweis liefert, dass der Prozess fähig ist, die Kundenanforderungen dauerhaft und reproduzierbar zu erfüllen.
Wirtschaftliches Ergebnis
Die exakte Vorhersage der zu erwartenden Ausschussquote (Fehlerrate in Parts per Million - ppm), was als harte Grundlage für die Kalkulation von Garantie-Rückstellungen oder Prüfkosten dient.
Kulturelles Ergebnis
Ein datengetriebenes Mindset in der Fertigung, das aufhört, Fehler durch Sortieren auszugleichen, und stattdessen beginnt, die Prozesszentrierung mathematisch zu steuern.
Alternativen
🧩
Maschinenfähigkeitsuntersuchung (MFU / Cmk)
Die Maschinenfähigkeit (Cmk) wird typischerweise direkt nach der Aufstellung einer Anlage ermittelt. Sie misst 50 fortlaufende Teile ohne jeglichen Einfluss durch Materialwechsel, Bedienerwechsel oder Rüstvorgänge. Sie isoliert die reine Anlagenstreuung und ist der Cpk-Analyse zeitlich vorgeschaltet.
Design of Experiments (DoE)
Die statistische Versuchsplanung (DoE) wird genutzt, wenn der Prozess instabil ist oder die Streuung zu hoch ist und man die Ursachen (Einflussparameter) identifizieren muss. Während Cpk den Fehler nur misst, sucht DoE aktiv nach den optimalen Maschineneinstellungen zur Problemlösung.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Führen Sie niemals eine Prozessfähigkeitsanalyse durch, ohne vorher Ihr Messsystem via MSA (Measurement System Analysis) zu validieren. Ein Cpk-Wert von 0,8 sieht auf dem Papier aus wie eine katastrophale Maschine, entpuppt sich in der Realität aber oft als ein ausgelutschter Messschieber, der wild streuende Daten in die Software einspeist.
Tipp 2: Verfallen Sie nicht dem Irrglauben, dass ein hoher Cp-Wert ausreicht. Ein Cp von 2,0 bedeutet, dass Ihr Prozess fantastisch schmal streut. Wenn der Cpk-Wert jedoch bei 0,2 liegt, streut Ihr Prozess zielsicher und hochpräzise einhundert Prozent Ausschuss neben den Toleranzgrenzen in die Schrottkiste.
Tipp 3: Vertrauen Sie blind errechneten Werten aus der Software nicht, wenn Sie das Histogramm nicht gesehen haben. Ein einzelner, extremer Messfehler (Tippfehler bei der Dateneingabe) sprengt die Standardabweichung und zerstört den Cpk-Wert völlig. Die visuelle Plausibilitätsprüfung des Histogramms ist Pflicht für jeden Ingenieur.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Berechnung bei instabilen Prozessen. Wenn die Werkzeughalterung wackelt und die Mittelwerte stündlich springen, ist die Vorhersagekraft für die Zukunft bei null. Die Formeln zur Cpk-Berechnung nehmen an, dass der Prozessmorgen noch exakt so streut wie heute. Bei instabilen Prozessen ist diese Annahme lebensgefährlich falsch.
∝ Vermischung von Maschinenfähigkeit und Prozessfähigkeit. Ein Cmk-Wert (Maschinenfähigkeit) wird über eine kurze Zeit ohne Rüstwechsel oder Bedienereinflüsse ermittelt. Wer diesen oftmals sehr guten Cmk-Wert dem Kunden als langfristige Prozessfähigkeit (Cpk) verkauft, wird spätestens nach drei Monaten durch massive Ausschusszahlen brutal aus der Illusion gerissen.
∝
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Liefert eine universell verständliche, unbestechliche Kennzahl, die emotionale Diskussionen über Maschinenqualität sofort beendet und Einkäufern sowie Auditoren als knallharter Nachweis dient.
+ Ermöglicht die mathematisch präzise Vorhersage von Ausschussraten (ppm), bevor zehntausende Teile gefertigt werden, was präventives Handeln statt teurer Nacharbeit erzwingt.
+ Trennt durch die Analyse von Cp (Potenzial) und Cpk (Zentrierung) analytisch sauber zwischen technischen Anlagenproblemen und simplen Einstellungsfehlern der Werker.
+ Ist als methodischer Standard tief in den Normen der Automobilindustrie und der Luftfahrt verankert, wodurch sie als Türöffner für die Belieferung von OEM-Kunden fungiert.
+
Was sind die Grenzen der Methode?
∼ Setzt zwingend voraus, dass die Datenbasis normalverteilt und stabil ist, was in hochdynamischen oder manuellen Montageprozessen oft nur mit extremem statistischem Aufwand nachweisbar ist.
∼ Ist bei der Kleinserienfertigung oder im Sondermaschinenbau völlig unbrauchbar, da die statistische Signifikanz für die Berechnung der Standardabweichung bei Losgrößen unter dreißig Teilen schlicht nicht gegeben ist.
∼ Verleitet das Management zu einer gefährlichen Kennzahlen-Glaube-Blindheit, bei der ein grüner Cpk-Wert gefeiert wird, obwohl die Kundenbedürfnisse völlig falsch im Lastenheft spezifiziert wurden (Toleranzgrenzen falsch gesetzt).
∼
∼
Erfolgsmetriken (KPIs)
📐
Critical Capability Index (Cpk)
Das absolute Maß für die Prozessfähigkeit, berechnet als der kleinere Abstand des Mittelwerts zur nächsten Spezifikationsgrenze in Relation zur halben Prozessstreuung (3 Sigma). Zielwert in der Regel größer gleich 1,33.
Process Potential Index (Cp)
Das Verhältnis der Gesamttoleranzbreite zur natürlichen Sechs-Sigma-Streuung des Prozesses. Zeigt auf, ob die Maschine das theoretische Potenzial besitzt, das Bauteil zu fertigen, unabhängig von der Zentrierung.
Defective Parts per Million (ppm)
Die theoretisch aus dem Cpk-Wert errechnete Fehlerquote. Ein Cpk von 1,0 entspricht 2700 Fehlern pro einer Million Teilen, ein Cpk von 1,33 entspricht 63 Fehlern, ein Cpk von 2,0 entspricht 0,002 Fehlern (Six Sigma Niveau).
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Was ist der Unterschied zwischen Cp und Cpk?
Welcher Cpk-Wert ist in der Industrie üblich?
Kann der Cpk-Wert größer sein als der Cp-Wert?
Was tun, wenn die Daten nicht normalverteilt sind?
Ersetzt die Prozessfähigkeit die Endkontrolle?
%%frage6%%
%%frage7%%
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement ist die Prozessfähigkeitsanalyse das harte Herzstück der Produkt- und Prozessfreigabe. Kein OEM im Automotive-Bereich akzeptiert ein Erstmusterprüfbericht (EMPB) ohne den Nachweis eines Cpk-Wertes größer 1,67 für besondere Merkmale. Sie ist der Garant dafür, dass Prüfaufwände in der Serie massiv reduziert werden können (Skip-Lot).
Systems Engineering
Im Systems Engineering definiert die Methode die harten Machbarkeitsgrenzen. Wenn Konstrukteure das Systemdesign mit Toleranzen von plus-minus 0,01 Millimetern versehen, beweist die Cpk-Analyse aus der Fertigung sofort mathematisch, ob dieses Design mit den bestehenden Anlagen überhaupt mit einer akzeptablen Fehlerquote fertigbar ist.
Risikomanagement
Im Risikomanagement dient der Cpk-Wert als metrischer Input für die Wahrscheinlichkeit in der FMEA (Fehlermöglichkeits- und Einflussanalyse). Eine Auftretenswahrscheinlichkeit (O-Rating) kann durch einen exzellenten Cpk-Wert von über 1,67 knallhart und auditiersicher auf den Wert 1 (äußerst unwahrscheinlich) gesetzt werden.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Der abgelehnte PPAP
Problem: Ein Zulieferer legte dem OEM die Erstmuster für eine neue Lenkwelle vor. Die Bauteile waren maßlich alle in Ordnung, dennoch sperrte der OEM die Freigabe und drohte mit Eskalation. Methodeneinsatz: Das QM-Team der 7SIGMA prüfte die Rohdaten. Der Zulieferer hatte nur einen Cpk-Wert von 0,9 errechnet. Die produzierten Teile waren Zufallstreffer, da die Streuung viel zu groß war. Ergebnis: Es wurde eine harte Maßnahme eingeleitet: Die Spindellager der Drehmaschine wurden getauscht, was die Streuung eliminierte. Der neue Cpk lag bei 1,8. Die Serie wurde vom OEM mit Prädikat A freigegeben, das Risiko eines Bandstillstands war mathematisch gebannt.
Fallbeispiel 2: Medizintechnik - Die fatale Sortierprüfung
Problem: Ein Hersteller von Titanschrauben für Implantate hatte eine interne Ausschussquote von zehn Prozent. Um den Markt zu beliefern, wurde eine extrem teure, hundertprozentige optische Sortierprüfung installiert. Methodeneinsatz: Ein Six-Sigma-Team führte eine Prozessfähigkeitsanalyse an der Leitmaschine durch. Ergebnis: Die Analyse zeigte eiskalt: Der Cp-Wert lag bei fantastischen 2,1, aber der Cpk lag bei 0,4. Die Maschine streute nicht, sie war lediglich vom Bediener völlig falsch (asymmetrisch zum Mittelwert) eingestellt worden. Eine simple Nullpunkt-Verschiebung im CNC-Programm hob den Cpk auf 1,9, die Sortieranlage wurde noch am selben Tag demontiert.
Fallbeispiel 3: Maschinenbau - Das nutzlose Redesign
Problem: Eine Dichtungsgruppe in einer Pumpe wurde bei Dauerläufen immer wieder undicht. Das Engineering-Team forderte ein komplettes, teures Redesign der Bauteile. Methodeneinsatz: Vor der Freigabe der Entwicklungsbudgets forderte das QM eine Cpk-Analyse des aktuellen Fertigungsprozesses der Dichtsitze. Ergebnis: Die Analyse ergab einen Cpk von 0,6 aufgrund extremer Rattermarken an der Maschine. Das Problem war nicht das Design, sondern ein instabiler Zerspanungsprozess. Das teure Redesign wurde gestoppt. Nach der Optimierung der Schnittparameter lag der Cpk bei 1,33, und das Dichtigkeitsproblem war ohne Konstruktionsänderung gelöst.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Walter A. Shewhart (1931): 'Ein Prozess ohne statistische Kontrolle produziert nicht nur Ausschuss, er produziert unkalkulierbare Risiken. Nur wenn wir die Variation messen, können wir Qualität garantieren.'
♦ W. Edwards Deming (1982): 'Es ist der Prozess, der das Ergebnis diktiert. Das Sortieren am Ende der Linie ändert nichts am Cpk, es zeigt nur, dass wir das System nicht verstanden haben.'
♦
🚀 Unser Mehrwert zur Anwendung von Prozessfähigkeitsanalyse (Cpk)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Prozessfähigkeitsanalyse (Cpk)


📇 Glossar
Cpk = Critical Process Capability Index | Cp = Process Potential Index | CTQ = Critical to Quality | MSA = Measurement System Analysis | PPAP = Production Part Approval Process | PPM = Parts per Million | OEM = Original Equipment Manufacturer | EMPB = Erstmusterprüfbericht
📰 Blogbeiträge zu Prozessfähigkeitsanalyse (Cpk)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Prozessfähigkeitsanalyse (Cpk)
In der industriellen Produktion gibt es ein gnadenloses Naturgesetz: Kein Bauteil ist jemals exakt identisch mit dem nächsten. Werkzeuge verschleißen, Temperaturen schwanken, Maschinen vibrieren. Diese unweigerliche Streuung der Fertigung führt zu fehlerhaften Produkten, wenn sie nicht kontrolliert wird. Die hier beschriebene Analysemethode beendet das Bauchgefühl am Shopfloor durch harte Mathematik. Sie zieht Stichproben aus dem Prozess und berechnet die natürliche Streuungsbreite in Relation zu den geforderten Konstruktionstoleranzen. Das Ergebnis ist eine einzige, unbestechliche Kennzahl. Sie beweist eiskalt, ob die Maschine das theoretische Potenzial besitzt, das Bauteil zu fertigen, und ob sie dieses Potenzial auch zentriert auf den Sollwert bringt. Durch diese radikale statistische Transparenz können Unternehmen die genaue Anzahl an fehlerhaften Teilen für die Zukunft prognostizieren. Das bewahrt sie vor zeitraubenden Endkontrollen und garantiert ihren Kunden die Belieferung mit fehlerfreier, auditsicherer Qualität auf Six-Sigma-Niveau.
🎙️ Audiotranskript zu Prozessfähigkeitsanalyse (Cpk)
Willkommen zur kompakten Methoden-Übersicht. Sortieren Sie Ausschuss am Ende der Linie, anstatt ihn zu verhindern? Beenden Sie das Rätselraten. Nutzen Sie die Prozessfähigkeitsanalyse. Ziehen Sie statistisch signifikante Stichproben direkt an Ihrer Maschine. Prüfen Sie die Daten eiskalt auf Stabilität und Normalverteilung. Setzen Sie die natürliche Streuung Ihrer Anlage in Relation zu den Toleranzgrenzen der Konstruktion. Berechnen Sie das theoretische Potenzial und die harte Realität Ihrer Prozesszentrierung. Die Mathematik liefert Ihnen eine unbestechliche Kennzahl. Sie zeigt Ihnen exakt auf die Nachkommastelle, wie viele Fehlteile Ihre Anlage in den nächsten Monaten produzieren wird, wenn Sie nicht eingreifen. Zwingen Sie Ihre Anlagen in den Bereich der Hochleistungsfähigkeit. Eliminieren Sie die Notwendigkeit von Endkontrollen und garantieren Sie Ihren OEMs auditiersichere Qualität auf allerhöchstem Niveau.
📖 Anhang
Fachliteratur und Normen (APA 7th)
- Dietrich & Schulze (2014). Statistische Verfahren zur Maschinen- und Prozessqualifikation, Carl Hanser Verlag, München.
- George (2002). Lean Six Sigma: Combining Six Sigma Quality with Lean Production Speed, McGraw-Hill, New York.
- AIAG (2005). Statistical Process Control (SPC) Reference Manual, Automotive Industry Action Group.
- Pearn & Kotz (2006). Encyclopedia and Handbook of Process Capability Indices: A Comprehensive Exposition, World Scientific Publishing.
- VDA (2020). VDA Band 4: Sicherung der Qualität vor Serieneinsatz, Verband der Automobilindustrie e.V., Berlin.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Prozessfähigkeitsanalyse (Cpk). Online unter: https://7sigma.de/methodothek/prozessfaehigkeitsanalyse-cpk/
Harvard
7SIGMA (2026) 'Prozessfähigkeitsanalyse (Cpk)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.de/methodothek/prozessfaehigkeitsanalyse-cpk/ (Eingesehen am: 29. August 2026).
@misc{7sigma_prozessfaehigkeitsanalyse-cpk, author = {7SIGMA}, title = {{Methodothek: Prozessfähigkeitsanalyse (Cpk)}}, year = {2026}, url = {https://7sigma.de/methodothek/prozessfaehigkeitsanalyse-cpk/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)