
Methodothek | Methodenbeschreibung
Prozess-FMEA (P-FMEA)
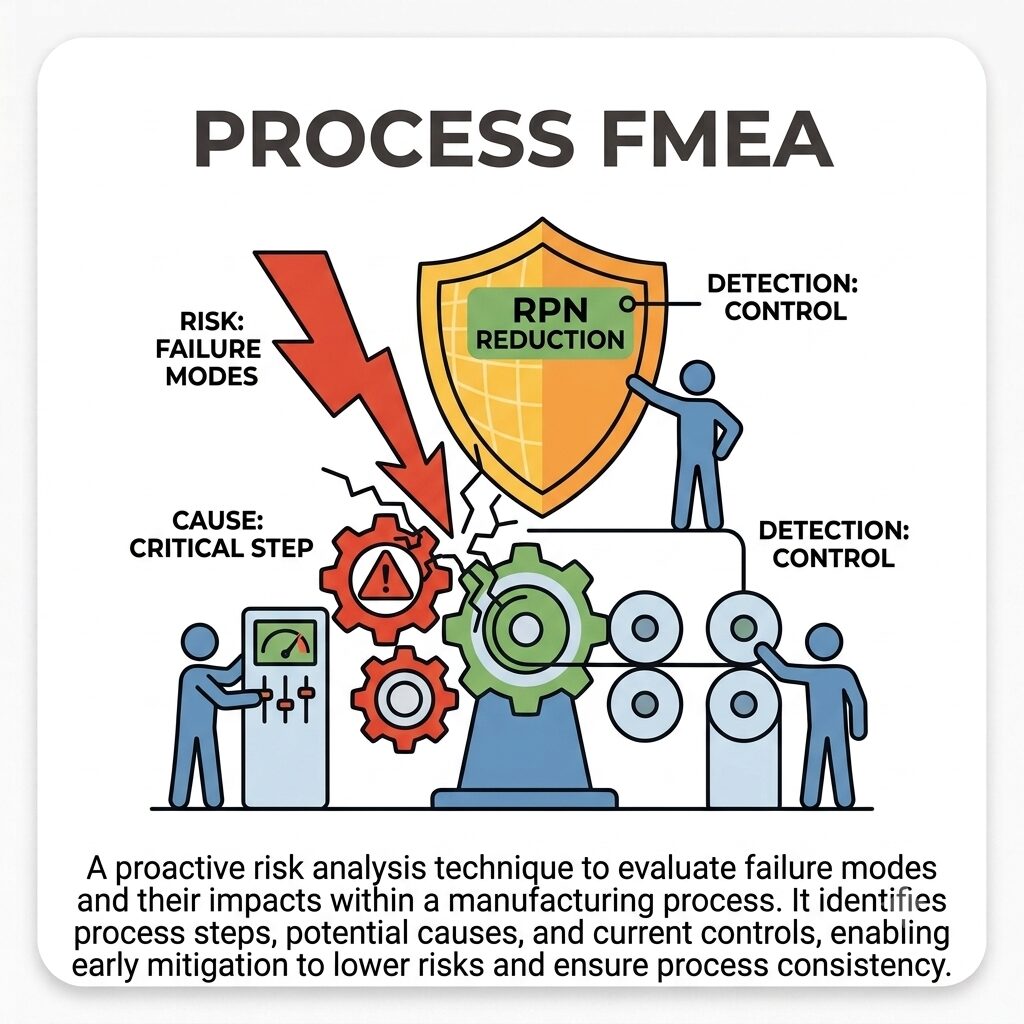
Die Prozess-FMEA ist eine präventive, systematische Risikoanalysemethode zur Identifikation, Bewertung und Vermeidung potenzieller Fehler in Fertigungs- und Montageprozessen. Sie überführt unsichtbare Prozessrisiken durch eine strukturierte Ursache-Wirkungs-Kette in messbare Aktionsprioritäten, um die Null-Fehler-Produktion abzusichern.
I. Fundament & Systematik
Fehler am fertigen Produkt zu sortieren, ist finanzielle Selbstzerstörung. Die Prozess-FMEA verlagert die Fehlererkennung in die Planungsphase. Sie zwingt das Engineering-Team, den gesamten Fertigungsprozess gedanklich zum Scheitern zu bringen, bevor auch nur ein einziges Bauteil produziert wird, und sichert so die Maschinenfähigkeit und die Profitabilität.
Steckbrief & Key Facts
Kategorie
Risiko- & Qualitätsmanagementmethode
Schweregrad | Komplexität
Hoch (Die methodische Strenge nach dem aktuellen AIAG und VDA Handbuch erfordert exzellente Moderationsfähigkeiten und tiefes verfahrenstechnisches Verständnis)
Investition | Ressourcen
Hoch (Bindung eines interdisziplinären Expertenteams über mehrere Tage sowie Lizenzen für spezialisierte FMEA-Software)
Empfohlene Gruppengröße
4 bis 7 Personen (Moderator, Prozessplaner, Qualitätsingenieur, Fertigungssteuerer und Maschinenbediener)
Zeitaufwand
480 bis 2880 Minuten (Abhängig von der Komplexität des Produktionsprozesses und der Anzahl der Prozessschritte)
Einsatzbereiche
Advanced Product Quality Planning (APQP), Produktionsprozess- und Produktfreigabe (PPAP), Six Sigma (Improve-Phase)
Brancheneinsatz
Branchenübergreifend unabdingbar, besonders normativ erzwungen in der Automobilindustrie (IATF 16949), Medizintechnik, Luft- und Raumfahrt sowie im Anlagenbau.
Historie
Erfinder
US-Militär (MIL-STD-1629) 1949, adaptiert für Automotive ab den 1970er Jahren, radikal harmonisiert durch AIAG und VDA (2019)
Synonyme
PFMEA, Prozess-Fehlermöglichkeits- und Einflussanalyse
Fun Fact
Die FMEA hat ihre Wurzeln nicht in der Fabrik, sondern im Weltraum. Sie wurde vom US-Militär und der NASA in den 1960er Jahren perfektioniert, weil man auf dem Weg zum Mond keine Fehler durch nachträgliche Sortierprüfungen oder Servicetechniker beheben konnte. Als die amerikanische Automobilindustrie in den 1970er Jahren durch massive Rückrufaktionen wie beim Ford Pinto in die Krise stürzte, übernahm sie die Methodik, um das Konstruktions- und Fertigungsrisiko zu beherrschen. 2019 beendeten AIAG und VDA den methodischen Wildwuchs und zwangen die Welt auf den einheitlichen Sieben-Schritte-Ansatz.
🎯 Ziele und Grundidee
Das absolute Primärziel der Prozess-FMEA im strategischen Qualitätsmanagement und Systems Engineering ist die präventive Zerstörung von Fertigungsrisiken. Während Konstrukteure am Rechner perfekte Geometrien entwerfen, trifft in der Fabrik physikalische Realität auf menschliche Fehler und verschleißende Maschinen. Die P-FMEA antizipiert diese Reibung. Sie fordert die lückenlose Dekonstruktion jedes einzelnen Fertigungsschritts, um zu identifizieren, wie eine Maschine, ein Werkzeug oder ein Werker versagen kann und welche Auswirkungen dies auf den Endkunden oder nachfolgende Montageoperationen hat. Durch die Berechnung der Aktionspriorität wird sichergestellt, dass knappe Ressourcen genau dort investiert werden, wo der Prozess am verwundbarsten ist.
Methodisch unterscheidet sich die P-FMEA radikal von der Design-FMEA (D-FMEA). Die D-FMEA konzentriert sich ausschließlich auf Systemfehler und Konstruktionsfehler des Produkts, etwa falsche Materialauswahl oder eine zu schwache Wandstärke. Die P-FMEA nimmt das Produktdesign als fehlerfrei und gegeben an. Sie fokussiert sich rein auf die Fehler, die während der Herstellung passieren können, wie zum Beispiel Material wird zu heiß gepresst, falsches Drehmoment angewendet oder Bauteil wird zerkratzt. Die D-FMEA beantwortet die Frage, ob wir das richtige Produkt bauen. Die P-FMEA beantwortet eiskalt die Frage, ob wir den Produktionsprozess beherrschen.
📚 Normative Basis und Standards
Die methodische Anwendung und praktische Durchführung basiert auf etablierten internationalen Qualitätsnormen, regulatorischen Rahmenwerken sowie anerkannten Industriestandards, die den Verbindlichkeits- und Qualitätsrahmen für diese Methode vorgeben:
- AIAG & VDA: FMEA-Handbuch - Design-FMEA, Prozess-FMEA, FMEA-Ergänzung MSR
- IATF 16949: Anforderungen an Qualitätsmanagementsysteme für die Serien- und Ersatzteilproduktion in der Automobilindustrie
- SAE J1739: Potential Failure Mode and Effects Analysis in Design (Design FMEA), in Manufacturing and Assembly Processes (Process FMEA)
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Das Vorbereitungs-Dogma
Eine FMEA beginnt niemals im leeren Raum. Vor dem ersten Workshop müssen zwingend der Prozessablaufplan (Process Flow Chart) und die Besonderen Merkmale aus der Konstruktion (D-FMEA) vorliegen. Ohne diese harten Eingangsdaten ist die Analyse eine reine Phantasieveranstaltung.
Das Trennungsprinzip von Ursache und Wirkung
Die Fehlerkette muss exakt getrennt werden. Die Fehlerursache ist immer das Versagen im Prozess (Bohrer stumpf), die Fehlerart ist die physikalische Konsequenz am Bauteil (Bohrungsdurchmesser zu klein) und die Fehlerfolge ist der Schmerz des Kunden (Achse klemmt bei Montage). Wer diese Ebenen vermischt, zerstört die Logik des Modells.
Die Team-Prämisse
Die FMEA darf niemals von einem einzelnen Ingenieur im stillen Kämmerlein ausgefüllt werden. Die Methode verlangt zwingend den interdisziplinären Konflikt zwischen Prozessplanung, Instandhaltung und Fertigung, um den wahren Reifegrad des Prozesses abzubilden.
Das Verbot von Konstruktionsfehlern
Konstruktionsschwächen dürfen in der P-FMEA nicht diskutiert oder bewertet werden. Wenn das Material laut Spezifikation falsch gewählt ist, gehört das zwingend zurück in die D-FMEA. Die P-FMEA behandelt ausschließlich Abweichungen von der vorgegebenen Spezifikation durch den physischen Produktionsprozess.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Die Resilienz und Durchsetzungsfähigkeit des FMEA-Moderators, um das Expertenteam rigoros an der Methodik des Sieben-Schritte-Ansatzes auszurichten und emotionale Diskussionen in objektive Fehlerbäume zu zwingen.
Kompetenz 2 Tiefgreifendes Verständnis der Normen AIAG und VDA FMEA-Handbuch sowie zwingend erforderliche Fachkenntnisse der zu bewertenden Fertigungstechnologien, beispielsweise Zerspanung, Spritzguss oder automatisierte Montage.
Ausrüstung Zugang zu spezialisierter FMEA-Datenbanksoftware, wie APIS IQ-FMEA oder PLATO e1ns, da tabellenkalkulationsbasierte Lösungen wie Excel bei komplexen Struktur- und Funktionsnetzen unweigerlich kollabieren.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Schritt 1 Planung und Vorbereitung
Fokus auf den Projektrahmen. Denkweise ist abgrenzend und organisatorisch. Ziel ist die exakte Definition der Systemgrenzen, der Teamzusammensetzung und des zeitlichen Rahmens der Analyse. Typische Fragestellung: Welche konkreten Prozessschritte und Hallenbereiche sind Teil dieser Analyse und welche grenzen wir hart aus?
Schritt 2 Strukturanalyse
Fokus auf die physische Prozessarchitektur. Denkweise ist dekonstruktiv und hierarchisch. Ziel ist die Zerlegung des Fertigungsprozesses in Prozessschritte und Prozesselemente. Typische Fragestellung: Aus welchen exakten Arbeitsstationen und den 4M-Elementen setzt sich unsere neue Montagelinie zusammen?
Schritt 3 Funktionsanalyse
Fokus auf den Wertstrom. Denkweise ist zweckgebunden und positiv. Ziel ist die Definition, was jeder Prozessschritt leisten muss, um die Produktanforderungen zu erfüllen. Typische Fragestellung: Welche exakte physikalische Aufgabe muss die Station Verschrauben erfüllen, damit das Endprodukt dicht ist?
Schritt 4 Fehleranalyse
Fokus auf das Versagen. Denkweise ist destruktiv und logisch. Ziel ist die Konstruktion der Fehlerkette aus Fehlerfolge, Fehlerart und Fehlerursache. Typische Fragestellung: Warum versagt die Anlage als Ursache, was ist der direkte Defekt am Bauteil als Art und was passiert in der Endmontage beim Kunden als Folge?
Schritt 5 Risikoanalyse
Fokus auf die Quantifizierung. Denkweise ist metrisch und kritisch. Ziel ist die Bewertung von Bedeutung (B), Auftreten (A) und Entdeckung (E) zur Ermittlung der Aktionspriorität. Typische Fragestellung: Mit welchen existierenden Sensoren entdecken wir diese Fehlerursache aktuell, bevor das Teil die Station verlässt?
Schritt 6 Optimierung
Fokus auf die Risikominimierung. Denkweise ist lösungsorientiert und präventiv. Ziel ist die Definition harter technischer Maßnahmen, um das Auftreten zu verhindern oder die Entdeckung zu verbessern. Typische Fragestellung: Welche Poka-Yoke-Vorrichtung müssen wir konstruieren, um das falsche Einlegen des Bauteils physikalisch unmöglich zu machen?
Schritt 7 Ergebnisdokumentation
Fokus auf die Absicherung. Denkweise ist juristisch und normativ. Ziel ist die Freigabe des Restrisikos durch das Management und die Erstellung eines auditiersicheren Reports. Typische Fragestellung: Ist das verbleibende Risiko nach Umsetzung aller Maßnahmen betriebswirtschaftlich und sicherheitstechnisch für die Geschäftsführung tragbar?
🌐 Online-Durchführbarkeit
Die Methode ist durch serverbasierte FMEA-Datenbanken hochgradig digitalisiert und für global verteilte Teams online durchführbar. Der empfohlene Einsatz von Cloud-Lösungen erzwingt die methodische Richtigkeit des Sieben-Schritte-Ansatzes in Echtzeit und ermöglicht die synchrone Kollaboration. Solche Systeme vernetzen die P-FMEA direkt mit dem Produktionslenkungsplan, wodurch eine lebende Wissensdatenbank entsteht.
Anwendung
🔨
Scoping und Team-Setup (Schritt 1)
Der Moderator sammelt alle normativen Eingangsdaten. Der Prozessablaufplan, die Kundenzeichnungen und die Konstruktions-FMEA werden gesichtet. Das Steuerungskomitee definiert die Projektgrenzen (In-Scope und Out-of-Scope) und beruft das interdisziplinäre Expertenteam ein. Ohne diese harte Eingrenzung ufert die Risikoanalyse in endlose Grundsatzdiskussionen aus.
Aufbau des Prozessbaums (Schritt 2)
Das Team zerlegt die Fertigungslinie in der Software. Der Prozess wird in eine hierarchische Baumstruktur gezwungen. Die oberste Ebene ist das Gesamtwerk, darunter liegen die Prozessschritte, zum Beispiel Station 20 CNC Fräsen. Für jeden Schritt werden eiskalt die Prozesselemente definiert, also Mensch, Maschine, Material und Methode, die an diesem Schritt exakt beteiligt sind.
Definition der Prozessfunktionen (Schritt 3)
Das Team beschreibt die positive Aufgabe der Struktur. Was muss Station 20 tun? Sie muss ein Loch mit Durchmesser zehn Millimetern bohren. Diese Funktionen werden vertikal im System verknüpft. Die Funktion des Bohrers als Maschine ermöglicht die Funktion der Station, ein Loch zu bohren, welche wiederum die Funktion auf Werksebene sicherstellt, dass das Bauteil montierbar ist.
Konstruktion des Fehlernetzes (Schritt 4)
Die positiven Funktionen werden ins Negative umgekehrt. Das Bohren als Funktion wird zum Bohrerdurchmesser zu klein als Fehlerart. Das Team sucht die Fehlerursache im Prozesselement, etwa Bohrer verschlissen, und definiert die Fehlerfolge für den internen oder externen Kunden, etwa Montage der Achse blockiert. Diese drei Elemente bilden ein logisches Fehlernetz, das in der Software verknüpft wird.
Zuweisung der Präventivmaßnahmen (Schritt 5a)
Das Team dokumentiert den aktuellen, bereits geplanten Stand der Technik. Für jede gefundene Fehlerursache wird notiert, welche Vermeidungsmaßnahme aktuell implementiert ist, zum Beispiel ein automatischer Werkzeugwechsel nach 100 Zyklen. Dies dient als Basis für die spätere eiskalte Bewertung der Auftretenswahrscheinlichkeit.
Zuweisung der Entdeckungsmaßnahmen (Schritt 5b)
Anschließend dokumentiert das Team, wie ein dennoch auftretender Fehler entdeckt wird, bevor das Teil die Station oder das Werk verlässt, beispielsweise durch eine Kameraprüfung auf den Durchmesser. Es wird präzise der aktuelle Kontrollplan abgebildet, um die Entdeckungswahrscheinlichkeit zu validieren.
Bewertung der Parameter B, A und E (Schritt 5c)
Jetzt zwingt der Moderator das Team zur harten Metrik. Die Bedeutung der Fehlerfolge (B) wird von 1 bis 10 bewertet, wobei 10 absolute Lebensgefahr für den Endkunden bedeutet. Die Auftretenswahrscheinlichkeit (A) der Ursache und die Entdeckungswahrscheinlichkeit (E) der Fehlerart werden anhand der standardisierten AIAG-VDA-Kataloge exakt bewertet.
Bestimmung der Aktionspriorität (Schritt 5d)
Die veraltete Risikoprioritätszahl (RPZ) ist methodisch tot. Das System ermittelt nun anhand einer normierten Matrix die Aktionspriorität (AP) in den Stufen Hoch, Mittel oder Niedrig. Eine Aktionspriorität Hoch zwingt das Team sofort zu verbindlichen Gegenmaßnahmen, völlig unabhängig davon, ob das Management Budget freigeben will oder nicht.
Zuweisung von Optimierungsmaßnahmen (Schritt 6)
Für kritische Risiken werden neue, härtere Maßnahmen definiert. Ziel ist immer zuerst die Senkung des Auftretens, zum Beispiel durch Poka-Yoke-Vorrichtungen. Ist dies technisch unmöglich, muss die Entdeckung durch neue Sensortechnik drastisch verbessert werden. Jede Maßnahme erhält einen fixen Verantwortlichen und ein Zieldatum.
Kommunikation und Control Plan Update (Schritt 7)
Das finale FMEA-Dokument wird eingefroren und vom Management freigegeben. Die identifizierten Besonderen Merkmale und Prüfmethoden werden lückenlos in den Produktionslenkungsplan, den sogenannten Control Plan, und die Arbeitsanweisungen des Werkers transferiert. Die FMEA wird ab Produktionsstart als lebendes Dokument bei jeder Reklamation sofort aktualisiert.
Ergebnis
📦
Dokumentatorisches Ergebnis
Eine normkonforme, lückenlose Systemdatenbank, die jeden Prozessschritt, jedes Risiko und jede Implementierungsmaßnahme auditiersicher für den Serienstart miteinander verknüpft.
Engineering Ergebnis
Ein robuster, fehlertoleranter Produktionsprozess, der durch den frühzeitigen Einbau von physischen Sensoren und Vorrichtungen das Eintreten kritischer Fehler physikalisch unmöglich macht.
Regulatorisches Ergebnis
Das essenzielle Eingangs-Dokument für den Produktionslenkungsplan (Control Plan), welches dem Maschinenbediener exakt vorgibt, welche Merkmale wann, wie und womit zu prüfen sind.
Alternativen
🧩
Design-FMEA (D-FMEA)
Die D-FMEA wird zwingend vor der P-FMEA durchgeführt. Sie fokussiert sich ausschließlich auf Fehler im Konstruktionsdesign des Produkts, wie Geometrien oder Materialauswahl. Sie wird genutzt, um das Bauteil sicher zu entwickeln, beantwortet aber nicht die Frage, ob das Werk dieses Bauteil später auch fehlerfrei herstellen kann.
Fault Tree Analysis (FTA)
Die Fehlerbaumanalyse ist ein strikter Top-Down-Ansatz. Man geht von einem bereits bekannten, katastrophalen Ausfall aus und sucht mittels Boolescher Logik nach den Kombinationen von Ursachen. Sie wird eingesetzt, wenn hochkomplexe Systemausfälle untersucht werden, während die P-FMEA als Bottom-Up-Ansatz jedes Einzelbauteil präventiv durchleuchtet.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Vermeiden Sie zwingend Textwüsten. Eine Fehlerursache muss physisch fassbar sein. Wenn das Team Bedienerfehler als Ursache notiert, lehnen Sie dies eiskalt ab. Fordern Sie die exakte physische Handlung, wie Bauteil 180 Grad verdreht eingelegt. Nur so können Maschinenbauer Poka-Yoke-Sensoren konstruieren.
Tipp 2: Starten Sie niemals mit einer Tabellenkalkulation. Dies zwingt Sie in zweidimensionale Tabellen, während Prozess- und Fehlerstrukturen multidimensionale Netzwerke sind. Nutzen Sie ab dem ersten Projekt dedizierte Datenbank-Software, sonst verbringen Sie 80 Prozent Ihrer Zeit mit Kopieren statt mit der Risikoanalyse.
Tipp 3: Führen Sie das FMEA-Review direkt an der Anlage durch, als klassischen Gemba Walk. Lassen Sie sich vom Maschinenbediener zeigen, ob die im Workshop ersonnenen Fehlerursachen in der Realität physisch überhaupt möglich sind. Oft entkräften Werker die theoretischen Horrorszenarien der Ingenieure in wenigen Sekunden.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Vermischung von Art und Ursache. Wenn Maschine bohrt zu tief als Fehlerart und Bohrer zu lang als Ursache definiert wird, ist das eine ineffiziente Dopplung desselben Gedankens. Ursachen müssen immer auf der elementaren Prozessebene gesucht werden, um physisch abstellbar zu sein.
∝ Das trügerische Zahlen-Bingo. Früher wurden Auftretens-Werte künstlich nach unten korrigiert, um eine Risikoprioritätszahl unter 100 zu erzwingen, damit das Management keine teuren Sensoren genehmigen musste. Das aktuelle System der Aktionspriorität (AP) verhindert dieses Schönrechnen durch harte Matrix-Vorgaben massiv.
∝
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Überführt unstrukturiertes Bauchgefühl und verstecktes Prozesswissen der Mitarbeiter in eine eiskalte, visuelle und berechenbare Risikodatenbank für das gesamte Werk.
+ Zwingt das Engineering-Team präventiv zur Konstruktion von fehlersicheren Anlagen durch Poka-Yoke, was die Kosten für Ausschuss, Nacharbeit und Kundenreklamationen in der Serie radikal vernichtet.
+ Erfüllt lückenlos die normativen Hochrisiko-Anforderungen der IATF 16949 und der ISO 9001, was als ultimativer Schutzschild bei Produkthaftungsklagen oder Zertifizierungsaudits fungiert.
+
+
Was sind die Grenzen der Methode?
∼ Erzeugt bei komplexen Produktionslinien gigantische Datennetze, die ohne hochqualifizierte Moderatoren und professionelle Software schnell im administrativen Chaos und in Akzeptanzverlust enden.
∼ Kann keine unvorhersehbaren Naturereignisse oder völlig neuartige physikalische Phänomene prognostizieren, da die Methode ausschließlich auf der Extrapolation bekannten Wissens und physikalischer Logik basiert.
∼ Mutiert in toxischen Unternehmenskulturen schnell zu einer reinen Check-the-Box-Übung für den Auditor, anstatt als aktives, lebendes Werkzeug zur messbaren Prozessverbesserung genutzt zu werden.
∼
∼
Erfolgsmetriken (KPIs)
📐
Action Priority (AP) Mitigation Rate
Der prozentuale Anteil der Ursachen mit initialer Aktionspriorität Hoch, die vor dem Start of Production durch harte technische Gegenmaßnahmen erfolgreich auf Niedrig oder Mittel reduziert wurden.
FMEA-to-Control-Plan Alignment Score
Ein interner Audit-Metrik-Wert, der misst, wie lückenlos die in der P-FMEA definierten Entdeckungsmaßnahmen im tatsächlichen, am Shopfloor genutzten Produktionslenkungsplan (Control Plan) wiederzufinden sind.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Was ist der exakte Unterschied zwischen D-FMEA und P-FMEA?
Was ist die Aktionspriorität (AP) in der FMEA?
Wann sollte man mit der Prozess-FMEA beginnen?
Reicht eine Tabellenkalkulation für eine P-FMEA aus?
Wer muss bei einer Prozess-FMEA anwesend sein?
%%frage6%%
%%frage7%%
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement ist die P-FMEA das absolute Herzstück der APQP-Phase. Sie ist der vertragliche Nachweis gegenüber dem Automobilkunden im Rahmen des PPAP, dass das Werk nicht nur hofft, fehlerfrei zu produzieren, sondern jedes denkbare Risiko methodisch quantifiziert und präventiv eliminiert hat.
Systems Engineering
Im Systems Engineering definiert die P-FMEA die harten Anforderungen an die Fertigungstechnologie. Sie liefert die Spezifikationen für Automatisierungsingenieure, wo exakt in der Anlage optische Kameras, Kraft-Wege-Überwachungen oder Drehmomentsensoren installiert werden müssen, um die Prozessstabilität zu garantieren.
Risikomanagement
Im Risikomanagement bewahrt die P-FMEA das Unternehmen vor existenziellen Produkthaftungsklagen. Sollte ein Feldversagen eintreten, dient eine akribisch geführte P-FMEA vor Gericht als belastbarer Nachweis, dass das Unternehmen nach dem aktuellsten Stand der Technik gehandelt und seine Sorgfaltspflicht erfüllt hat (Exkulpation).
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Der fehlende O-Ring
Problem: In der Montage eines Lenkgetriebes wurde regelmäßig ein winziger O-Ring vergessen. Die End-of-Line-Prüfung erkannte den Fehler auf Dichtheit erst, wenn das Getriebe komplett montiert war, was massiven Ausschuss und teure Demontagekosten verursachte. Methodeneinsatz: Das Team aktualisierte die P-FMEA für die Montagestation. Die Fehlerursache Werker greift nicht in die O-Ring-Kiste wurde mit einer Aktionspriorität Hoch bewertet. Ergebnis: Es wurde eine harte Poka-Yoke-Maßnahme implementiert. Eine Lichtschranke am O-Ring-Behälter wurde mit der SPS-Steuerung der Station verknüpft. Der Pressvorgang startet nun erst, wenn der Werker den Ring physisch entnommen hat. Der Ausschuss fiel am nächsten Tag exakt auf null.
Fallbeispiel 2: Medizintechnik - Die falsche Sterilisationstemperatur
Problem: Bei der Herstellung von Kunststoff-Spritzen kam es zu minimalen Verformungen während des Sterilisationsprozesses im Autoklaven, was zu Undichtigkeiten im klinischen Betrieb führte. Methodeneinsatz: Ein Expertenteam zerlegte den Prozessschritt Sterilisation im FMEA-Workshop. Die Ursache Temperatursensor kalibriert falsch wurde identifiziert und mit einer Entdeckungsmaßnahme bewertet, die nur jährlich stattfand. Ergebnis: Die Risikoanalyse zwang das Management zur physischen Handlung. Es wurde ein redundanter, zweiter Temperatursensor mit einer Echtzeit-Delta-Überwachung eingebaut. Die Maschine schaltet sich nun sofort ab, wenn beide Sensoren um mehr als 1 Grad abweichen. Verformungsraten wurden eliminiert.
Fallbeispiel 3: Maschinenbau - Der kollidierende Roboter
Problem: In einer hochautomatisierten Schweißzelle rammte der Industrieroboter gelegentlich das Gehäuse, weil Bauteile auf dem Werkstückträger nicht zu hundert Prozent spaltfrei auflagen. Methodeneinsatz: Die P-FMEA wurde für das Prozesselement Vorrichtung aufgeschlüsselt. Die mechanische Ursache Späne unter der Auflagefläche wurde ungeschönt ermittelt. Ergebnis: Statt den Werker per Dienstanweisung anzuhalten, besser zu putzen, forderte die FMEA eine harte Vorrichtungslösung. Es wurde eine pneumatische Spaltkontrolle an den Auflagepunkten integriert. Das System misst den Luftdruck an der Auflage. Liegt das Bauteil durch einen Span nicht plan auf, entweicht Luft, und der Roboter fährt nicht los. Kollisionen wurden dauerhaft abgestellt.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ W. Edwards Deming (1982): 'Sie können Qualität nicht in ein Produkt hineinprüfen. Qualität muss in den Prozess hineingebaut werden.'
♦ Taiichi Ohno (1988): 'Einen Fehler zu machen ist bedauerlich. Einen Prozess zu designen, der diesen Fehler zulässt, ist unverzeihlich.'
♦
🚀 Unser Mehrwert zur Anwendung von Prozess-FMEA (P-FMEA)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Prozess-FMEA (P-FMEA)


📇 Glossar
P-FMEA = Process Failure Mode and Effects Analysis | D-FMEA = Design Failure Mode and Effects Analysis | APQP = Advanced Product Quality Planning | PPAP = Production Part Approval Process | AP = Action Priority | RPZ = Risikoprioritätszahl | OEM = Original Equipment Manufacturer
📰 Blogbeiträge zu Prozess-FMEA (P-FMEA)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Prozess-FMEA (P-FMEA)
Wenn Fabriken gebaut werden, investieren Unternehmen Millionen in Maschinen und Anlagen. Doch die tödlichste Gefahr für die Wertschöpfung liegt in den Fehlern, die erst während der Serienproduktion sichtbar werden. Aussortierter Schrott, Nacharbeit und Kundenreklamationen ruinieren die Marge. Die hier vorgestellte Analysemethode beendet dieses reaktive Chaos. Sie zwingt Ingenieure dazu, den kompletten Fertigungsprozess systematisch zu dekonstruieren, bevor auch nur eine Maschine bestellt wird. In einem harten, standardisierten Sieben-Schritte-Ansatz werden Funktionen, Fehlerarten und physikalische Ursachen in ein logisches Netzwerk gezwungen. Das Team bewertet die Kritikalität und die Auftretenswahrscheinlichkeit. Dieses Vorgehen identifiziert die Schwachstellen im Prozess und erzwingt harte Gegenmaßnahmen, wie den Einbau von Sensoren oder Kameraprüfungen. Durch diese präventive Vernichtung von Prozessrisiken wird sichergestellt, dass die Anlage vom ersten Tag an robuste Qualität auf höchstem Niveau liefert und Reklamationen mathematisch ausgeschlossen werden.
🎙️ Audiotranskript zu Prozess-FMEA (P-FMEA)
Willkommen zur kompakten Methoden-Übersicht. Sortieren Sie fehlerhafte Bauteile am Ende der Produktionslinie aus, anstatt Fehler zu verhindern? Beenden Sie das reaktive Chaos. Nutzen Sie die Prozess-FMEA. Warten Sie nicht auf den Serienstart. Holen Sie Ihr interdisziplinäres Team in einen Raum und dekonstruieren Sie jeden einzelnen Montageschritt. Nehmen Sie an, dass die Konstruktion perfekt ist, aber Ihre Anlage und Ihre Werkzeuge versagen werden. Identifizieren Sie harte, physikalische Fehlerursachen. Bewerten Sie die Kritikalität nach den strikten Vorgaben des AIAG-VDA-Handbuchs. Errechnen Sie die Aktionspriorität. Zwingen Sie Ihre Anlagenbauer dazu, für Risiken mit hoher Priorität Poka-Yoke-Sensoren einzubauen, die Fehlbedienungen physisch unmöglich machen. Verknüpfen Sie das Ergebnis lückenlos mit Ihrem Produktionslenkungsplan. Vernichten Sie Prozessrisiken auf dem Papier, bevor sie in der Realität auftreten, und garantieren Sie Ihren Kunden eine auditiersichere Null-Fehler-Produktion.
📖 Anhang
Fachliteratur und Normen (APA 7th)
- AIAG & VDA (2019). FMEA-Handbuch - Design-FMEA, Prozess-FMEA, FMEA-Ergänzung MSR, VDA QMC, Berlin.
- Kamiske (2015). Handbuch Qualitätsmanagement, Carl Hanser Verlag, München.
- IATF (2016). IATF 16949: Anforderungen an Qualitätsmanagementsysteme für die Serien- und Ersatzteilproduktion in der Automobilindustrie.
- Pfeifer & Schmitt (2014). Masing Handbuch Qualitätsmanagement, Carl Hanser Verlag, München.
- Werdich (2011). FMEA - Leicht und verständlich: Mit zahlreichen praktischen Beispielen, Springer Vieweg, Wiesbaden.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Prozess-FMEA (P-FMEA). Online unter: https://7sigma.de/methodothek/prozess-fmea/
Harvard
7SIGMA (2026) 'Prozess-FMEA (P-FMEA)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.de/methodothek/prozess-fmea/ (Eingesehen am: 29. August 2026).
@misc{7sigma_prozess-fmea, author = {7SIGMA}, title = {{Methodothek: Prozess-FMEA (P-FMEA)}}, year = {2026}, url = {https://7sigma.de/methodothek/prozess-fmea/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)