
Methodothek | Methodenbeschreibung
8M-Methode (8M)
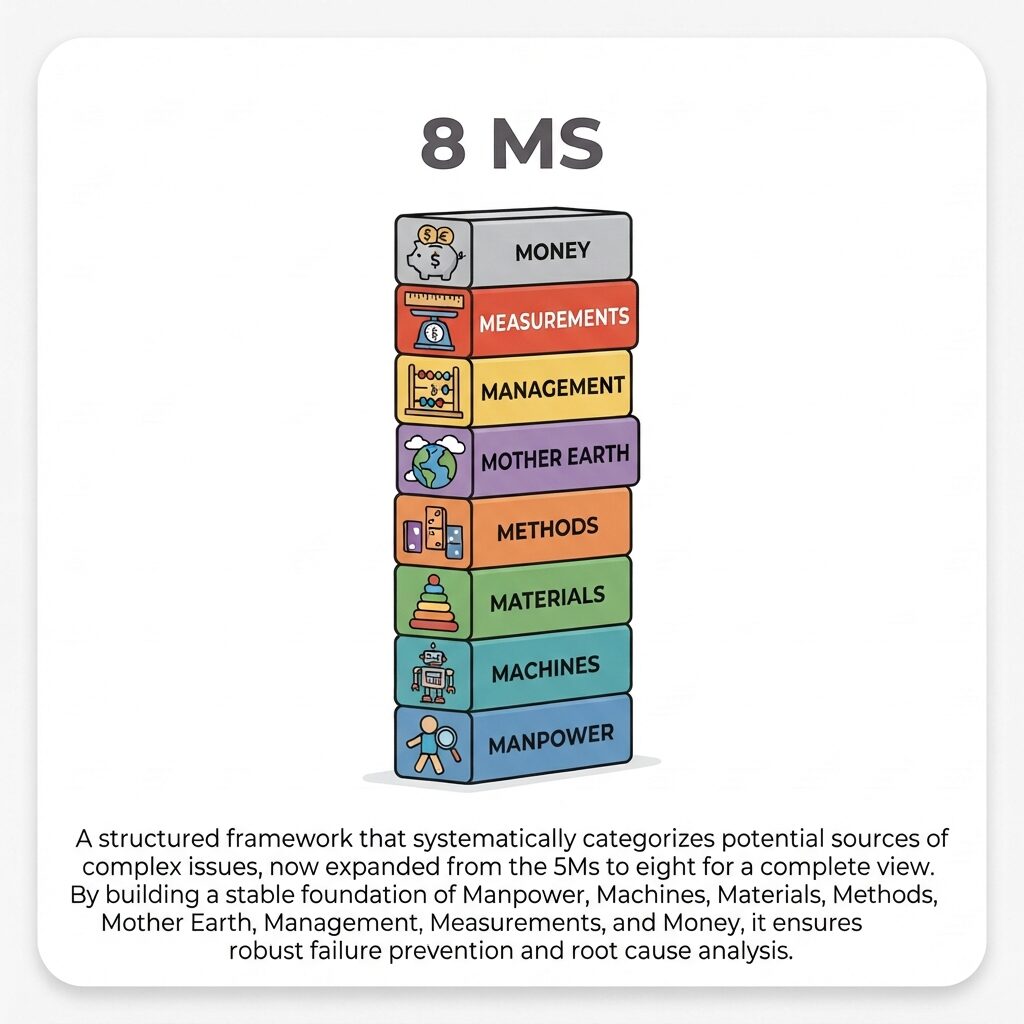
Die 8M-Methode ist ein systematisches Klassifizierungsmodell der Root Cause Analysis, das Ursachen für Prozess- oder Produktabweichungen in acht vordefinierte Hauptkategorien unterteilt. Sie fungiert als kognitives Raster, das vornehmlich im Rahmen des Ishikawa-Diagramms (Fischgrätendiagramm) angewendet wird, um einen blinden Fleck bei der Fehlersuche zu verhindern und eine holistische 360-Grad-Betrachtung der Einflussfaktoren zu erzwingen.
I. Fundament & Systematik
Die gefährlichste Fehlerursache ist stets jene, nach der niemand sucht. Das 8M-Modell zwingt interdisziplinäre Teams dazu, ihre abteilungsspezifischen Denksilos zu verlassen und den Fehler systematisch aus acht völlig unterschiedlichen Perspektiven zu beleuchten. Die Methode strukturiert das kreative Chaos der Ursachenforschung in ein deterministisches, lückenloses Raster.
Steckbrief & Key Facts
Kategorie
Analyse- & Risikomanagementmethode
Schweregrad | Komplexität
Niedrig (Die kognitive Anwendung ist simpel, die korrekte Zuordnung hochkomplexer Wirkketten in die acht Kategorien erfordert jedoch methodische Disziplin)
Investition | Ressourcen
Sehr gering (Ein Whiteboard oder Metaplanwand sowie Moderationsmaterial genügen vollständig)
Empfohlene Gruppengröße
4 bis 8 Personen (Interdisziplinäres Experten-Team)
Zeitaufwand
60 bis 120 Minuten (Als Teil einer umfassenden Root Cause Analysis)
Einsatzbereiche
Root Cause Analysis, Qualitätsmanagement, KVP-Workshops, Prozessoptimierung
Brancheneinsatz
Branchenübergreifend etabliert, mit starker Präsenz im Automotive-Sektor, Maschinenbau und der Medizintechnik.
Historie
Erfinder
Kaoru Ishikawa (1943, initial als 4M, später iterativ auf 8M erweitert)
Synonyme
8M-Modell, 8M-Checkliste, Ishikawa-Kategorien, Ursachen-Kategorisierung
Fun Fact
Der japanische Chemiker Kaoru Ishikawa entwickelte das berühmte Ursache-Wirkungs-Diagramm ursprünglich in den 1940er Jahren mit lediglich vier Hauptästen (Mensch, Maschine, Material, Methode), dem klassischen 4M-Modell der reinen Produktion. Als Produktionsprozesse im späten 20. Jahrhundert durch Automatisierung und globale Lieferketten immer feingliedriger wurden, reichte dieses Raster physisch nicht mehr aus. Das Modell wurde systematisch um Mitwelt (Milieu), Messung, Management und Money (Mittel) erweitert. Diese Evolution dokumentiert den historischen Wandel der Industrie von der reinen Werkbank hin zum komplexen soziotechnischen System, in dem das Management oft eine größere Fehlerquelle darstellt als die eigentliche Maschine.
🎯 Ziele und Grundidee
Die systematische Ursachenforschung (Root Cause Analysis) im Systems Engineering scheitert selten an fehlendem Fachwissen, sondern meist an kognitiver Voreingenommenheit (Bias). Ein Konstrukteur sucht den Fehler naturgemäß im Material, ein Softwareentwickler in der Messung, ein Schichtleiter beim Bediener. Die 8M-Methode durchbricht diesen Tunnelblick mit absoluter Härte. Das Primärziel ist die vollständige und methodisch erzwungene Ausleuchtung aller potenziellen Einflussfaktoren, bevor überhaupt an Lösungen gedacht wird. Das Modell spannt ein logisches Netz über den fehlerhaften Prozess und zwingt das Untersuchungsteam, auch jene Kategorien abzuprüfen, die initial völlig irrelevant erscheinen.
Methodisch wird die 8M-Systematik fast ausschließlich als ordnendes Rückgrat für das Ishikawa-Diagramm (Fischgrätendiagramm) eingesetzt. Während Brainstorming die rohen Ursachen generiert, fungiert das 8M-Raster als Sortieralgorithmus. Jeder der acht Äste der Fischgräte repräsentiert ein M. Dies garantiert, dass die Ursachensuche nicht in eine einzige Richtung kippt. In der industriellen Praxis wird bei schlanken Prozessen oft noch das 4M- oder 6M-Modell angewandt, doch bei hochkomplexen mechatronischen Systemausfällen oder kritischen Reklamationen (8D-Report) gilt die 8M-Vollversion als der goldene Standard für eine revisionssichere Dokumentation der Fehleranalyse.
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
ISO 9001: Qualitätsmanagementsysteme - Anforderungen (Abschnitt 10.2: Nichtkonformität und Korrekturmaßnahmen fordert eine strukturierte Ursachenanalyse)
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Abschnitt 10.2.3: Problemlösungsmethoden verlangt definierte Root Cause Analysis Ansätze)
-
VDA Band 4: Sicherung der Qualität in der Prozesslandschaft (Methoden zur Ursachenanalyse)
-
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Vollständigkeitsgebot: Keine der acht Kategorien darf im Vorfeld als irrelevant ausgeschlossen werden; jede Kategorie muss zwingend mit mindestens einer potenziellen Ursache oder einer expliziten Null-Meldung bearbeitet werden. Regel 2 Faktenbasierte Zuordnung: Ursachen dürfen nicht nach Bauchgefühl, sondern ausschließlich basierend auf Daten und Fakten den jeweiligen M-Kategorien zugeordnet werden. Regel 3 Trennung von Ursache und Lösung: Innerhalb des 8M-Rasters dürfen ausschließlich Fehlerursachen notiert werden, die Dokumentation von Lösungen ist in dieser analytischen Phase strikt verboten. Regel 4 Ursachenketten ausbilden: Findet sich eine Ursache in einem M, muss sofort mit der 5-Why-Methode tiefer gebohrt werden, um die wahre Grundursache (Root Cause) dieses Astes zu ermitteln.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Die analytische Härte des Moderators, um oberflächliche Schuldzuweisungen in die Kategorie Mensch sofort zu stoppen und auf die Suche nach systemischen Fehlern in der Kategorie Management oder Methode umzulenken. Kompetenz 2 Ein tiefes abteilungsübergreifendes Systemverständnis der Teilnehmer, um die komplexen Wechselwirkungen zwischen beispielsweise Messung und Maschine korrekt abgrenzen zu können. Ausrüstung Eine extrem große Metaplanwand, da die visuelle Darstellung von acht Ästen auf einem regulären Flipchart unweigerlich zu Platzmangel und unleserlichen Quetschungen führt.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Rolle 1 Mensch: Fokus auf den Bediener. Denkweise ist ergonomisch und psychologisch. Ziel ist die Identifikation von Ermüdung, Schulungsmängeln oder Überlastung. Typische Fragestellung: War der Mitarbeiter für diesen spezifischen Sonderprozess qualifiziert und ausgeruht? Rolle 2 Maschine: Fokus auf die Anlage. Denkweise ist mechanisch und verschleißorientiert. Ziel ist das Finden von Hardware-Defekten, fehlender Wartung oder falschen Werkzeugen. Typische Fragestellung: Lief die Maschine innerhalb ihrer spezifizierten Toleranzen und wann wurde sie zuletzt gewartet? Rolle 3 Material: Fokus auf den Input. Denkweise ist metallurgisch oder physikalisch. Ziel ist die Detektion von fehlerhaften Rohstoffen oder Zulieferteilen. Typische Fragestellung: Entsprach die Charge des gelieferten Kunststoffs exakt der vorgegebenen Spezifikation? Rolle 4 Methode: Fokus auf den Prozess. Denkweise ist prozedural und standardisiert. Ziel ist die Prüfung der Arbeitsanweisungen. Typische Fragestellung: War die Standard Operating Procedure (SOP) für diesen Montageschritt aktuell und verständlich? Rolle 5 Mitwelt (Milieu): Fokus auf die Umgebung. Denkweise ist klimatisch und physikalisch. Ziel ist die Erfassung von externen Störfaktoren. Typische Fragestellung: Herrschte zum Zeitpunkt des Fehlers eine ungewöhnliche Luftfeuchtigkeit, die den Lackierprozess beeinflusst hat? Rolle 6 Messung: Fokus auf Prüfmittel. Denkweise ist metrologisch. Ziel ist die Validierung der Sensoren und Messuhren. Typische Fragestellung: War das verwendete Drehmomentwerkzeug kalibriert und für diesen Messbereich zugelassen? Rolle 7 Management: Fokus auf Führung. Denkweise ist strategisch und ressourcenorientiert. Ziel ist die Identifikation von falschen Zielvorgaben oder fehlendem Budget. Typische Fragestellung: Hat der Abteilungsleiter durch extremen Zeitdruck das Umgehen der Qualitätskontrolle implizit gefördert? Rolle 8 Money (Mittel): Fokus auf Finanzen. Denkweise ist kaufmännisch. Ziel ist das Erkennen von systematischen Fehlern durch extreme Sparmaßnahmen. Typische Fragestellung: Wurde der Fehler verursacht, weil aus Kostengründen der billigere, aber unzuverlässigere Zulieferer gewählt wurde?
🌐 Online-Durchführbarkeit
Das 8M-Modell lässt sich in Kombination mit dem Ishikawa-Diagramm hervorragend online abbilden. Der empfohlene Einsatz von Cloud-basierten Whiteboard-Lösungen ermöglicht es interdisziplinären, global verteilten Teams, zeitgleich digitale Notizzettel in die acht Kategorien zu sortieren. Digitale Vorlagen erzwingen zudem eine saubere visuelle Struktur, die den in der analogen Welt oft gravierenden Platzmangel bei acht verzweigten Gräten vollständig eliminiert. Moderne Analyse-Software kann die geclusterten 8M-Daten im Nachgang per API direkt in den digitalen 8D-Report des ERP-Systems überführen.
Anwendung
🔨
Definition des Problem-Statements
Der Moderator formuliert das aufgetretene Problem (den Kopf des Fisches) absolut messerscharf, wertfrei und quantifizierbar. Eine Formulierung wie Anlage kaputt ist unzulässig. Korrekt ist: Extruder 4 produziert seit Schichtbeginn um 06:00 Uhr eine Wandstärkenabweichung von plus 0,2 Millimetern am Bauteil X. Dieses Problem-Statement wird groß und gut sichtbar auf der rechten Seite des Whiteboards notiert, und ein langer Pfeil wird als Rückgrat des Diagramms von links nach rechts gezogen.
Zeichnen des 8M-Rasters
Ausgehend von der zentralen Achse (Rückgrat) zeichnet der Moderator acht abzweigende Hauptäste ein (vier oben, vier unten). Jeder Ast wird mit einem der 8M betitelt: Mensch, Maschine, Material, Methode, Mitwelt, Messung, Management, Money. Dieses Raster bildet die visuelle und kognitive Zwangsjacke für das nachfolgende Sammeln der Fehlerursachen.
Unstrukturiertes Brainstorming der Ursachen
Das Expertenteam sammelt zunächst völlig frei und ohne direkte Zuordnung potenzielle Fehlerursachen auf Moderationskarten. Jeder Teilnehmer notiert, was aus seiner fachlichen Sicht den beschriebenen Fehler ausgelöst haben könnte. Es herrscht in dieser Phase absolutes Kritikverbot, um den kreativen Ideenfluss nicht zu unterbrechen. Jede Ursache wird auf eine separate Karte in Druckbuchstaben geschrieben.
Logische Zuordnung in das 8M-Raster
Der Moderator nimmt nun jede geschriebene Karte auf und diskutiert mit dem Team die exakte Zuordnung zu einem der acht M-Äste. Ein verschlissener Bohrer wandert an den Ast Maschine. Ein fehlender Einarbeitungsplan wandert zum Management. Eine fehlerhafte Charge wandert zum Material. Es ist zwingend darauf zu achten, dass keine Gräte völlig leer bleibt; andernfalls muss das Team durch gezieltes Nachfragen (Was wäre, wenn die Mitwelt schuld wäre?) dazu gezwungen werden, diesen blinden Fleck auszuleuchten.
Ursachen-Tiefbohrung durch 5-Why
Sobald die ersten oberflächlichen Symptome den Ästen zugeordnet sind, muss die logische Kette vertieft werden. Bei der Ursache Werker hat falschen Knopf gedrückt am Ast Mensch fragt der Moderator nach dem Warum. Die Antwort Tastatur ist unübersichtlich generiert einen Unter-Ast, der zur wahren Grundursache (Root Cause) führt. Dieser Prozess wird für alle relevanten Karten iterativ durchgeführt, bis das Team bei den nicht weiter zerlegbaren Grundursachen angekommen ist.
Identifikation der wahrscheinlichsten Root Causes
Das 8M-Diagramm ist nun vollständig ausgefüllt und optisch sehr komplex. Das Team sichtet die hunderten kleinen Gräten. Durch ein Dot-Voting (Klebepunkte) oder eine faktenbasierte Datenanalyse priorisieren die Experten nun die drei bis maximal fünf wahrscheinlichsten Kernursachen aus der Gesamtmasse. Diese ausgewählten Ursachen werden mit einem roten Stift markiert.
Verifizierung am Ort des Geschehens (Gemba)
Das Modell am Whiteboard ist nur eine Hypothese. Das Team muss die priorisierten Ursachen nun physisch in der Fabrik oder am System verifizieren. Wenn das Team am Ast Messung die Hypothese aufgestellt hat, dass die Waage defekt ist, geht ein Ingenieur sofort an die Linie und kalibriert die Waage. Nur verifizierte Ursachen dürfen in den nächsten Schritt übernommen werden.
Ableitung von Korrekturmaßnahmen (CAPA)
Für die verifizierten Grundursachen werden nun harte, technische Gegenmaßnahmen entwickelt (beispielsweise Poka Yoke). Diese Maßnahmen werden mit festen Verantwortlichkeiten und Deadlines im Maßnahmenplan (Action Plan) dokumentiert. Das ausgefüllte 8M-Ishikawa-Diagramm wird als offizieller Nachweis der strukturierten Analyse abfotografiert und dem 8D-Report beigefügt.
Ergebnis
📦
Dokumentatorisches Ergebnis
Ein vollständig strukturiertes, revisionssicheres Fischgrätendiagramm, das als zentraler Nachweis für Auditoren dient, dass der Fehler aus allen acht Perspektiven beleuchtet wurde.
Kognitives Ergebnis
Ein tiefgreifendes, abteilungsübergreifendes Systemverständnis der Teilnehmer, die erkennen, wie beispielsweise eine reine Management-Vorgabe (Mittel) das Verhalten des Werkers (Mensch) manipuliert.
Prozessuales Ergebnis
Eine stark gefilterte, priorisierte Liste von verifizierbaren Grundursachen (Root Causes), die als direkter Input für den Maßnahmenplan (CAPA) zur dauerhaften Fehlerabstellung genutzt wird.
Alternativen
🧩
Fehlerbaumanalyse (FTA - Fault Tree Analysis)
Die FTA ist ein extrem hartes, logisches, top-down-orientiertes Verfahren, das Fehlerbäume mit Boolescher Algebra (UND/ODER-Gatter) verknüpft. Sie ist der 8M-Methode in der Risikoanalyse mechatronischer Systeme bei weitem überlegen, erfordert aber massives mathematisches und systemisches Vorwissen.
5-Why (5-W-Methode)
Die 5-Why-Methode fragt stumpf fünfmal nach dem Warum, um in die Tiefe zu bohren. Sie erzeugt jedoch keinen Breitband-Blick. In der Praxis wird 8M für die Breite (die Kategorien) genutzt und 5-Why für die Tiefe innerhalb eines einzigen Astes. Beide Methoden ergänzen sich perfekt.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Beginnen Sie bei der Ursachensuche niemals mit der Kategorie Mensch. Die menschliche Komponente ist fast immer nur ein Symptom eines schwachen Systems. Fokussieren Sie sich zuerst intensiv auf Methode, Maschine und Management, um das System abzusichern, anstatt den Werker als bequemen Sündenbock abzustempeln.
Tipp 2: Erlauben Sie bei der Zuteilung Mehrfachnennungen. Oft lässt sich eine komplexe Ursache nicht binär zuordnen. Wenn unklar ist, ob das Problem beim falschen Rohstoff (Material) oder bei der falschen Bestellung (Management) liegt, notieren Sie die Ursache zwingend an beiden Ästen, um keine logische Verknüpfung zu verlieren.
Tipp 3: Vermeiden Sie die Falle der falschen Detailtiefe. Ein Ishikawa-Diagramm soll den Fehler aufklären und keine wissenschaftliche Dissertation ersetzen. Wenn Sie auf dem siebten Unter-Ast bei Quantenphysik angekommen sind, hat der Moderator den praktischen Fokus für die Produktionsebene verloren.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Der Blinde Fleck. Das Team deklariert die Kategorien Management und Money von vornherein als tabu, da man sich vor politischen Konsequenzen fürchtet. Wenn jedoch das Budget für die Wartung gekürzt wurde, liegt exakt dort der Root Cause, und ein Weglassen dieser Kategorien macht die gesamte Analyse wertlos.
∝ Das reine Ausfüll-Syndrom. Das Team konzentriert sich nur darauf, dass an jedem der acht M mindestens eine Karte hängt, unabhängig davon, ob diese sachlich Sinn ergibt. Die Methode verkommt dadurch zum reinen Formular-Befüllen für den Auditor, statt echte Problemursachen zu identifizieren.
∝ Ursache und Maßnahme werden vermischt. Ein Teilnehmer klebt eine Karte mit der Aufschrift Wir brauchen einen neuen Sensor an den Ast Maschine. Das ist eine Lösung, keine Ursache. Die korrekte Formulierung für den Ast wäre Sensor ist verschmutzt. Der Moderator muss solche Formulierungsfehler sofort korrigieren.
∝ Die One-Man-Show. Ein einzelner Qualitätsingenieur füllt das 8M-Diagramm allein an seinem Schreibtisch aus. Das Ishikawa-Diagramm ist methodisch wertlos, wenn es nicht durch die reibungsvolle Schwarmintelligenz eines interdisziplinären Teams (Werker, Ingenieur, Planer) gespeist wird.
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Erzwingt eine extrem breite, 360-Grad-Perspektive und verhindert effektiv den fachlichen Tunnelblick von homogenen Expertenteams.
+ Macht komplexe Ursache-Wirkungs-Zusammenhänge auf einem einzigen Blatt Papier visuell für jeden Mitarbeiter sofort nachvollziehbar.
+ Erfordert keinerlei technisches oder statistisches Vorwissen der Teilnehmer und ist als absolute Basis-Methode für Shopfloor-Mitarbeiter und Management gleichermaßen verständlich.
+ Bietet durch die standardisierten acht Kategorien eine perfekte Struktur für die lückenlose Dokumentation in offiziellen Qualitäts-Tools wie dem 8D-Report.
+
Was sind die Grenzen der Methode?
∼ Zeigt lediglich mögliche Ursachenketten auf, kann aber ohne nachgelagerte physische Tests oder statistische Datenanalysen keine Kausalitäten mathematisch beweisen.
∼ Stößt bei hochkomplexen, ineinandergreifenden Software-Fehlern oft an strukturelle Grenzen, da reine Code-Abhängigkeiten sich schwer in klassische M-Kategorien wie Maschine oder Material pressen lassen.
∼ Kann extrem unübersichtlich werden, wenn das Kernproblem zu Beginn nicht scharf genug abgegrenzt wurde und das Diagramm unter hunderten irrelevanten Karten kollabiert.
∼
∼
Erfolgsmetriken (KPIs)
📐
Root Cause Identification Time (Grundursachen-Findungszeit)
Die gemessene Zeit in Stunden, die ein Team benötigt, um von der Problemmeldung über die 8M-Analyse bis zur verifizierten und isolierten Grundursache zu gelangen.
Kategorie-Auslastung (Category Distribution)
Die prozentuale Verteilung der gefundenen Ursachen über die acht M. Eine starke Häufung bei Methode oder Maschine deutet auf gravierende systemische Schwächen in der Prozessplanung hin.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Reichen vier M (Mensch, Maschine, Material, Methode) nicht aus?
Für simple mechanische Arbeitsplätze an der Werkbank reicht 4M oft aus. In hochkomplexen, global vernetzten Systemen führt das Ignorieren von Management, Money, Messung und Mitwelt jedoch unweigerlich zu fatalen blinden Flecken in der Ursachenanalyse.
Wer moderiert eine 8M-Ishikawa-Sitzung idealerweise?
Ein neutraler, methodisch geschulter Qualitätsingenieur oder Scrum Master, der selbst keine fachlichen Aktien in dem betroffenen Prozess hält, um politische Einflussnahmen und das vorschnelle Springen zu Lösungen konsequent abzuwürgen.
Ist die 8M-Methode ein eigenständiges Werkzeug?
Nein, 8M ist eine reine Klassifikations-Matrix. Sie entfaltet ihre methodische Macht erst als ordnendes Raster innerhalb des Ishikawa-Diagramms (Fischgräte) in Kombination mit der analytischen Tiefe der 5-Why-Methode.
Was passiert, wenn eine Ursache in zwei M-Kategorien passt?
Ordnen Sie die Ursache zwingend an beiden Ästen ein. Es geht in der Ursachenanalyse nicht um formale Schönheit oder MECE-Prinzipien (Mutually Exclusive), sondern darum, keinen logischen Faden zu übersehen oder versehentlich abzuschneiden.
Wie lange dauert eine saubere 8M-Analyse?
Der initiale Workshop zur Erstellung der Matrix dauert meist 60 bis 120 Minuten. Die physische Verifizierung der aufgestellten Hypothesen (am Gemba) kann jedoch je nach Komplexität Tage oder Wochen in Anspruch nehmen.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im strategischen Qualitätsmanagement ist das 8M-Modell im Rahmen des Ishikawa-Diagramms das Standardwerkzeug in Phase 4 (Ursachenanalyse) des 8D-Reports. Auditoren verlangen zwingend einen strukturierten Nachweis, dass bei wiederkehrenden Fehlern nicht nur der Mensch nachgeschult, sondern das gesamte System betrachtet wurde.
Systems Engineering
Im Systems Engineering wird das Modell bei komplexen Integrationstests angewandt, wenn verschiedene Subsysteme (Hardware, Software, Mechanik) fehlschlagen. Die Kategorien helfen den Architekten, die Fehlerquellen systematisch auf Schnittstellen (Messung), physische Limitierungen (Material) oder falsche Testprotokolle (Methode) einzugrenzen.
Risikomanagement
Im Risikomanagement fungiert 8M als Kategorisierungstool bei der Vorbereitung einer Prozess-FMEA. Bevor die eigentlichen Fehlermöglichkeiten im Formblatt bewertet werden, nutzt das Risikoteam die acht M, um im Vorfeld ein strukturiertes Brainstorming aller denkbaren Störgrößen durchzuführen.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Lackierfehler an der Karosserie
Problem: An einer Lackieranlage traten sporadische Staubeinschlüsse auf, der Schichtleiter gab dem unsauberen Arbeiten der Werker die Schuld. Methodeneinsatz: Der Qualitätsleiter erzwang eine 8M-Analyse. Ergebnis: Der Ast Mensch war irrelevant. Unter Mitwelt wurde festgestellt, dass bei Ostwind Feinstaub von der benachbarten Baustelle in die Halle gedrückt wurde. Unter Methode zeigte sich, dass die Wartungsintervalle der Hallenfilter zu lang waren. Die Anlage wurde abgedichtet, die Filter öfter getauscht, das Problem war dauerhaft abgestellt.
Fallbeispiel 2: Maschinenbau - Vorzeitiger Lagerverschleiß
Problem: In einer neuen CNC-Maschinenserie versagten die Hauptspindellager bereits nach 1000 Betriebsstunden. Methodeneinsatz: Ein Ishikawa-Diagramm mit Fokus auf 8M wurde vom Engineering-Team erstellt. Ergebnis: Es lag nicht am Material des Lagers. Die Analyse des Astes Methode deckte auf, dass die Montageanleitung veraltet war. Im Ast Messung wurde verifiziert, dass die Drehmomentschlüssel für das Einpressen systematisch überkalibriert waren. Nach Korrektur der SOP und Rekalibrierung sank die Ausfallrate auf null.
Fallbeispiel 3: Medizintechnik - Kontamination von Blistern
Problem: Eine Produktionslinie für sterile Verpackungen wies plötzlich eine Kontaminationsrate von 2 Prozent auf. Methodeneinsatz: Das interdisziplinäre Team nutzte das 8M-Raster für eine sofortige Root Cause Analysis. Ergebnis: Der Fehler lag nicht bei der Anlage (Maschine). Der Ast Management offenbarte, dass der Einkauf den Lieferanten für die Haubennetze der Mitarbeiter gewechselt hatte (Money), um Kosten zu sparen. Das neue Material war für den Reinraum ungeeignet. Der alte Lieferant wurde reaktiviert, der Fehler eliminiert.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Kaoru Ishikawa (1985): 'Fast 95 Prozent aller Qualitätsprobleme in einem Unternehmen können durch grundlegende Problemlösungsmethoden gelöst werden, wenn man sie systematisch anwendet.'
♦ William Edwards Deming (1982): 'Ein fehlerhaftes System wird immer einen guten Mitarbeiter schlagen. Suchen Sie die Ursache im System, nicht beim Menschen.'
♦
🚀 Unser Mehrwert zur Anwendung von 8M-Methode (8M)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von 8M-Methode (8M)


📇 Glossar
8M = Mensch, Maschine, Material, Methode, Mitwelt, Messung, Management, Money/Mittel | CAPA = Corrective and Preventive Action | FMEA = Failure Mode and Effects Analysis | SOP = Standard Operating Procedure | CNC = Computerized Numerical Control | MECE = Mutually Exclusive and Collectively Exhaustive
📰 Blogbeiträge zu 8M-Methode (8M)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu 8M-Methode (8M)
Wenn in der Produktion gravierende Fehler auftreten, verfallen Teams oft in Hektik und suchen instinktiv nach dem offensichtlichsten Schuldigen, meistens dem Mitarbeiter an der Maschine. Die 8M-Methode, das Rückgrat des Ishikawa-Diagramms, beendet diese unstrukturierte Hexenjagd sofort. Sie ist ein methodisches Raster, das Teams zwingt, ein Problem ganzheitlich aus acht völlig verschiedenen Perspektiven zu beleuchten. M Nummer 1 bis 4 decken die klassischen Faktoren ab: Mensch, Maschine, Material und Methode. Doch in modernen, komplexen Systemen reicht das nicht mehr. Daher erweitert das Modell den Blick auf M 5 bis 8: Mitwelt, Messung, Management und Money. Erst wenn alle diese acht Äste kritisch hinterfragt wurden, ist garantiert, dass kein systemischer Fehler übersehen wurde. Der Moderator sammelt die Ursachen, ordnet sie den Ästen zu und treibt die Analyse in die Tiefe. Das Ergebnis ist eine lückenlose, visuell klare Landkarte aller Störgrößen, aus der die wahren Grundursachen destilliert werden, bevor auch nur ein einziger Euro für falsche Lösungen verbrannt wird.
🎙️ Audiotranskript zu 8M-Methode (8M)
Willkommen zur kompakten Methoden-Übersicht. Ihr Team dreht sich bei der Fehlersuche im Kreis und bekämpft nur Symptome? Dann brauchen Sie die 8M-Methode, den Turbo für Ihr Ishikawa-Diagramm. Die Fehlerursache liegt fast nie dort, wo man sie zuerst vermutet. Das 8M-Raster zwingt Ihr Team, Scheuklappen abzulegen und den Fehler gnadenlos aus acht Kategorien zu sezieren: Mensch, Maschine, Material, Methode, Mitwelt, Messung, Management und Mittel. Sie haben einen Lackierfehler? Geben Sie nicht dem Werker die Schuld. Prüfen Sie die Maschine, prüfen Sie das Material, prüfen Sie die Vorgaben des Managements. Jeder Ast des Modells muss zwingend beleuchtet werden. So verhindern Sie gefährliche blinde Flecken. Die Methode ordnet das kreative Chaos der Fehlersuche in ein knallhartes System, schützt Mitarbeiter vor unfairen Beschuldigungen und liefert Ihnen extrem belastbare Grundursachen für Ihren nächsten 8D-Report.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Ishikawa, K. (1985). What is Total Quality Control? The Japanese Way, Prentice-Hall, Englewood Cliffs.
-
Linß, G. (2018). Qualitätsmanagement für Ingenieure, Fachbuchverlag Leipzig, München.
- VDA (2020). VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - Methoden.
- Doggett, A. M. (2005). Root cause analysis: a framework for tool selection. Quality Management Journal.
- Okes, D. (2009). Root Cause Analysis: The Core of Problem Solving and Corrective Action, ASQ Quality Press, Milwaukee.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: 8M-Methode (8M). Online unter: https://7sigma.us/methodothek/8m-methode/
Harvard
7SIGMA (2026) '8M-Methode (8M)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/8m-methode/ (Eingesehen am: 26. August 2026).
@misc{7sigma_8m-methode, author = {7SIGMA}, title = {{Methodothek: 8M-Methode (8M)}}, year = {2026}, url = {https://7sigma.us/methodothek/8m-methode/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)