
Methodothek | Methodenbeschreibung
Korrelationsdiagramm (Streudiagramm)
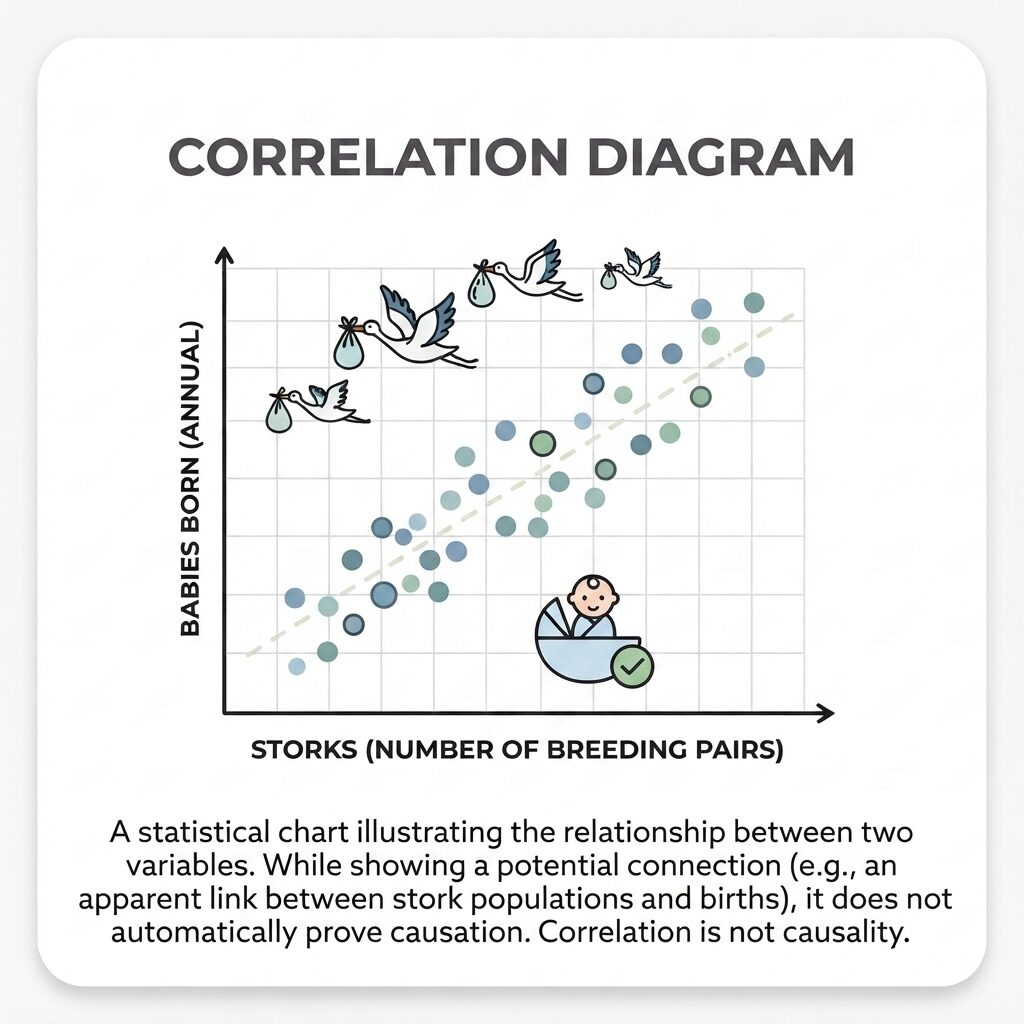
Das Korrelationsdiagramm ist ein grafisches Analysewerkzeug der statistischen Prozesslenkung zur Untersuchung potenzieller Abhängigkeiten zwischen zwei kontinuierlichen Variablen. Es visualisiert paarweise gemessene Datenpunkte in einem zweidimensionalen Koordinatensystem, um die Stärke, Form und Richtung eines potenziellen statistischen Zusammenhangs mathematisch greifbar zu machen.
I. Fundament & Systematik
Annahmen sind der Feind jeder Prozessoptimierung. Das Korrelationsdiagramm beendet endlose Diskussionen am Shopfloor sofort, indem es die physikalische Beziehung zwischen einem veränderten Maschinenparameter und dem resultierenden Qualitätsmerkmal als harten Fakten-Plot visualisiert. Es liefert den visuellen Beweis, ob das Justieren an einer Stellschraube überhaupt die behauptete Wirkung auf das Endergebnis besitzt.
Steckbrief & Key Facts
Kategorie
Analyse- & Qualitätsmanagementmethode
Schweregrad | Komplexität
Mittel (Das reine Plotten der Punkte ist banal, die statistische Abgrenzung echter Kausalität von reiner Scheinkorrelation erfordert jedoch zwingend ingenieurtechnische Disziplin)
Investition | Ressourcen
Sehr gering (Eine einfache SPC-Software oder eine handelsübliche Tabellenkalkulation genügt vollständig)
Empfohlene Gruppengröße
1 bis 3 Personen (Qualitätsingenieur, Datenanalyst und Prozessexperte)
Zeitaufwand
30 bis 60 Minuten (Zur Auswertung einer bereits erhobenen, validierten Datenreihe)
Einsatzbereiche
Root Cause Analysis, Statistische Prozesslenkung (SPC), Six Sigma (Analyze-Phase), Prozessoptimierung
Brancheneinsatz
Branchenübergreifend etabliert, absolut essenziell im mechatronischen Anlagenbau, der Prozessindustrie und der Halbleiterfertigung.
Historie
Erfinder
Kaoru Ishikawa (Integration in die 7 Q-Werkzeuge in den 1960er Jahren, mathematische Ursprünge bei Francis Galton im 19. Jahrhundert)
Synonyme
Streudiagramm, Scatter Plot, Scatter Diagram, Korrelationsschaubild
Fun Fact
Der britische Gelehrte Francis Galton nutzte erste Streudiagramme im 19. Jahrhundert, um Abhängigkeiten zwischen der Körpergröße von Eltern und deren Kindern aufzuzeigen. In der modernen Qualitätssicherung adaptierte Kaoru Ishikawa dieses visuell gewaltige Konzept für das Toyota Production System. Ishikawa erkannte messerscharf, dass einfache Punktewolken den Arbeitern an der Maschine komplexe Regressionen intuitiv erklärbar machen, ohne dass diese abstrakte Wahrscheinlichkeitsrechnung beherrschen müssen. Das Diagramm übersetzt unsichtbare Mathematik in eine greifbare Form.
🎯 Ziele und Grundidee
Das primäre Ziel des Korrelationsdiagramms im Qualitätsmanagement und Systems Engineering ist die harte Identifikation und Validierung von Ursache-Wirkungs-Beziehungen. Tritt ein Qualitätsproblem auf, formulieren Ingenieure oft vage Hypothesen. Eine Theorie lautet beispielsweise: Je höher die Temperatur im Extruder (Variable X), desto größer die Wandstärkenabweichung am Kunststoffteil (Variable Y). Das Diagramm zwingt das Team dazu, diese These durch harte Messwerte zu beweisen. Anstatt die Maschine im Blindflug zu verstellen, werden Wertepaare aufgezeichnet und geplottet. Die entstehende Punktewolke zeigt sofort, ob eine starke, schwache oder überhaupt keine Korrelation vorliegt. Dies schützt das produzierende Unternehmen vor teuren, völlig wirkungslosen Umbauten an Anlagen, die das Fehlerbild de facto gar nicht beeinflussen.
Methodisch wird rigoros zwischen der rein visuellen Auswertung (dem Plot) und der nachgelagerten mathematischen Regression unterschieden. Das Diagramm visualisiert initial nur das Verhaltensmuster: Eine positive Korrelation (Werte steigen gemeinsam), eine negative Korrelation (ein Wert steigt, der andere fällt zwingend) oder eine Nullkorrelation (völlig chaotische Punktewolke ohne Richtung). In Six-Sigma-Projekten fungiert das Streudiagramm als absolut notwendiger Filter vor der teuren Design of Experiments (DoE) Phase. Ohne den initialen Beweis einer linearen oder nichtlinearen Korrelation im Scatter Plot ist jede weitere Optimierungsberechnung reine Ressourcenverschwendung.
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
ISO 9001: Qualitätsmanagementsysteme - Anforderungen (Abschnitt 9.1.3 fordert zwingend die strukturierte Analyse und Bewertung von Daten zur Prozessleistung)
-
ISO 11462-1: Leitfaden zur Umsetzung der statistischen Prozesslenkung (SPC)
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Fokus auf den Einsatz angemessener statistischer Werkzeuge zur Fehleruntersuchung)
-
VDA Band 4: Sicherung der Qualität in der Prozesslandschaft - Statistische Methoden
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Paarweise Datenerfassung: Jeder Punkt im Diagramm muss zwingend aus einem exakt gleichzeitig gemessenen oder prozessual logisch verknüpften X-Y-Wertepaar bestehen. Regel 2 Ausreichende Datenbasis: Eine valide Interpretation erfordert ein striktes Minimum von 30 bis 50 Datenpaaren, um Zufallstreffer von echten systemischen Trends unterscheiden zu können. Regel 3 Korrelation ist nicht Kausalität: Ein mathematischer Zusammenhang beweist niemals automatisch eine physikalische Ursache, es muss stets logisch geprüft werden, wer wen beeinflusst. Regel 4 Visuelle Vorabprüfung: Bevor Software komplexe Koeffizienten berechnet, muss die Punktewolke visuell auf nichtlineare Muster wie U-Kurven geprüft werden, da lineare Formeln solche starken physikalischen Abhängigkeiten oft fälschlicherweise als Nullkorrelation ausweisen.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Fundiertes Verständnis der deskriptiven Statistik, um Punktewolken korrekt zu interpretieren und Ausreißer physikalisch zu hinterfragen, anstatt sie einfach zu löschen. Kompetenz 2 Tiefes maschinelles Prozess-Know-how, um die physikalische Logik hinter einer detektierten Korrelation zu bewerten und gefährliche Scheinkorrelationen konsequent auszuschließen. Ausrüstung Eine SPC-Software zur automatisierten Generierung des Diagramms sowie kalibrierte, vernetzte Sensoren zur synchronen Erfassung der Variablen X und Y.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Element 1 Unabhängige Variable (X-Achse): Fokus auf den Input. Denkweise ist proaktiv und steuernd. Ziel ist die Abbildung des Parameters, der potenziell die Ursache darstellt und maschinell verändert wird. Typische Fragestellung: Welchen Druckwert hat der Bediener an der hydraulischen Presse physisch eingestellt? Element 2 Abhängige Variable (Y-Achse): Fokus auf den Output. Denkweise ist reaktiv. Ziel ist die chronologische Abbildung des resultierenden Qualitätsmerkmals. Typische Fragestellung: Welche finale Materialhärte wurde nach dem Abkühlen am gepressten Bauteil gemessen? Element 3 Datenpunkt (Dot): Fokus auf den messbaren Einzelfall. Denkweise ist verbindend. Ziel ist die exakte Repräsentation einer einzelnen Prozessbeobachtung im Koordinatensystem. Typische Fragestellung: Wo schneiden sich eingestellter Druck und gemessene Härte bei Bauteil Charge 42? Element 4 Regressionsgerade (Trendlinie): Fokus auf das Systemverhalten. Denkweise ist prädiktiv. Ziel ist die mathematische Annäherung an die Punktewolke, um Vorhersagen treffen zu können. Typische Fragestellung: Wenn ich den Druck um zwei Bar erhöhe, wie stark steigt die Härte statistisch gesichert an?
🌐 Online-Durchführbarkeit
Das Korrelationsdiagramm ist ein datengetriebenes Werkzeug und exzellent für die Online-Zusammenarbeit geeignet. Der empfohlene Einsatz von Cloud-basierten CAQ-Systemen erlaubt es globalen Engineering-Teams, auf identische Live-Datensätze zuzugreifen. Moderne Software generiert den Scatter Plot, berechnet Regressionsgeraden sowie das Bestimmtheitsmaß in Millisekunden und ermöglicht das interaktive Filtern von Daten in Web-Meetings, wodurch die fehleranfällige manuelle Achsenskalierung auf Papier restlos eliminiert wird.
Anwendung
🔨
Definition der zu untersuchenden Variablen
Das Team formuliert eine messbare Hypothese über den Zusammenhang zweier Parameter. Ein vages Das System vibriert reicht nicht aus. Es müssen zwei kontinuierliche Variablen definiert werden, beispielsweise: Die Rotorgeschwindigkeit (Variable X in Umdrehungen pro Minute) beeinflusst den akustischen Geräuschpegel (Variable Y in Dezibel).
Synchrone Datenerfassung am Prozess
Der Qualitätsingenieur sammelt reale Prozessdaten aus dem laufenden Betrieb. Es ist kritisch, dass die Daten streng paarweise erhoben werden. Wenn Bauteil 12 mit einer Drehzahl von 1500 U/min bearbeitet wird, muss exakt der Geräuschpegel von Bauteil 12 gemessen und gematcht werden. Mindestens 30, idealerweise über 50 Wertepaare werden protokolliert.
Skalierung des Koordinatensystems
Die potenziell ursächliche, kontrollierbare Variable (Rotorgeschwindigkeit) wird zwingend auf der horizontalen X-Achse aufgetragen. Die resultierende abhängige Variable (Geräuschpegel) wird auf der vertikalen Y-Achse skaliert. Die Achsenlimits werden so gesetzt, dass die Minimal- und Maximalwerte das Diagrammfeld optisch optimal ausfüllen.
Plotten der Punktewolke
Jedes einzelne Wertepaar wird als singulärer Punkt (Dot) in das Diagramm eingetragen. Treffen mehrere Datenpaare auf exakt dieselbe Koordinate, wird dies in professioneller SPC-Software durch konzentrische Kreise vergrößert dargestellt oder durch eine Heatmap-Färbung markiert, um die reale Datendichte transparent zu halten.
Visuelle Musterinterpretation
Das Team analysiert die geometrische Form der Punktewolke. Steigt die Wolke wie ein enger Schlauch von unten links nach oben rechts, liegt eine massive positive Korrelation vor. Fällt sie von oben links nach unten rechts, ist es eine negative Korrelation. Gleicht das Bild einem kreisrunden, chaotischen Sternenhimmel, existiert keinerlei linearer Zusammenhang.
Isolation und Prüfung von Ausreißern
Punkte, die isoliert weit abseits der zentralen Wolke liegen, werden sofort blockiert und physikalisch untersucht. War bei dieser spezifischen Messung der Sensor defekt oder gab es einen Werkzeugbruch? Ausreißer dürfen niemals blind gelöscht werden, um das Diagramm zu schönen, da sie auf schwerwiegende temporäre Störgrößen hinweisen.
Berechnung des Korrelationskoeffizienten
Zur Absicherung der optischen Einschätzung berechnet die Software den statistischen Korrelationskoeffizienten (r nach Pearson). Dieser Wert liegt immer exakt zwischen minus 1 und plus 1. Ein Wert nahe plus 1 beweist einen extrem starken, proportionalen Zusammenhang. Ein Wert exakt bei 0 belegt mathematisch die völlige Unabhängigkeit der beiden Variablen.
Physikalische Kausalitätsvalidierung
Der kritischste Schritt der Analyse: Das Team muss zwingend hinterfragen, ob die detektierte Korrelation physikalisch real ist. Wenn X und Y mathematisch stark korrelieren, könnte dennoch eine ungemessene Raumtemperatur (Variable Z) beide Werte simultan verfälschen (Scheinkorrelation). Diese Kausalität muss durch das Prozesswissen des Teams hart geprüft werden.
Ableitung der Systemgrenzen (CAPA)
Ist die direkte Kausalität bewiesen, wird die Anlage restriktiv angepasst. Zeigt der Plot, dass ein Extruderdruck über 50 Bar unweigerlich zu massivem Ausschuss führt, wird das Regelventil physisch bei 48 Bar blockiert. Diese neue Parametergrenze wird sofort als fester Standard im Produktionslenkungsplan verankert.
Ergebnis
📦
Analytisches Ergebnis
Der statistisch harte Beweis über das tatsächliche Vorhandensein, die Richtung sowie die mathematische Stärke einer Abhängigkeit zwischen Maschineneinstellung und Qualitätsmerkmal.
Prozessuales Ergebnis
Die absolute physikalische Eingrenzung des Fehlers auf die wirklichen Treiber, was die sofortige Eliminierung nutzloser, iterativer Maschineneinstellungen am Shopfloor ermöglicht.
Dokumentatorisches Ergebnis
Ein visuelles SPC-Dashboard, das im 8D-Report als zentrales Beweismittel angehängt wird, um Kunden und Zertifizierungs-Auditoren die methodische Datentiefe der Problemlösung zu demonstrieren.
Alternativen
🧩
Design of Experiments (DoE)
DoE (Statistische Versuchsplanung) ist die absolute Königsklasse zur Ermittlung komplexer Abhängigkeiten. Während das Streudiagramm passiv historische Daten auswertet, manipuliert DoE proaktiv und systematisch mehrere Parameter gleichzeitig, um echte Kausalitäten ohne Scheinkorrelationen zu erzwingen.
Pareto-Diagramm
Das Pareto-Diagramm sortiert kategoriale Fehlerursachen strikt nach ihrer Häufigkeit und beantwortet die Frage, welches Problem primär gelöst werden muss. Das Korrelationsdiagramm hingegen untersucht physikalische Wertepaare auf Abhängigkeiten und beantwortet die Frage nach dem systemischen Zusammenwirken.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Verlassen Sie sich niemals blind auf den errechneten Korrelationskoeffizienten, sondern blicken Sie immer auf die gezeichnete Wolke. Eine exakt U-förmige Abhängigkeit erzeugt einen Koeffizienten von annähernd Null, obwohl eine extrem starke physikalische Abhängigkeit vorliegt, die lediglich nicht-linear ist.
Tipp 2: Nutzen Sie Streudiagramme als harten Filter für komplexe Ishikawa-Fischgrätendiagramme. Anstatt stundenlang über fünf potenzielle Ursachen politisch zu diskutieren, plotten Sie jede Ursache schnell gegen das Fehlerbild. Variablen, die eine kreisrunde Nullkorrelation zeigen, können sofort verworfen werden.
Tipp 3: Schützen Sie sich vor der Stratifizierungs-Falle. Wenn Ihre Punktewolke optisch in zwei komplett isolierte Cluster zerfällt, haben Sie fast immer Daten aus zwei verschiedenen Werkzeugen, Schichten oder Materialchargen unsauber vermischt. Trennen Sie diese Datensätze strikt und zeichnen Sie zwei separate Scatter Plots.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Die Kausalitäts-Falle. Ein Team sieht eine positive Korrelation und ändert sofort teuer die Maschineneinstellungen. Ein hoher Verschleiß der Fräse korreliert vielleicht mit dem Ausschuss, aber die wahre Ursache (Kausalität) für beides ist mangelhafte Schmierung. Reine Statistik ohne ingenieurtechnische Logik führt zu völlig falschen Korrekturmaßnahmen.
∝ Mathematisch unzureichende Datenmengen. Ein Schichtleiter zeichnet ein Korrelationsdiagramm mit lediglich fünf historischen Wertepaaren. Mathematisch lässt sich aus fünf Punkten immer irgendeine Trendlinie konstruieren. Das Ergebnis ist statistisch jedoch wertlos, da es vollständig dem reinen Zufall unterliegen kann.
∝ Beschränkung des Wertebereichs. Wenn eine Anlage monatelang streng konstant bei exakt 50 Grad Celsius betrieben wird, wird das Streudiagramm keine Korrelation zur Temperatur ausweisen, da die X-Achse physisch nicht variiert. Um Abhängigkeiten zu finden, muss das System testweise über einen breiteren Korridor verstellt werden.
∝ Kosmetische Ausreißer-Glättung. Datenpunkte, die das schöne Korrelationsmuster optisch stören, werden vom Analysten manuell aus der Rohdatentabelle gelöscht. Dieses Vorgehen vernichtet kritische Prozessinformationen, manipuliert den Qualitätsreport arglistig und ist bei Audits ein harter Abweichungsgrund.
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Übersetzt hochkomplexe mathematische Abhängigkeiten in ein simples Bild, das jeder Mitarbeiter am Fließband ohne Statistik-Studium sofort begreifen kann.
+ Beendet sofort toxische Schuldzuweisungen am Shopfloor, indem subjektive Behauptungen durch harte, visuell unumstößliche Fakten aus dem realen Prozess widerlegt werden.
+ Erlaubt durch das Einzeichnen der linearen Regressionsgeraden die Vorhersage von Prozessergebnissen für spezifische Parametereinstellungen, die physisch noch gar nicht erprobt wurden.
+ Fungiert als exzellenter methodischer Filter im Vorfeld teurer Versuchspläne (Design of Experiments), um irrelevante Parameter extrem kostengünstig auszusortieren.
+
Was sind die Grenzen der Methode?
∼ Zeigt naturbedingt ausschließlich Zusammenhänge zwischen exakt zwei Variablen (bivariat). In hochkomplexen Systemen, in denen fünf Parameter zeitgleich interagieren, versagt das zweidimensionale Streudiagramm vollständig.
∼ Beweist mathematisch niemals die Kausalität, wodurch ungeschulte Teams oft in die falsche Richtung optimieren und Symptome statt echter Grundursachen bekämpfen.
∼ Ist zwingend auf stetige, kontinuierliche Variablen (wie Druck, Gewicht, Volt) angewiesen. Für rein attributive Zähldaten (Kratzer vorhanden oder nicht vorhanden) ist diese Methode unbrauchbar.
∼
∼
Erfolgsmetriken (KPIs)
📐
Korrelationskoeffizient (r)
Das harte statistische Maß nach Pearson (zwischen minus 1 und plus 1), welches die Stärke des linearen Zusammenhangs der geplotteten Punktewolke in einer einzigen, auditierbaren Metrik quantifiziert.
Bestimmtheitsmaß (R-Quadrat)
Der berechnete Prozentsatz der Varianz in der abhängigen Variablen (Y), der rein mathematisch durch die Variation der unabhängigen Variablen (X) im Regressionsmodell erklärt wird.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum gehört das Korrelationsdiagramm zwingend zu den 7 QC Tools?
Weil es die mathematische Komplexität einer linearen Regressionsanalyse in ein simples grafisches Bild übersetzt. Jeder Maschinenbediener begreift eine Punktewolke intuitiv, ohne Statistik studiert zu haben, und kann Abhängigkeiten visuell bewerten.
Wie viele Wertepaare brauche ich mindestens für einen validen Scatter Plot?
Für belastbare Aussagen benötigen Sie ein absolutes Minimum von 30, idealerweise über 50 zusammenhängende Wertepaare. Geringere Datenmengen erzeugen durch puren Zufall oft Muster, die statistisch vollkommen bedeutungslos sind.
Was bedeutet eine Punktewolke, die exakt wie ein perfekter Kreis aussieht?
Ein kreisrundes Diagramm liefert den mathematischen Beweis für eine Nullkorrelation. Wenn Sie Variable X ändern, passiert mit Y nichts Systematisches. Ihre aufgestellte Hypothese, dass X der Auslöser ist, wurde damit erfolgreich widerlegt.
Beweist eine Korrelation von r = 0,9, dass X zwingend die Ursache von Y ist?
Nein, niemals. Sie beweist lediglich einen sehr starken gemeinsamen statistischen Trend. Die tatsächliche physikalische Kausalität (wer verursacht eigentlich wen) muss immer durch tiefes Prozesswissen oder isolierte Störversuche verifiziert werden.
Kann man kategoriale Daten wie Farben oder Schichtmodelle als Achse verwenden?
Nein, das Streudiagramm erfordert auf beiden Achsen kontinuierliche, messbare Metriken wie Druck, Länge oder Temperatur. Für kategoriale Fehleranalysen nutzen Sie stattdessen zwingend Boxplots oder klassische Paretodiagramme.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement gehört das Streudiagramm zu den obligatorischen 7 QC Tools (Quality Control Tools). Es wird in CAPA-Untersuchungen und bei 8D-Reporten rigoros von Auditoren eingefordert, sobald ein Team behauptet, dass ein bestimmter Maschinenparameter ursächlich für den Ausschuss war. Das Diagramm liefert hierbei den Datenbeweis, dass die Parameteränderung nicht rein willkürlich geschah.
Systems Engineering
Im Systems Engineering wird das Scatter Plot intensiv in der Validierungsphase (V&V) eingesetzt. Bei Dauerlaufprüfständen von Baugruppen plotten Ingenieure Parameter wie Stromaufnahme direkt gegen Temperaturentwicklung, um das physikalische Verschleißmodell empirisch zu validieren, bevor das finale Lastenheft verabschiedet wird.
Risikomanagement
Im Risikomanagement dient die Methodik zur datenbasierten Kalibrierung der FMEA. Wenn ein Korrelationsdiagramm beweist, dass minimale Maßschwankungen bei Zukaufteilen extrem stark mit dem Ausfall der Endmontage korrelieren, muss der Parameter für die Auftretenswahrscheinlichkeit (Occurrence) in der Prozess-FMEA umgehend drastisch erhöht werden.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Aushärteprozess von Strukturklebstoffen
Problem: Bei der Verklebung von Batteriegehäusen wiesen die Nähte sporadisch eine völlig unzureichende Zugscherfestigkeit auf. Der Chemielieferant wurde sofort der Lieferung fehlerhafter Chargen bezichtigt. Methodeneinsatz: Der Qualitätsingenieur stoppte die Schuldzuweisungen und erfasste systematisch die Raumluftfeuchtigkeit (X) gepaart mit der gemessenen Festigkeit (Y) als Scatter Plot. Ergebnis: Die Datenwolke offenbarte eine massive negative Korrelation von minus 0,85. Je höher die Luftfeuchtigkeit in der Werkhalle, desto geringer war die Aushärtung des Klebers. Das gelieferte Material war einwandfrei, das fehlende Klima-Konzept der Halle war der echte Root Cause.
Fallbeispiel 2: Medizintechnik - Maßhaltigkeit von Dichtringen
Problem: An einer CNC-Drehmaschine variierte der Durchmesser von Titandichtungen im Tagesverlauf über die Toleranzgrenze hinaus, was zu Leckagen führte. Methodeneinsatz: Das Engineering plottete zunächst die Maschinendrehzahl gegen den Durchmesser und fand eine völlig chaotische Wolke, also eine Nullkorrelation. Ergebnis: Die Drehzahl war somit entlastet. Ein zweites Diagramm, das die Viskosität des Kühlmittels auf der X-Achse auftrug, zeigte hingegen eine nahezu perfekte positive Linie. Das Kühlmittelsystem wurde stabilisiert, das Maßproblem sofort dauerhaft abgestellt.
Fallbeispiel 3: Anlagenbau - Resonanzvibrationen an Antriebswellen
Problem: Bei Volllast zeigten massive Antriebswellen auf dem Prüfstand zerstörerische Schwingungen. Die Hypothese richtete sich gegen die Stahllegierung. Methodeneinsatz: Das Team plottete den exakten Kohlenstoffgehalt der Stahlcharge gegen die gemessene Vibrationsamplitude im Streudiagramm. Ergebnis: Das Bild zeigte keine lineare Gerade, sondern eine tiefe U-Kurve. Sowohl bei sehr niedrigem als auch bei sehr hohem Kohlenstoffgehalt explodierten die Vibrationen. Durch diese nicht-lineare Korrelation konnte das Engineering ein extrem enges, sicheres Zielfenster für den Einkauf der Stahlchargen definieren.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Kaoru Ishikawa (1985): 'Die Verwendung eines Streudiagramms ermöglicht es uns, die komplexe Beziehung zwischen Ursache und Wirkung auf einen einzigen Blick zu erfassen. Es ersetzt wilde Meinungen durch knallharte Fakten.'
♦ William Edwards Deming (1982): 'Ohne Daten bist du nur eine weitere Person mit einer unbewiesenen Meinung. Zeig mir die Abhängigkeit in einem Diagramm.'
♦
🚀 Unser Mehrwert zur Anwendung von Korrelationsdiagramm (Streudiagramm)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Korrelationsdiagramm (Streudiagramm)


📇 Glossar
QC Tools = Quality Control Tools | SPC = Statistical Process Control | CAPA = Corrective and Preventive Action | FMEA = Failure Mode and Effects Analysis | DoE = Design of Experiments | V&V = Verification and Validation | CAQ = Computer-Aided Quality
📰 Blogbeiträge zu Korrelationsdiagramm (Streudiagramm)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Korrelationsdiagramm (Streudiagramm)
Wenn an einer Produktionslinie Probleme auftreten, hat fast jeder sofort eine feste Theorie. Der Schichtleiter behauptet, es liege am Vorschub. Der Instandhalter ist überzeugt, es liege an der Temperatur. Anstatt endlose politische Diskussionen zu führen oder die Anlage im Blindflug zu verstellen, greift modernes Engineering zum Korrelationsdiagramm. Dieses Tool liefert den visuellen Beweis für Ursache und Wirkung. Das Prinzip ist simpel: Man misst den verdächtigten Maschinenparameter und das resultierende Qualitätsergebnis immer exakt gleichzeitig. Jedes Wertepaar wird als einzelner Punkt in ein Koordinatensystem gezeichnet. Macht man das fünfzigmal, entsteht eine dichte Punktewolke. Zieht sich diese Wolke wie ein Strich kontinuierlich nach oben, ist der Beweis erbracht: Der Parameter beeinflusst das Ergebnis direkt. Gleicht die Wolke hingegen einem chaotischen Haufen, ist die Theorie des Schichtleiters hieb- und stichfest widerlegt und man erspart sich teure Anlagenumbauten. Das Korrelationsdiagramm filtert Spekulationen eiskalt heraus und liefert die harte Basis für echte Prozessoptimierung.
🎙️ Audiotranskript zu Korrelationsdiagramm (Streudiagramm)
Willkommen zur kompakten Methoden-Übersicht. Sie haben einen hartnäckigen Fehler im Prozess und Ihr Team verstellt auf Verdacht unzählige Maschinenparameter, ohne dass sich das Ergebnis stabilisiert? Stoppen Sie diesen Blindflug sofort. Sie benötigen das Korrelationsdiagramm, das schärfste Werkzeug gegen teure Bauchgefühle. Wenn Sie glauben, dass Parameter X das Ergebnis Y beeinflusst, müssen Sie das mit harten Daten beweisen. Erfassen Sie fünfzig Wertepaare synchron an der laufenden Maschine. Plotten Sie diese in einem Streudiagramm. Wenn die Punktewolke wie eine klare Linie ansteigt oder abfällt, haben Sie Ihren physikalischen Verursacher entlarvt. Ist das Bild jedoch ein völlig ungeordneter Punkteschwarm, gibt es absolut keinen linearen Zusammenhang und Ihr Parameter X ist erwiesenermaßen unschuldig. Das Diagramm schützt Sie vor fatalen Fehlentscheidungen. Es beweist mathematisch, ob das Justieren einer Stellschraube überhaupt eine reale Auswirkung besitzt. Ersetzen Sie Spekulation am Shopfloor durch messbare Kausalität.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Ishikawa (1985). What is Total Quality Control? The Japanese Way, Prentice-Hall, Englewood Cliffs.
-
Linß (2018). Qualitätsmanagement für Ingenieure, Fachbuchverlag Leipzig, München.
- ISO (2013). ISO 11462-1: Leitfaden zur Umsetzung der statistischen Prozesslenkung (SPC).
- Montgomery (2019). Introduction to Statistical Quality Control, John Wiley & Sons, Hoboken.
- Gorecki & Pautsch (2014). Lean Management: Auf dem Weg zur operativen Excellence, Hanser Verlag, München.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Korrelationsdiagramm (Streudiagramm). Online unter: https://7sigma.us/methodothek/korrelationsdiagramm/
Harvard
7SIGMA (2026) 'Korrelationsdiagramm (Streudiagramm)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/korrelationsdiagramm/ (Eingesehen am: 26. August 2026).
@misc{7sigma_korrelationsdiagramm, author = {7SIGMA}, title = {{Methodothek: Korrelationsdiagramm (Streudiagramm)}}, year = {2026}, url = {https://7sigma.us/methodothek/korrelationsdiagramm/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)