
Methodothek | Methodenbeschreibung
Messmittelfähigkeitsanalyse (MSA)
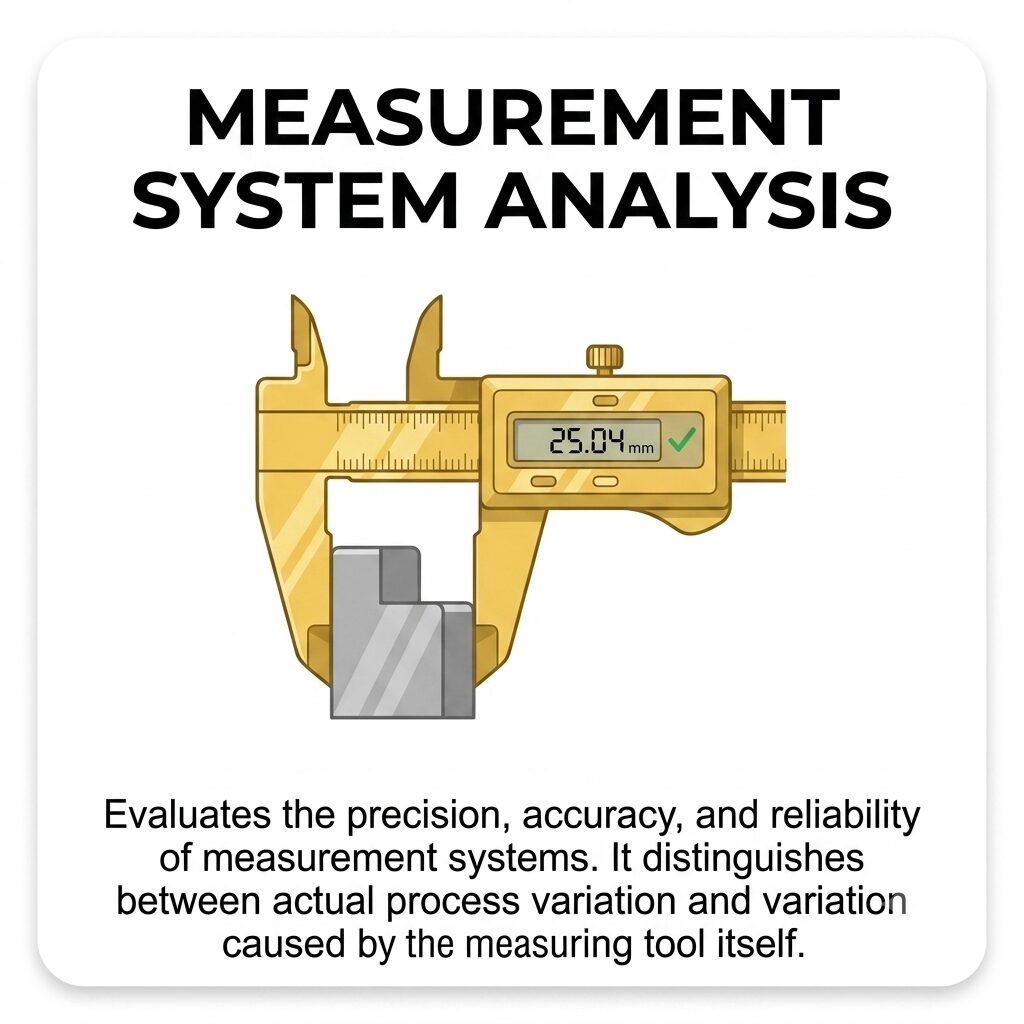
Die Messmittelfähigkeitsanalyse ist ein statistisches Verfahren zur Qualifizierung und Validierung von Prüf- und Messsystemen. Sie quantifiziert die systematische Messabweichung und die Streuung eines Messsystems, um eiskalt sicherzustellen, dass beobachtete Prozessvariationen tatsächlich aus dem Fertigungsprozess stammen und nicht durch das Messmittel selbst erzeugt werden.
I. Fundament & Systematik
Wer misst, misst Mist, wenn er sein Messsystem nicht validiert. Die Messmittelfähigkeitsanalyse beendet das blinde Vertrauen in digitale Anzeigen und Kalibrierzertifikate. Sie zwingt das Engineering-Team dazu, die inhärente physikalische Unsicherheit jedes Prüfprozesses statistisch zu beweisen, und schützt das Unternehmen davor, intakte Bauteile zu verschrotten oder defekte Produkte an den Kunden auszuliefern.
Steckbrief & Key Facts
Kategorie
Qualitätsmanagement- & Statistikmethode
Schweregrad | Komplexität
Hoch (Die korrekte Durchführung erfordert tiefgreifende Kenntnisse der industriellen Statistik, der Varianzanalyse und den sicheren Umgang mit Statistiksoftware wie Minitab oder qs-STAT)
Investition | Ressourcen
Mittel (Ressourcen für die Durchführung der Studien, Blockierung von Messmitteln und Maschinen sowie Lizenzen für Auswertungssoftware)
Empfohlene Gruppengröße
2 bis 4 Personen (Qualitätsingenieur, Messtechniker und reguläre Maschinenbediener für die Gage R&R Studie)
Zeitaufwand
120 bis 240 Minuten (Für die Datenerfassung am Messplatz und die anschließende statistische Auswertung)
Einsatzbereiche
Six Sigma (Measure-Phase), Produktionsprozess- und Produktfreigabe (PPAP), Prüfmittelüberwachung
Brancheneinsatz
Branchenübergreifend unabdingbar, normativ extrem scharf gefordert in der Automobilindustrie, der Medizintechnik, der Luftfahrt und der Präzisionsfertigung.
Historie
Erfinder
Maßgeblich standardisiert durch die Automotive Industry Action Group (AIAG) in den 1990er Jahren
Synonyme
Measurement System Analysis, Prüfmittelfähigkeitsuntersuchung, Gage R&R, Messsystemanalyse
Fun Fact
In den frühen Tagen der Massenproduktion vertraute man Messuhren blind. Erst als Automobilhersteller feststellten, dass verschiedene Werke völlig unterschiedliche Ausschussquoten für exakt identische Bauteile meldeten, wurde klar, dass nicht die Prozesse streuten, sondern die Bediener schlichtweg unterschiedlich maßen. Dies führte zur Entwicklung der Measurement System Analysis durch die großen amerikanischen Automobilhersteller, um den menschlichen Einfluss auf die Messung erstmals gnadenlos in eine mathematische Formel zu pressen und die Prozessregelung auf harte Fakten zu stellen.
🎯 Ziele und Grundidee
Das absolute Primärziel der Messmittelfähigkeitsanalyse im Qualitätsmanagement und Systems Engineering ist der unumstößliche statistische Nachweis, dass ein Prüfprozess für eine spezifische Messaufgabe geeignet ist. Jede beobachtete Variation in einer industriellen Fertigung setzt sich aus der tatsächlichen Variation des Produktionsprozesses und der Variation des eingesetzten Messsystems zusammen. Wenn die Variation des Messsystems zu groß ist, wird die eigentliche Prozessstreuung unsichtbar. Die Messmittelfähigkeitsanalyse quantifiziert diese Messunsicherheit. Sie liefert dem Management den mathematischen Beweis, ob ein Messschieber, eine Koordinatenmessmaschine oder ein einfacher elektrischer Spannungsprüfer präzise und wiederholgenau genug ist, um die vorgegebenen Konstruktionstoleranzen sicher zu überwachen.
Methodisch wird streng zwischen verschiedenen Verfahren unterschieden. Verfahren 1 ermittelt die systematische Messabweichung (Richtigkeit) und die reine Wiederholpräzision des Messmittels selbst, gemessen an einem Referenznormal, woraus die Kennzahlen Cg und Cgk berechnet werden. Verfahren 2, international bekannt als Gage R&R (Repeatability and Reproducibility), bindet den menschlichen Faktor ein. Hier messen mehrere Werker dieselben Bauteile mehrfach blind, um zu analysieren, wie stark das Messergebnis vom jeweiligen Bediener abhängt. Verfahren 3 wird für vollautomatisierte Messsysteme ohne Bedienereinfluss eingesetzt. Die klare Trennung dieser Verfahren garantiert, dass Fehlerquellen eiskalt identifiziert und abgestellt werden können, bevor falsche Daten das Qualitätsmanagementsystem nach ISO 9001 korrumpieren.
📚 Normative Basis und Standards
Die methodische Anwendung und praktische Durchführung basiert auf etablierten internationalen Qualitätsnormen, regulatorischen Rahmenwerken sowie anerkannten Industriestandards, die den Verbindlichkeits- und Qualitätsrahmen für diese Methode vorgeben:
- AIAG: Measurement Systems Analysis Reference Manual (Das weltweite Standardwerk der Automobilindustrie)
- VDA Band 5: Prüfprozesseignung (Die deutsche Ausprägung zur Ermittlung der Messunsicherheit)
- ISO 22514-7: Statistische Verfahren im Prozessmanagement - Fähigkeit und Leistung - Teil 7: Fähigkeit von Messprozessen
- IATF 16949: Anforderungen an Qualitätsmanagementsysteme (Fordert explizit statistische Studien zur Messsystemanalyse)
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Das Kalibrierungs-Dogma
Ein Messmittel darf niemals auf seine Fähigkeit untersucht werden, wenn es nicht zuvor offiziell kalibriert wurde. Die Kalibrierung stellt den Bezug zu nationalen Normalen her, während die MSA die Streuung unter realen Produktionsbedingungen prüft. Wer ein unkalibriertes Gerät analysiert, verschwendet statistische Ressourcen.
Das 10-Prozent-Gesetz
In der Automobilindustrie gilt die eiserne Regel, dass die Streuung des Messsystems (GR&R) maximal 10 Prozent der Bauteiltoleranz oder der Prozessstreuung betragen darf, um als uneingeschränkt fähig zu gelten. Werte bis 30 Prozent werden nur unter Auflagen und bei unkritischen Merkmalen akzeptiert, alles darüber hinaus ist statistischer Schrott.
Die Blindversuch-Prämisse
Bei einer Gage R&R Studie dürfen die Maschinenbediener unter gar keinen Umständen wissen, welches nummerierte Bauteil sie gerade messen. Das menschliche Gehirn neigt extrem stark zur Voreingenommenheit (Bias). Kennt der Werker das Bauteil aus dem ersten Durchgang, wird er unbewusst versuchen, das exakt gleiche Ergebnis erneut zu messen.
Die Teile-Repräsentativität
Die ausgewählten Bauteile für die Studie müssen zwingend die gesamte natürliche Streubreite des Fertigungsprozesses abbilden. Werden nur zehn perfekte Masterteile aus der Mitte der Toleranz ausgewählt, gaukelt die Mathematik eine falsche Sicherheit vor. Es müssen eiskalt Teile an der oberen und unteren Toleranzgrenze inkludiert werden.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Fundierte Expertise in deskriptiver Statistik, Varianzanalyse (ANOVA) und der mathematischen Trennung von Streuungsquellen, um die Output-Grafiken der Software korrekt zu interpretieren.
Erfolgreicher Abschluss als Six Sigma Green Belt oder Black Belt, da die Methode das absolute Fundament der Measure-Phase im DMAIC-Zyklus bildet.
Zugriff auf dedizierte Statistiksoftware wie Minitab, qs-STAT oder JMP, da die manuelle Berechnung von ANOVA-Tabellen bei verschachtelten Gage R&R Studien fehleranfällig und ineffizient ist.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Richtigkeit (Bias)
Fokus auf die systematische Abweichung. Denkweise ist zentrierend. Ziel ist die Bestimmung des Abstands zwischen dem gemessenen Mittelwert und dem wahren Referenzwert. Typische Fragestellung: Misst unsere Waage im Durchschnitt konstant zwei Gramm zu viel?
Linearität (Linearity)
Fokus auf den Arbeitsbereich. Denkweise ist dynamisch. Ziel ist der Nachweis, dass das Messmittel über seinen gesamten Einsatzbereich hinweg die gleiche Richtigkeit aufweist. Typische Fragestellung: Ist der Messfehler bei kleinen Bauteilen genauso gering wie am oberen Ende des Messbereichs?
Stabilität (Stability)
Fokus auf die Zeitachse. Denkweise ist dauerhaft und kontrollierend. Ziel ist die Sicherstellung, dass sich das Messmittel durch Verschleiß oder Umwelteinflüsse über Wochen und Monate hinweg nicht verändert. Typische Fragestellung: Driftet der Nullpunkt unseres Lasersensors bei steigender Hallentemperatur ab?
Wiederholpräzision (Repeatability - Equipment Variation)
Fokus auf das Werkzeug. Denkweise ist gerätebezogen. Ziel ist die Quantifizierung der Streuung, wenn ein und derselbe Prüfer dasselbe Bauteil mit demselben Messmittel unter exakt gleichen Bedingungen mehrmals misst. Typische Fragestellung: Wie stark streut der Wert, wenn Werker A das Teil fünfmal hintereinander einlegt?
Vergleichspräzision (Reproducibility - Appraiser Variation)
Fokus auf den Menschen. Denkweise ist bedienerbezogen. Ziel ist die Quantifizierung der Streuung, die entsteht, wenn verschiedene Werker dasselbe Bauteil mit demselben Messmittel messen. Typische Fragestellung: Drückt Werker A den Messschieber fester zusammen als Werker B, wodurch eine systematische Abweichung zwischen den Schichten entsteht?
🌐 Online-Durchführbarkeit
Die Methodik ist primär an physische Hardware und reale Fabrikumgebungen gebunden. Die eigentliche Datenerfassung muss zwingend lokal am Shopfloor stattfinden. Die statistische Auswertung, Berichterstattung und Freigabe erfolgt jedoch vollständig digital. Empfohlener Einsatz von Cloud-Lösungen und CAQ-Systemen ermöglicht es Ingenieuren, die erhobenen Messreihen asynchron von jedem Standort aus zu validieren und in Echtzeit in die unternehmensweite Prüfmitteldatenbank zu überführen.
Anwendung
🔨
Auswahl des Messsystems und Definition der Merkmale
Das Team identifiziert eiskalt das kritische Qualitätsmerkmal, das überwacht werden muss. Es wird geprüft, ob die Auflösung des Messmittels ausreichend ist. Die Norm fordert zwingend, dass die digitale oder analoge Auflösung des Geräts maximal ein Zehntel der zu prüfenden Bauteiltoleranz betragen darf (Zehntel-Regel), ansonsten wird die Analyse sofort abgebrochen.
Durchführung von Verfahren 1 (Type 1 Study)
Bevor der Mensch ins Spiel kommt, wird die reine Maschinenfähigkeit des Messmittels geprüft. Ein zertifiziertes Referenznormal (Masterteil) wird durch einen einzigen Werker fünfzig Mal am Stück gemessen. Egal ob Sie eine hochpräzise Optik im Maschinenbau oder einen simplen Duspol in der Gebäudetechnik validieren, der Referenzwert muss absolut gesichert sein. Aus diesen Daten berechnet die Software die Indizes Cg (Potenzial) und Cgk (Zentrierung). Beide Werte müssen strikt über 1,33 liegen.
Vorbereitung der Gage R&R Studie (Verfahren 2)
Ist das Gerät nach Verfahren 1 fähig, plant der Analyst den menschlichen Einfluss ein. Er wählt zwingend zehn Bauteile aus der laufenden Produktion aus, die die gesamte Prozessstreuung repräsentieren. Diese Teile werden vom Analysten unsichtbar markiert. Drei Maschinenbediener, die das Gerät im Alltag tatsächlich nutzen, werden für die Studie eingeteilt.
Datenerfassung im Blindversuch
Der Analyst reicht Werker A das erste Bauteil. Der Werker misst und diktiert den Wert, ohne die Nummerierung zu sehen. Dies wird in zufälliger Reihenfolge für alle zehn Teile durchgeführt. Anschließend erfolgt der gleiche Prozess für Werker B und Werker C. Dieser gesamte Zyklus wird zwei- bis dreimal wiederholt, sodass am Ende mindestens 90 unabhängige Messwerte vorliegen.
Eingabe und Prüfung auf Normalverteilung
Die Rohdaten werden in die Statistiksoftware eingespeist. Der Analyst prüft die Datenreihen visuell auf Ausreißer und testet sie mathematisch auf Normalverteilung. Finden sich offensichtliche Tippfehler oder extreme Fehlmessungen, muss die Ursache eiskalt geklärt und die Messreihe gegebenenfalls bereinigt oder komplett wiederholt werden.
Berechnung der Varianzanalyse (ANOVA)
Die Software führt eine Varianzanalyse durch. Sie zerlegt die Gesamtstreuung (Total Variation) mathematisch präzise in die Streuung der Teile (Part-to-Part Variation), die Streuung des Equipments (Repeatability) und die Streuung der Bediener (Reproducibility). Zusätzlich berechnet die ANOVA die Wechselwirkungen zwischen Werker und Bauteil, falls ein Werker nur bei bestimmten Teilen Schwierigkeiten hat.
Auswertung des Prozent-GR&R-Wertes
Der Analyst blickt auf die wichtigste Kennzahl: %Study Var (oder %Tolerance). Dieser Wert setzt die Streuung des Messsystems ins Verhältnis zur Gesamtstreuung. Liegt der Wert unter 10 Prozent, wird das Messsystem uneingeschränkt freigegeben. Liegt er zwischen 10 und 30 Prozent, ist eine Freigabe mit Bedingungen möglich. Über 30 Prozent ist das Messsystem nicht fähig und produziert blinden Ausschuss.
Analyse der Number of Distinct Categories (ndc)
Ein weiterer eiskalter Prüfstein ist der ndc-Wert. Er gibt an, in wie viele unterscheidbare Datenkategorien das Messsystem den aktuellen Prozess aufteilen kann. Das AIAG-Handbuch fordert zwingend einen ndc-Wert von größer oder gleich fünf. Ein Wert von eins bedeutet, das Messgerät kann das Teil nur in Gut oder Schlecht einteilen, liefert aber keine brauchbaren Messwerte für die Prozessregelung.
Ableitung von Korrekturmaßnahmen
Fällt das System durch, beginnt die harte Ursachenforschung. Ist die Repeatability hoch, muss das Messgerät gewartet, stabilisiert oder ausgetauscht werden. Ist die Reproducibility hoch, müssen die Werker massiv nachgeschult werden, da sie unterschiedliche Aufspannmethoden oder Anpressdrücke verwenden.
Dokumentation und Übernahme in den Control Plan
Nach erfolgreicher Optimierung und bestandener Wiederholungsstudie wird das Messsystem formell freigegeben. Die Ergebnisse werden revisionssicher in der CAQ-Datenbank abgelegt, und das Messmittel wird im Produktionslenkungsplan (Control Plan) als validiertes Prüfmittel für den Serienbetrieb verankert.
Ergebnis
📦
Statistisches Ergebnis
Eine validierte Metrik (GR&R, ndc, Cgk), die den normativen Beweis liefert, dass die Messabweichung des Prüfprozesses gering genug ist, um korrekte Freigabeentscheidungen zu treffen.
Operatives Ergebnis
Identifikation des exakten Schulungsbedarfs bei Werkern, die eine systematisch schlechtere Vergleichspräzision aufweisen als ihre Kollegen.
Regulatorisches Ergebnis
Ein normenkonformer Report, der als hartes Ticket für die Erstmusterprüfberichte (EMPB) und den Start der Serienproduktion beim Automobilkunden dient.
Alternativen
🧩
Kalibrierung (nach ISO 17025)
Die Kalibrierung ist keine Alternative, sondern die zwingende Vorstufe. Eine Kalibrierung vergleicht das Messgerät unter Idealbedingungen mit einem nationalen Standard. Die MSA prüft hingegen, wie sich dieses Gerät im realen, schmutzigen Produktionsalltag verhält.
attributive Übereinstimmungsprüfung (Kappa Study)
Wird genutzt, wenn keine kontinuierlichen Messwerte wie Millimeter oder Volt vorliegen, sondern nur kategoriale Entscheidungen wie Gut oder Schlecht (etwa bei optischer Sichtprüfung). Sie vergleicht die Übereinstimmungsrate der Prüfer eiskalt gegeneinander und gegen einen Master-Experten.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Nutzen Sie für die Auswertung immer die ANOVA-Methode und verzichten Sie auf die veraltete Average-and-Range-Methode (X-bar/R). Nur die Varianzanalyse ist mathematisch in der Lage, Wechselwirkungen zwischen Werkern und Bauteilen eiskalt zu berechnen und aufzuzeigen.
Tipp 2: Unterschätzen Sie niemals die Auflösung Ihres Messmittels. Prüfen Sie immer zuerst die Zehntel-Regel. Wenn Sie eine Toleranz von 0,1 Millimetern haben, muss Ihr digitales Display zwingend 0,01 Millimeter anzeigen können. Ist das nicht der Fall, können Sie sich den gesamten MSA-Aufwand sparen.
Tipp 3: Achten Sie darauf, dass die ausgewählten Werker die Realität abbilden. Es bringt Ihnen absolut nichts, wenn der erfahrene Meister und der Qualitätsleiter die Studie durchführen. Nehmen Sie die angelernten Schichtarbeiter aus der Nachtschicht, denn diese müssen die Anlage im Alltag steuern.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Falsche Teileauswahl. Wenn Sie zehn aufeinanderfolgende Teile direkt aus der Maschine nehmen, ist deren Variation oft fast null. Die Software wird die Messmittestreuung in Relation zu dieser künstlich kleinen Prozessstreuung setzen und das System sofort durchfallen lassen, obwohl das Gerät exzellent ist.
∝ Ignorieren des ndc-Wertes. Viele Ingenieure blicken nur auf den 10-Prozent-GR&R-Wert und feiern das Ergebnis. Wenn der ndc-Wert jedoch bei zwei liegt, ist das Messsystem mathematisch nicht in der Lage, Trends auf einer Regelkarte zu erkennen, was die statistische Prozesskontrolle unmöglich macht.
∝
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Zwingt das Unternehmen zu einer datengetriebenen Wahrheit und eliminiert emotionale Diskussionen zwischen Produktion und Qualitätswesen darüber, ob Bauteile tatsächlich fehlerhaft sind oder nur falsch gemessen wurden.
+ Trennt durch die Analyse von Equipment Variation und Appraiser Variation analytisch absolut sauber zwischen technischen Geräteproblemen und simplen Handhabungsfehlern der Maschinenbediener.
+ Liefert einen essenziellen, juristisch belastbaren Nachweis für ISO 9001 Audits und die Serienfreigabe in Hochrisiko-Branchen.
+
+
Was sind die Grenzen der Methode?
∼ Ist extrem ressourcenintensiv, da sie Maschinen für Testmessungen blockiert und Fachpersonal über Stunden für scheinbar unproduktive Messreihen bindet, was oft zu Widerständen im operativen Management führt.
∼ Die klassische ANOVA-Methode versagt bei zerstörenden Prüfungen (beispielsweise Zugversuche oder Schweißnahtprüfungen), da ein Bauteil logischerweise nicht mehrfach von verschiedenen Werkern gemessen werden kann. Hier müssen komplexe Crossed- oder Nested-Modelle angewendet werden.
∼ Kann bei attributiven Prüfungen (beispielsweise visueller Kontrolle auf Kratzer) nur durch spezielle Kappa-Studien angewendet werden, die extrem anfällig für die subjektive Tagesform der Prüfer sind.
∼
∼
Erfolgsmetriken (KPIs)
📐
Gage Repeatability & Reproducibility (%GR&R)
Der prozentuale Anteil der Variation des Messsystems an der gesamten Prozessvariation oder Toleranz. Zielwert streng unter 10 Prozent, absolut maximal 30 Prozent.
Number of Distinct Categories (ndc)
Eine ganzzahlige Maßzahl, die angibt, in wie viele unterscheidbare Gruppen das Messmittel die Bauteile aufteilen kann. Zielwert zwingend größer oder gleich fünf.
Capability Index of Gage (Cgk)
Eine Maßzahl aus dem Verfahren 1, die die systematische Abweichung und die Streuung des Messmittels am Referenznormal bewertet. Zielwert üblicherweise größer gleich 1,33.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum reicht eine einfache Kalibrierung nicht aus?
Was bedeutet der ndc-Wert konkret?
Darf die MSA bei zerstörender Prüfung angewendet werden?
Was tun, wenn der GR&R-Wert bei 40 Prozent liegt?
Wie oft muss eine Messmittelfähigkeit durchgeführt werden?
%%frage6%%
%%frage7%%
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement ist die Methode das Fundament der Messraum-Infrastruktur. Ohne eine bestandene MSA verweigert jeder seriöse OEM im Automotive-Sektor sofort die Abnahme des Erstmusterprüfberichts (PPAP), da sämtliche Qualitätsdaten des Lieferanten als mathematisch ungültig betrachtet werden.
Systems Engineering
Im Systems Engineering definiert die MSA die Anforderung an die Messtechnik. Wenn Konstrukteure das Systemdesign mit hochkomplexen Form- und Lagetoleranzen versehen, beweist die MSA gnadenlos, ob die Sensorik der Fertigungsanlage überhaupt physisch in der Lage ist, diese Toleranzen zuverlässig aufzulösen.
Risikomanagement
Im Risikomanagement bewahrt die MSA das Unternehmen vor dem extrem teuren Alpha- und Beta-Fehler (Produzentenrisiko und Konsumentenrisiko). Sie verhindert, dass gute Teile aus falschem Alarm verschrottet werden, und schützt das Unternehmen davor, als fehlerhaft gemessenen Schrott zum Kunden zu schicken.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Automotive - Das Drehteil-Dilemma
Problem: Ein Zulieferer in Bayern produzierte hochpräzise Wellen, doch die Ausschussquote lag laut Qualitätsabteilung bei unerklärlichen 15 Prozent. Die Produktion behauptete, die Teile seien gut. Methodeneinsatz: Das Team zog die Notbremse und führte eine Gage R&R Studie am digitalen Messplatz in der Fertigung durch. Ergebnis: Die Auswertung zeigte einen desaströsen GR&R-Wert von 45 Prozent. Die Maschinenbediener spannten die Wellen in der Halterung unterschiedlich fest ein, was zu einer massiven Biegung führte. Nach dem Bau einer Poka-Yoke-Vorrichtung mit konstantem Anpressdruck fiel der GR&R auf 8 Prozent, und die Ausschussquote sank am selben Tag auf null.
Fallbeispiel 2: Medizintechnik - Die unendliche Kalibrierung
Problem: Ein Hersteller von Titanimplantaten kalibrierte seine Mikrometer-Schrauben wöchentlich, um Audits zu bestehen. Dennoch gab es Beschwerden über Passungenauigkeiten. Methodeneinsatz: Ein Six-Sigma-Team ignorierte die Kalibrierprotokolle und führte eiskalt das MSA Verfahren 1 an einem Masterteil direkt an der CNC-Maschine durch. Ergebnis: Der Cg-Wert war hervorragend, der Cgk-Wert jedoch negativ. Das Messmittel war extrem präzise (keine Streuung), maß aber durch einen defekten Nullpunkt konstant zehn Mikrometer daneben. Das Gerät wurde gesperrt, der Fehler war behoben.
Fallbeispiel 3: Smart Home Installation - Der unzuverlässige Duspol
Problem: Bei der Integration von elektronischen Komponenten für Gebäudetechnik in Tennessee kam es bei einem Installationsdienstleister vermehrt zu Fehldiagnosen der Stromkreise, was zu Sicherheitsrisiken führte. Methodeneinsatz: Das QM-Team der 7SIGMA führte eine attributive MSA für die eingesetzten Messgeräte (Spannungsprüfer) unter Einbeziehung der Monteure aus Forstinning und Tennessee durch. Ergebnis: Es stellte sich eiskalt heraus, dass die Prüfer aufgrund verschlissener Kontaktspitzen und unsauberer Handhabung durch die Monteure völlig inkonsistente Messungen lieferten. Die Arbeitsanweisungen wurden standardisiert, und das Ausfallrisiko bei den Installationen wurde sofort eliminiert.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ W. Edwards Deming (1982): 'In God we trust, all others must bring data. Und bevor Sie den Daten vertrauen, müssen Sie das Messsystem validieren, das sie erzeugt hat.'
♦ Donald G. Wheeler (2006): 'Wenn das Messsystem nicht qualifiziert ist, steuern Sie nicht den Prozess, Sie steuern das Rauschen.'
♦
🚀 Unser Mehrwert zur Anwendung von Messmittelfähigkeitsanalyse (MSA)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Messmittelfähigkeitsanalyse (MSA)


📇 Glossar
MSA = Measurement System Analysis | GR&R = Gage Repeatability and Reproducibility | ANOVA = Analysis of Variance | NDC = Number of Distinct Categories | PPAP = Production Part Approval Process | CAQ = Computer-Aided Quality | OEM = Original Equipment Manufacturer
📰 Blogbeiträge zu Messmittelfähigkeitsanalyse (MSA)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Messmittelfähigkeitsanalyse (MSA)
In der industriellen Qualitätssicherung gibt es einen tödlichen Trugschluss: Die blinde Annahme, dass der Wert auf einem digitalen Display immer die physikalische Wahrheit ist. Wenn Bauteile fehlerhaft erscheinen, wird meist sofort der Maschinenpark umgerüstet. Doch oft liegt der Fehler gar nicht im Prozess, sondern im Messsystem. Die hier vorgestellte statistische Methode beendet dieses Rätselraten. Bevor Daten in das Qualitätsmanagement fließen, zwingt diese Analyse die Ingenieure, das Prüfsystem eiskalt zu validieren. Es wird berechnet, wie stark das Gerät in sich streut und welchen Fehler der menschliche Bediener in die Messung einbringt. Durch komplexe Varianzanalysen liefert die Software eine klare, unbestechliche Kennzahl, die beweist, ob ein Messprozess für seine Aufgabe fähig ist oder blinden Ausschuss produziert. So schützt die Methodik das Unternehmen präventiv vor Produkthaftungsrisiken und garantiert, dass Prozessregelungen ausschließlich auf harten, validierten Fakten basieren.
🎙️ Audiotranskript zu Messmittelfähigkeitsanalyse (MSA)
Willkommen zur kompakten Methoden-Übersicht. Vertrauen Sie blind den Werten auf Ihren Messschiebern und Kalibrierprotokollen? Beenden Sie das statistische Rauschen. Nutzen Sie die Messmittelfähigkeitsanalyse. Sichern Sie Ihre Daten eiskalt ab. Führen Sie Gage R-and-R Studien direkt am Hallenboden durch. Lassen Sie Ihre Maschinenbediener Bauteile im Blindversuch mehrfach messen. Trennen Sie die Variation der Maschine mathematisch von der Variation des Menschen. Berechnen Sie die exakte Streuung Ihres Prüfprozesses. Wenn die Messunsicherheit größer als zehn Prozent der Bauteiltoleranz ist, justieren Sie sofort nach, bevor intakte Teile verschrottet oder fehlerhafte Produkte an den Kunden geliefert werden. Validieren Sie Ihr Messsystem gnadenlos, erfüllen Sie die scharfen Anforderungen der Automobilindustrie und treffen Sie Ihre operativen Freigabeentscheidungen ab sofort ausschließlich auf Basis einer unbestechlichen, datengetriebenen Wahrheit.
📖 Anhang
Fachliteratur und Normen (APA 7th)
- AIAG (2010). Measurement Systems Analysis Reference Manual (4. Ausgabe), Automotive Industry Action Group, Southfield.
- Dietrich & Schulze (2014). Statistische Verfahren zur Maschinen- und Prozessqualifikation, Carl Hanser Verlag, München.
- VDA (2021). VDA Band 5: Prüfprozesseignung, Verband der Automobilindustrie e.V., Berlin.
- Wheeler & Lyday (1989). Evaluating the Measurement Process, SPC Press, Knoxville.
- ISO (2012). ISO 22514-7: Statistische Verfahren im Prozessmanagement - Fähigkeit und Leistung - Teil 7: Fähigkeit von Messprozessen.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Messmittelfähigkeitsanalyse (MSA). Online unter: https://7sigma.de/methodothek/messmittelfaehigkeitsanalyse/
Harvard
7SIGMA (2026) 'Messmittelfähigkeitsanalyse (MSA)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.de/methodothek/messmittelfaehigkeitsanalyse/ (Eingesehen am: 30. August 2026).
@misc{7sigma_messmittelfaehigkeitsanalyse, author = {7SIGMA}, title = {{Methodothek: Messmittelfähigkeitsanalyse (MSA)}}, year = {2026}, url = {https://7sigma.de/methodothek/messmittelfaehigkeitsanalyse/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)