
Methodothek | Methodenbeschreibung
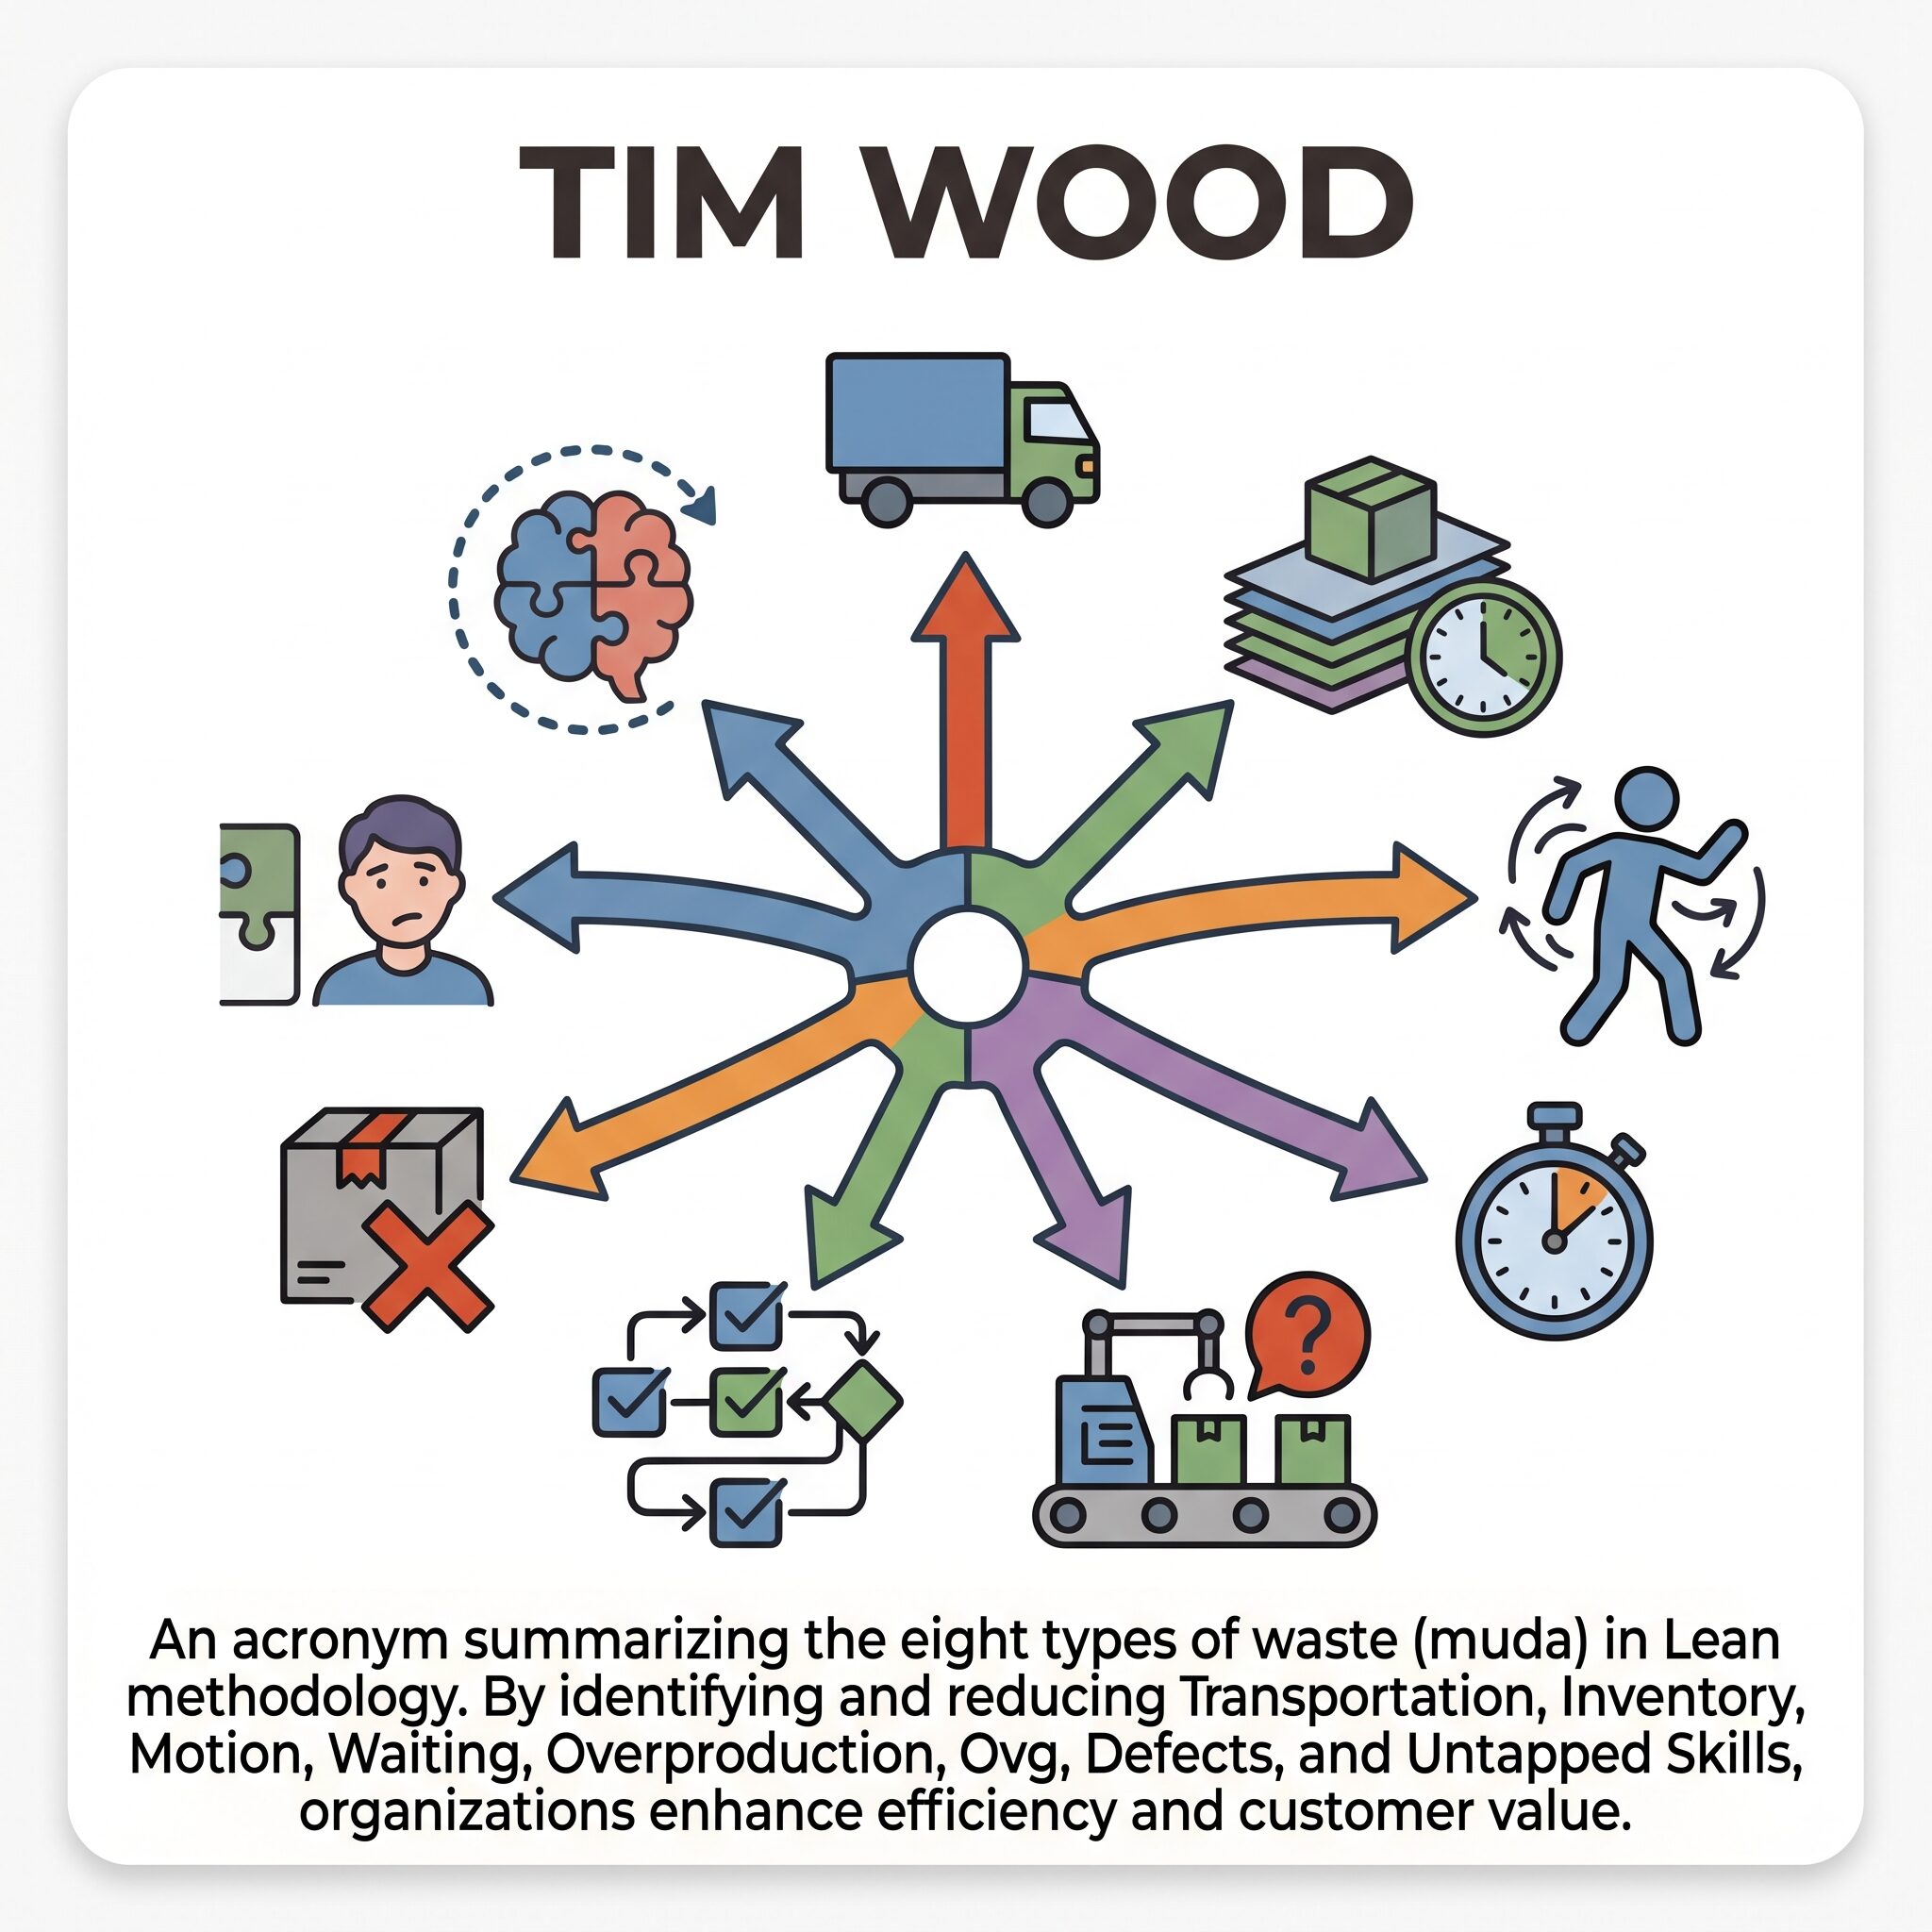
TIMWOOD
TIMWOOD ist eine analytische Kategorisierungsmethode aus dem Lean Management zur systematischen Identifikation und Eliminierung der sieben klassischen Verschwendungsarten (Muda) in operativen Prozessen. Sie zwingt Organisationen dazu, jeden Prozessschritt radikal auf seine tatsächliche wertschöpfende Eigenschaft für den Endkunden zu reduzieren.
I. Fundament & Systematik
Wertschöpfung ist das Einzige, wofür der Kunde bezahlt. Alles andere ist Verschwendung. TIMWOOD ist die gnadenlose Checkliste, um diese Verschwendung sichtbar zu machen, aus dem Prozess zu schneiden und die Durchlaufzeiten mathematisch messbar zu halbieren.
Steckbrief & Key Facts
Kategorie
Prozessoptimierungs- & Lean-Management-Methode
Schweregrad | Komplexität
Niedrig (Die theoretische Kategorisierung ist trivial, die operative Beseitigung der identifizierten Verschwendung erfordert jedoch massive kulturelle und strukturelle Eingriffe)
Investition | Ressourcen
Sehr gering (Ein Gemba-Walk mit Notizblock und einer Stoppuhr reicht für die erste Analyse vollständig aus)
Empfohlene Gruppengröße
2 bis 5 Personen (Prozesseigner, Lean-Experte und ausführende Werker vor Ort)
Zeitaufwand
60 bis 120 Minuten (Für eine fokussierte Prozessbeobachtung am Shopfloor, zuzüglich nachgelagerter Optimierungsphasen)
Einsatzbereiche
Prozessoptimierung, Shopfloor Management, Value Stream Mapping, 5S-Audits
Brancheneinsatz
Ursprünglich in der Automobilindustrie (Toyota) verankert, heute branchenübergreifend unabdingbar in der Fertigung, Logistik und zunehmend im administrativen Sektor (Lean Administration).
Historie
Erfinder
Taiichi Ohno (1950er Jahre, Konzept der 7 Verschwendungsarten)
Synonyme
7 Arten der Verschwendung, Muda, Seven Wastes
Fun Fact
Als Taiichi Ohno nach dem Zweiten Weltkrieg die japanischen Toyota-Werke analysierte, erkannte er, dass amerikanische Autobauer eine vielfach höhere Produktivität aufwiesen. Da Japan weder über die Rohstoffe noch den Platz der Amerikaner verfügte, entwickelte er aus der puren Ressourcennot heraus das Konzept der absoluten Verschwendungsbeseitigung (Muda). Das später im Westen geprägte Akronym TIMWOOD übersetzte diese fernöstliche Überlebensstrategie in eine greifbare, präzise Schablone für westliche Fabrikhallen.
🎯 Ziele und Grundidee
Das absolute Primärziel von TIMWOOD im operativen Prozessmanagement ist die physische und zeitliche Maximierung des Wertschöpfungsanteils. Im klassischen Fabrikalltag oder auch in administrativen Prozessen bestehen oft weniger als fünf Prozent der Durchlaufzeit aus echter, kundenbezahlter Wertschöpfung. Der Rest ist blinder Leerlauf. TIMWOOD fungiert als analytisches Skalpell, das diese unsichtbaren Verluste seziert. Wenn ein Bauteil quer durch die Halle gefahren wird (Transport) oder auf die Freigabe des Prüfers wartet (Waiting), entsteht kein Wert, sondern ausschließlich Kosten. Die Methode erzwingt eine eiskalte Unterscheidung zwischen notwendigen Tätigkeiten und reiner Verschwendung.Methodisch existieren Erweiterungen des klassischen Modells. Oft wird TIMWOOD zu TIMWOODS erweitert, wobei das S für ungenutzte Mitarbeiterfähigkeiten (Skills) steht. Während die sieben klassischen Verschwendungsarten primär auf den physischen Material- und Informationsfluss abzielen, fokussiert sich das S auf das ungenutzte kognitive Potenzial der Werker. In hochautomatisierten Systems-Engineering-Umgebungen ist die Nichtnutzung von Problemlösungskompetenz an der Basis oft der teuerste aller Fehler, weshalb diese achte Verschwendungsart zunehmend normativen Charakter erhält.
📚 Normantive Basis und Standards
Im wirtschaftlichen und ingenieurtechnischen Umfeld definieren oder standardisieren folgende Rahmenwerke diese Methode. Die Durchführung basiert auf internationalen Qualitätsnormen und Industriestandards:
-
ISO 9001: Qualitätsmanagementsysteme - Anforderungen (Unterstützt den Abschnitt 4.4 Qualitätsmanagementsystem und seine Prozesse durch den Zwang zur fortlaufenden prozessualen Verbesserung)
-
ISO 18404: Quantitative Methoden in der Prozessverbesserung - Six Sigma (Definiert normative Kompetenzanforderungen für Lean-Experten im Bereich der Verschwendungsbeseitigung)
-
IATF 16949: Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie (Fordert explizit die kontinuierliche Reduzierung von Variation und Verschwendung in der Lieferkette)
-
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Regel 1 Das Wertschöpfungs-Dogma: Alles, was Form, Passung oder Funktion eines Bauteils nicht im Sinne des Kunden verändert, ist als Verschwendung zu deklarieren. Regel 2 Das Gemba-Prinzip: Die Analyse findet niemals im Konferenzraum statt, sondern zwingend am Ort der tatsächlichen Wertschöpfung, dem Shopfloor. Regel 3 Das Schuld-Verbot: Es wird niemals der Mitarbeiter für Verschwendung kritisiert, sondern ausschließlich der fehlerhaft designte Prozess. Regel 4 Die Sofortmaßnahme: Identifizierte Verschwendung, die ohne Investition abgestellt werden kann (Quick Wins), muss noch am selben Tag behoben werden.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Kompetenz 1 Die analytische Schärfe des Beobachters, scheinbar geschäftiges Treiben (wie das ständige Umräumen von Kisten) nicht mit produktiver Arbeit zu verwechseln. Kompetenz 2 Ausreichende psychologische Sicherheit im Team, um den ausführenden Mitarbeitern die Angst zu nehmen, dass die Eliminierung von Verschwendung automatisch zur Streichung ihrer Arbeitsplätze führt. Ausrüstung Ein standardisiertes TIMWOOD-Auditblatt, ein Klemmbrett, eine Kamera zur Dokumentation und eine Stoppuhr für die zeitliche Quantifizierung.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Rolle 1 Transport (Transport): Fokus auf die physische Bewegung von Material. Denkweise ist logistisch und distanzminimierend. Ziel ist die Eliminierung jeglicher Materialbewegungen zwischen Bearbeitungsstationen, da Transport das Produkt nur älter, aber nicht besser macht. Typische Fragestellung: Warum steht die Fräsmaschine 50 Meter von der Endmontage entfernt? Rolle 2 Inventory (Bestände): Fokus auf im Prozess gebundenes Kapital. Denkweise ist reduzierend und flussorientiert. Ziel ist die drastische Senkung von Zwischen- und Endbeständen, da diese Platz fressen und Fehler im Prozess verdecken. Typische Fragestellung: Warum lagern hier Halbteile für drei Wochen Produktion, wenn der Tagesbedarf bei 100 Stück liegt? Rolle 3 Motion (Bewegung): Fokus auf die Ergonomie und Bewegung des Menschen. Denkweise ist biomechanisch und wegeoptimierend. Ziel ist die Verhinderung unnötiger Handgriffe, Bücken oder Suchen nach Werkzeug durch den Werker. Typische Fragestellung: Warum muss sich der Monteur für jede Schraube drehen und bücken? Rolle 4 Waiting (Warten): Fokus auf die Stillstandszeiten von Mensch oder Maschine. Denkweise ist synchronisierend und taktend. Ziel ist die lückenlose Taktung der Prozessschritte ohne Leerlaufzeiten. Typische Fragestellung: Auf welche Systemfreigabe wartet der Werker hier gerade seit zehn Minuten? Rolle 5 Overproduction (Überproduktion): Fokus auf die Produktionsmenge im Verhältnis zur Kundennachfrage. Denkweise ist Pull-gesteuert und bedarfsorientiert. Ziel ist es, strikt nur das herzustellen, was der Kunde exakt in diesem Moment abruft. Typische Fragestellung: Wieso produzieren wir heute 500 Einheiten, wenn der Kundenabruf für diese Woche nur 200 beträgt? Rolle 6 Overprocessing (Überbearbeitung): Fokus auf die Spezifikation und den Prozessaufwand. Denkweise ist minimalistisch und spezifikationstreu. Ziel ist die Verhinderung von Bearbeitungsschritten, die über die exakten Kundenanforderungen hinausgehen (z.B. Polieren einer unsichtbaren Fläche). Typische Fragestellung: Warum wird dieses Bauteil manuell entgratet, wenn es ohnehin in einem vergossenen Gehäuse verschwindet? Rolle 7 Defects (Fehler/Ausschuss): Fokus auf die Prozessqualität (First Pass Yield). Denkweise ist präventiv und fehlervermeidend. Ziel ist die Null-Fehler-Produktion durch Poka-Yoke, um Nacharbeit und Schrott vollständig zu eliminieren. Typische Fragestellung: Wie können wir die Vorrichtung so umbauen, dass das Bauteil physisch nicht mehr falsch herum eingelegt werden kann?
🌐 Online-Durchführbarkeit
Die Methode ist in ihrer reinsten Form für physische Prozesse am Shopfloor ausgelegt und dort schwer digitalisierbar. Für administrative Prozesse (Lean Administration) ist der Einsatz von Process-Mining-Software jedoch hochgradig empfehlenswert. Diese Cloud-Lösungen analysieren digitale Log-Dateien aus ERP-Systemen und decken digitale Wartezeiten, unnötige Klickwege oder überflüssige Freigabeschleifen algorithmisch auf. Die klassische Zettel-und-Stift-Beobachtung wird hierbei durch datengetriebene Echtzeit-Analysen ergänzt.
Anwendung
🔨
Definition der Systemgrenzen (Scoping)
Vor dem Start der Beobachtung definiert der Lead-Auditor den exakten Betrachtungsraum. Welcher spezifische Prozess, welche Linie oder welche Zelle wird analysiert? Eine vage Definition wie wir schauen uns mal die Montage an führt zu Fokusverlust. Die Grenzen müssen hart gezogen werden, beispielsweise vom Entnehmen des Rohteils am Supermarkt bis zur Übergabe an die Qualitätskontrolle.
Information der operativen Mitarbeiter
Das Beobachterteam betritt den Shopfloor und informiert die betroffenen Werker transparent über das Ziel der Aktion. Es muss zwingend verbalisiert werden, dass der Prozess bewertet wird und nicht die Arbeitsleistung des Menschen. Fehlt dieser Schritt, fühlen sich Mitarbeiter überwacht, verändern künstlich ihre Arbeitsgeschwindigkeit und die anschließenden Messdaten sind vollkommen wertlos.
Der erste Durchstich (Go and See)
Die Analysten stellen sich an den Prozess und beobachten mehrere vollständige Zyklen, ohne eine einzige Notiz zu machen. Dieser initiale Gemba-Walk dient ausschließlich dem Verständnis des grundlegenden Ablaufs. Der Beobachter synchronisiert sich mental mit dem Takt der Maschine und den Bewegungsmustern des Werkers.
Die strukturierte TIMWOOD-Erfassung
Nun beginnt die harte analytische Arbeit. Der Beobachter nutzt eine vorbereitete Checkliste und seziert den Prozess nach den sieben Verschwendungsarten. Jeder Weg für Werkzeug, jeder Griff in eine übergroße Materialkiste und jede Wartezeit auf die Maschinenspindel wird schonungslos dokumentiert und mit der Stoppuhr zeitlich exakt quantifiziert.
Identifikation des Haupttreibers (Pareto-Filter)
Das Beobachtungsprotokoll wird ausgewertet. Meist existiert eine massive Häufung bei ein oder zwei Verschwendungsarten. Durch Anwendung des Pareto-Prinzips isoliert das Team die Verschwendungsart, die den größten Anteil an der nicht-wertschöpfenden Zeit hat. Dies verhindert, dass sich das Optimierungsteam in mikroskopischen Verbesserungen verliert, während die Hauptblutung des Prozesses ignoriert wird.
Root Cause Analysis (Ursachenforschung)
Für die Hauptverschwendung wird die tiefere Ursache gesucht. Warum wartet der Werker? Weil das Material nicht da ist. Warum ist es nicht da? Weil der Staplerfahrer keinen Standard-Zyklus hat. Die Anwendung der 5-Why-Methode zwingt das Team, sich nicht mit der oberflächlichen Symptombekämpfung zufriedenzugeben, sondern den wahren systemischen Fehler im Prozessdesign zu lokalisieren.
Sofortmaßnahmen umsetzen (Quick Wins)
Verschwendungen, die keine Umbauten oder Investitionen erfordern, werden sofort und noch während des Workshops abgestellt. Werkzeuge werden in Greifnähe positioniert, überflüssige Kisten werden entfernt. Dieser Schritt generiert sofortige Akzeptanz bei den Werkern, da sie unmittelbar spüren, wie sich ihr Arbeitsalltag physisch erleichtert.
Definition des Soll-Zustands (Target Condition)
Für die komplexeren, systemischen Verschwendungen konzipiert das Team einen neuen, idealen Prozessablauf. Es werden Poka-Yoke-Vorrichtungen konstruiert, um Fehler zu vermeiden, oder KANBAN-Regelkreise definiert, um die Überproduktion zu stoppen. Dieser Soll-Zustand wird als harter, neuer Standard in den Arbeitsanweisungen festgeschrieben.
Pilotierung und Validierung
Der neue Standard wird am Shopfloor getestet. Der Auditor steht erneut mit der Stoppuhr am Band und misst den modifizierten Prozess. Die Hypothese muss durch harte Daten verifiziert werden: Wurde die Durchlaufzeit wirklich um die prognostizierten 15 Sekunden reduziert? Wenn die Daten den Erfolg nicht bestätigen, wird der Lösungsansatz sofort verworfen und neu iteriert.
Rollout und Verankerung im Shopfloor Management
Nach der erfolgreichen Validierung wird die Lösung flächendeckend ausgerollt. Die reduzierten Zeiten fließen in das ERP-System zur sauberen Nachkalkulation ein. Die Beseitigung der TIMWOOD-Faktoren wird als kontinuierliche Aufgabe in die täglichen Shopfloor-Meetings der Schichtleiter integriert, um ein Zurückfallen in alte, verschwenderische Muster zu verhindern.
Ergebnis
📦
Operatives Ergebnis
Eine messbare, drastische Reduktion der Prozessdurchlaufzeit und eine direkte Erhöhung des prozentualen Wertschöpfungsanteils ohne jegliche Kapitalinvestition.
Physisches Ergebnis
Ein ergonomisch optimierter, aufgeräumter Arbeitsplatz, der die körperliche Belastung des Werkers minimiert und unnötige Laufwege eliminiert.
Kulturelles Ergebnis
Ein geschultes, sensibilisiertes Mitarbeiterteam, das die Fähigkeit besitzt, Ineffizienzen im eigenen Arbeitsumfeld proaktiv zu erkennen und eigenständig abzustellen.
Alternativen
🧩
5S-Methode
5S fokussiert sich rein auf die physische Arbeitsplatzorganisation und Sauberkeit. Es ist die zwingende Voraussetzung für TIMWOOD, analysiert aber selbst nicht den dynamischen Wertstrom oder die Überproduktion.
Value Stream Mapping (Wertstromanalyse)
Die Wertstromanalyse betrachtet das gesamte Unternehmen aus der Helikopterperspektive vom Lieferanten bis zum Kunden. TIMWOOD ist die operative Lupe, die dann innerhalb dieses Wertstroms an der einzelnen Maschine angewendet wird.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Suchen Sie immer zuerst nach der Überproduktion. Taiichi Ohno bezeichnete sie als die schlimmste aller Verschwendungsarten, da sie alle anderen sechs verdeckt und generiert. Wer zu viel produziert, erzeugt automatisch unnötigen Transport, baut Bestände auf und verdeckt Fehler.
Tipp 2: Nutzen Sie ein Spaghetti-Diagramm, um die Faktoren Transport und Motion sichtbar zu machen. Zeichnen Sie jeden Schritt des Werkers als Linie auf einen Grundriss. Wenn das Papier nach zehn Minuten aussieht wie ein Teller Spaghetti, haben Sie massives Optimierungspotenzial gefunden.
Tipp 3: Bewaffnen Sie die Werker mit roten Karten (Red Tags). Lassen Sie die Mitarbeiter selbst alles im Prozess markieren, was sie behindert oder unn short: unnötig ist. Die besten Detektive für Verschwendung sind immer die Menschen, die acht Stunden täglich in ihr arbeiten müssen.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Die reine Schreibtisch-Analyse. Wenn Ingenieure versuchen, TIMWOOD aus dem warmen Büro heraus über ERP-Daten oder veraltete Prozessbeschreibungen zu identifizieren, scheitern sie kläglich. Verschwendung steht niemals im SAP-System, sie passiert ausschließlich unbemerkt in der physischen Realität am Band.
∝ Symptombehandlung statt Ursachenbeseitigung. Der Transportweg wird durch den Kauf eines schnelleren Gabelstaplers optimiert. Das ist ein fataler Denkfehler. Die korrekte Lean-Antwort lautet nicht, den Transport zu beschleunigen, sondern die Maschinen so nah zusammenzustellen, dass der Transport komplett entfällt.
∝ Tayloristische Überoptimierung. Der Werker wird wie ein Roboter auf die Sekunde genau durchgetaktet, wobei jeglicher menschliche Puffer entfernt wird. Dies führt zu massivem Stress, sinkender Qualität und innerer Kündigung. TIMWOOD zielt auf flüssiges, ergonomisches Arbeiten ab, nicht auf die unmenschliche Ausbeutung der Muskelkraft.
∝
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Zerstört die gefährliche Illusion von produktiver Betriebsamkeit, indem es eiskalt zwischen wertschöpfender Arbeit und nicht-wertschöpfendem Leerlauf differenziert.
+ Erfordert absolut keine monetären Vorabinvestitionen in Software oder Maschinen; die reine Beseitigung von Verschwendung generiert sofortige, messbare Cashflow-Verbesserungen.
+ Schafft ein extrem simples, unternehmensweites Vokabular, das vom CEO bis zum Auszubildenden sofort verstanden und kommuniziert werden kann.
+ Steigert die Arbeitssicherheit und Ergonomie massiv, da unnötiges Bücken, Tragen und Suchen systematisch aus dem Arbeitsalltag der Werker verbannt wird.
+
Was sind die Grenzen der Methode?
∼ Fokussiert sich primär auf die operative Ausführung; wenn das zu fertigende Produkt bereits in der Entwicklung (R&D) völlig am Markt vorbei konstruiert wurde, macht TIMWOOD diesen strategischen Fehler lediglich effizienter.
∼ Führt in kreativen, hochiterativen Entwicklungsprozessen (Systems Engineering) bei falscher Anwendung zur Zerstörung von notwendigen, explorativen Freiräumen.
∼ Verlangt eine extrem reife, fehlerverzeihende Unternehmenskultur; in von Angst geprägten Organisationen werden Mitarbeiter ihre Verschwendung niemals offenbaren.
∼
∼
Erfolgsmetriken (KPIs)
📐
Value Added Ratio (VAR)
Das prozentuale Verhältnis der rein wertschöpfenden Prozesszeit zur gesamten Durchlaufzeit. Ein exzellenter Lean-Prozess strebt hier Werte von über 25 Prozent an, während traditionelle Prozesse oft unter fünf Prozent liegen.
Inventory Turns (Lagerumschlagshäufigkeit)
Ein harter finanzieller Indikator dafür, wie oft das Lager im Jahr komplett geleert und neu gefüllt wird. Ein direkter Beweis für die erfolgreiche Eliminierung der Verschwendungsarten Überproduktion und Bestände.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Warum ist Transport immer eine Verschwendung?
Weil der Kunde nicht für die Logistik bezahlt. Ein Bauteil, das 500 Meter durch die Halle gefahren wird, verändert weder seine Form noch seine Funktion. Es wird nur älter und das Risiko einer Beschädigung steigt.
Ist eine Qualitätskontrolle am Ende der Linie nicht wertschöpfend?
Nein, im strikten Lean-Sinn ist Endkontrolle reines Overprocessing. Eine perfekte Organisation produziert Fehler von Beginn an nicht (Zero Defects), anstatt sie am Ende aufwendig auszusortieren. Qualität muss produziert, nicht erprüft werden.
Wie unterscheidet sich Warten von Beständen?
Warten bezieht sich auf die inaktive Zeit des Menschen oder der Maschine. Bestände (Inventory) beziehen sich auf das Material selbst, das physisch herumliegt und darauf wartet, bearbeitet zu werden. Beides vernichtet Kapital.
Kann TIMWOOD auch im Büro angewendet werden?
Definitiv. In der Lean Administration sind die Bestände ungeleerte E-Mail-Postfächer, der Transport ist das Weiterleiten von Akten, und Überbearbeitung ist das Erstellen von Präsentationen, die niemand liest.
Was bedeutet das S in der Erweiterung TIMWOODS?
Das S steht für Skills (Fähigkeiten). Es bezeichnet die katastrophale Verschwendung, die entsteht, wenn das Management die intellektuelle Problemlösungskompetenz der Mitarbeiter an der Basis ignoriert und sie nur als ausführende Maschinen betrachtet.
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement ist die Beseitigung der Verschwendungsart Defects (Fehler) das zentrale Element. Durch den Einsatz von TIMWOOD wird fehlerhafte Arbeit nicht erst durch den Endkontrolleur (Quality Gate) aussortiert, sondern die Entstehung des Fehlers durch Prozessoptimierung an der Wurzel verhindert.
Systems Engineering
Im Systems Engineering wird das TIMWOOD-Konzept auf die Informationsebene abstrahiert. Die Verschwendung liegt hier nicht in physischem Material, sondern in überflüssigen Spezifikationsschleifen (Overprocessing), dem Warten auf Design-Freigaben (Waiting) oder redundanten Simulationen.
Risikomanagement
Im Risikomanagement dienen hohe Bestände oft als teurer Puffer, um Lieferkettenrisiken zu verdecken. TIMWOOD zwingt das Unternehmen, diese Puffer abzubauen und stattdessen die wahren, prozessualen Lieferrisiken an der Wurzel zu beheben, statt sie nur mit viel Material zu kaschieren.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Maschinenbau - Reduktion der Montage-Durchlaufzeit
Problem: Die Endmontage einer Verpackungsmaschine dauerte im Durchschnitt acht Tage, wodurch Liefertermine massiv gerissen wurden. Methodeneinsatz: Ein Shopfloor-Team führte eine strikte TIMWOOD-Analyse durch. Ergebnis: Es wurde aufgedeckt, dass die Werker 35 Prozent ihrer Zeit mit Suchen nach Spezialwerkzeug (Motion) und dem Warten auf den Hallenkran (Waiting) verbrachten. Durch die Installation dezentraler Werkzeugwagen und eines dedizierten Schwenkkrans am Arbeitsplatz sank die Durchlaufzeit auf unter fünf Tage, ohne dass die Mitarbeiter schneller arbeiten mussten.
Fallbeispiel 2: Medizintechnik - Eliminierung von Überbearbeitung
Problem: Ein Hersteller von Edelstahl-Implantaten kämpfte mit extrem hohen Herstellkosten, die die Margen zerstörten. Methodeneinsatz: Die Wertstromanalyse nutzte TIMWOOD als Mikroskop auf den Polierprozess. Ergebnis: Der Fokus Overprocessing offenbarte den Fehler. Die Werker polierten die Implantate manuell auf Hochglanz (Ra 0,2), obwohl die FDA-Spezifikation für den internen Einsatz lediglich einen Wert von Ra 0,8 forderte. Die unnötige Überbearbeitung wurde aus der Arbeitsanweisung gestrichen, die Taktzeit pro Bauteil um 40 Prozent reduziert.
Fallbeispiel 3: Automotive-Zulieferer - Der Kampf gegen die Bestände
Problem: Die Produktionshallen waren derart mit Materialkisten vollgestellt, dass Stapler im Stau standen und physische Beschädigungen an der Ware (Defects) rasant anstiegen. Methodeneinsatz: Das Management verhängte einen Produktionsstopp und fokussierte sich rein auf die Verschwendungsarten Overproduction und Inventory. Ergebnis: Es zeigte sich, dass die Spritzgussabteilung in gigantischen Losgrößen produzierte, um Rüstzeiten zu sparen, und damit die Montageabteilung komplett verstopfte. Durch die Einführung eines rigiden KANBAN-Systems wurde die Überproduktion gestoppt, das im Prozess gebundene Kapital halbierte sich innerhalb von vier Wochen.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Taiichi Ohno (1988): 'Die am weitesten verbreitete und gefährlichste aller Verschwendungen ist die Überproduktion. Sie verdeckt alle anderen Probleme im Prozess.'
♦ James P. Womack (1990): 'Es gibt nichts Nutzloseres, als etwas mit hoher Effizienz zu tun, das überhaupt nicht getan werden sollte.'
♦
🚀 Unser Mehrwert zur Anwendung von TIMWOOD
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von TIMWOOD


📇 Glossar
TIMWOOD = Transport Inventory Motion Waiting Overproduction Overprocessing Defects | ERP = Enterprise Resource Planning | FDA = Food and Drug Administration | KANBAN = Japanisch für Karte oder visuelles Signal zur Produktionssteuerung
📰 Blogbeiträge zu TIMWOOD
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu TIMWOOD
Eine Fabrik oder ein Büro kann hochgradig beschäftigt aussehen und dennoch extrem unproduktiv sein. Betriebsamkeit ist nicht gleich Wertschöpfung. Wenn Teile sinnlos durch Hallen transportiert werden, Bestände sich stapeln, Mitarbeiter auf Freigaben warten oder viel zu viel produziert wird, dann vernichtet ein Unternehmen Geld, ohne dass der Kunde einen Mehrwert erhält. Um diese versteckten Kapitalfresser aufzudecken, nutzt das Lean Management eine gnadenlose Kategorisierung. Diese Methode bricht jeden Prozessschritt in sieben spezifische Verschwendungsarten herunter. Beobachter gehen direkt an den Ort des Geschehens, analysieren mit der Stoppuhr jeden Handgriff und decken auf, wo der Prozess ineffizient konstruiert ist. Es geht nicht darum, den Menschen zur schnelleren Arbeit anzutreiben. Das Ziel ist es, den Arbeitsablauf so ergonomisch und logisch umzubauen, dass der Leerlauf verschwindet. Die Methode eliminiert das Chaos und transformiert verschwenderische Geschäftigkeit in glasklare, messbare Wertschöpfung.
🎙️ Audiotranskript zu TIMWOOD
Willkommen zur kompakten Methoden-Übersicht. Laufen Ihre Mitarbeiter in der Schicht Marathon, suchen ständig nach Werkzeug und produzieren mehr Ausschuss als Ihnen lieb ist? Sie haben kein Personalproblem, Sie haben ein Prozessproblem. Beenden Sie die Verschwendung mit dem TIMWOOD-Prinzip. Gehen Sie an den Arbeitsplatz und sezieren Sie den Prozess eiskalt nach sieben Kriterien. Eliminieren Sie unnötigen Transport. Reduzieren Sie blockierende Bestände. Verhindern Sie sinnlose Bewegungen. Stoppen Sie das Warten auf Material. Verbieten Sie radikal jegliche Überproduktion. Unterlassen Sie Überbearbeitungen, die der Kunde nicht bezahlt, und tilgen Sie Fehler an der Wurzel. TIMWOOD zwingt Sie, den Prozess durch die Brille der reinen Wertschöpfung zu betrachten. Optimieren Sie nicht den falschen Transport, indem Sie einen schnelleren Stapler kaufen, sondern stellen Sie die Maschinen nebeneinander. Schneiden Sie das Fett aus Ihren Prozessen und halbieren Sie Ihre Durchlaufzeiten.
📖 Anhang
Fachliteratur und Normen (APA 7th)
-
Ohno (1988). Toyota Production System: Beyond Large-Scale Production, Productivity Press, Cambridge.
-
Gorecki & Pautsch (2014). Lean Management: Auf dem Weg zur operativen Excellence, Hanser Verlag, München.
- ISO (2015). ISO 18404: Quantitative Methoden in der Prozessverbesserung - Six Sigma.
- Womack & Jones (1996). Lean Thinking: Banish Waste and Create Wealth in Your Corporation, Simon & Schuster, New York.
- Brunner (2020). Shopfloor Management: Wirksam führen vor Ort, Carl Hanser Verlag, München.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: TIMWOOD (TIMWOOD). Online unter: https://7sigma.us/methodothek/timwood/
Harvard
7SIGMA (2026) 'TIMWOOD (TIMWOOD)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.us/methodothek/timwood/ (Eingesehen am: 26. August 2026).
@misc{7sigma_timwood, author = {7SIGMA}, title = {{Methodothek: TIMWOOD (TIMWOOD)}}, year = {2026}, url = {https://7sigma.us/methodothek/timwood/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)