
Methodothek | Methodenbeschreibung
Single-Minute Exchange of Die (SMED)
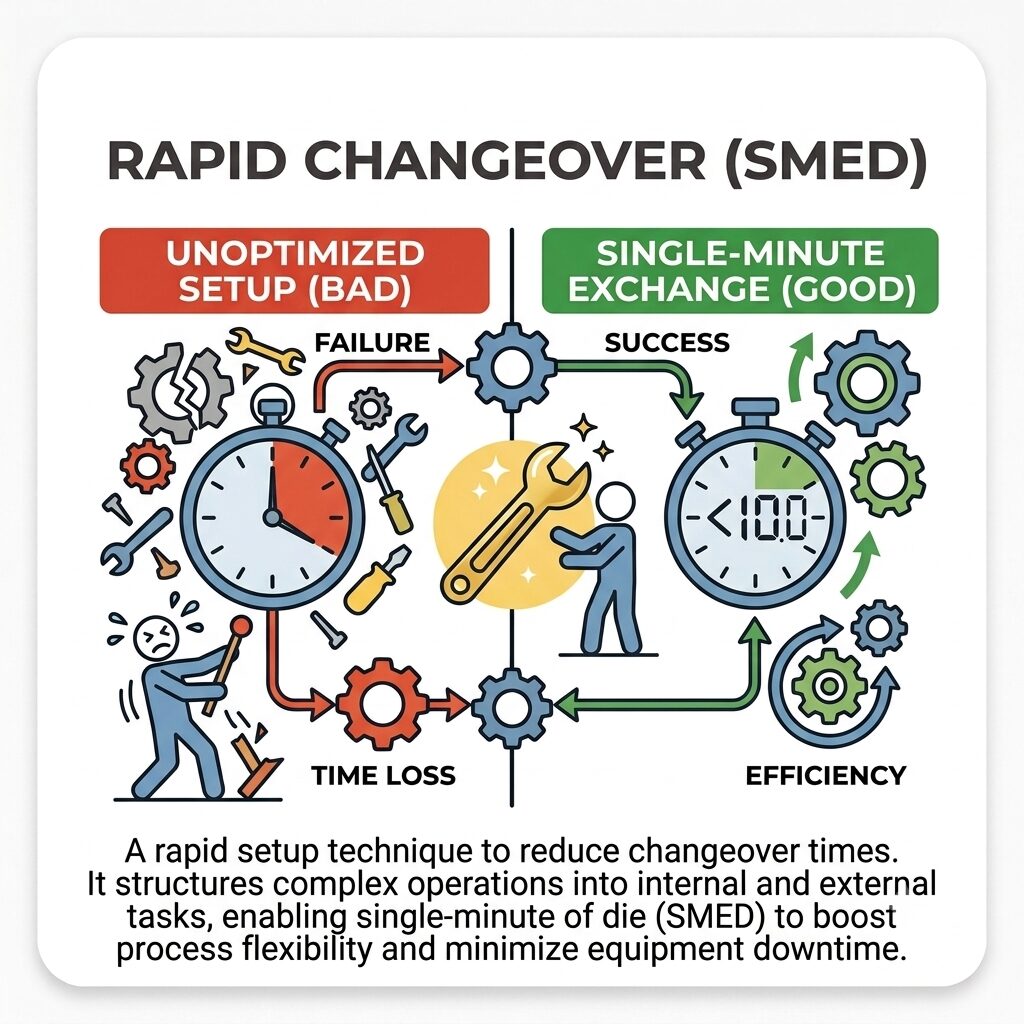
Die SMED-Methode ist ein systematisches Verfahren aus dem Lean Management zur radikalen Reduzierung von Rüstzeiten an Produktionsmaschinen. Sie trennt Rüstvorgänge konsequent in interne Schritte (Maschine steht) und externe Schritte (Maschine läuft) und wandelt interne Prozesse durch organisatorische sowie technische Maßnahmen in externe Prozesse um.
I. Fundament & Systematik
Maschinenstillstand ist verlorenes Kapital. Die SMED-Methode transformiert starre Produktionslinien in hochflexible Taktgeber, indem sie Rüstzeiten von Stunden auf wenige Minuten reduziert. Sie ist der mechanische Hebel für minimale Losgrößen und maximale Liefertreue.
Steckbrief & Key Facts
Kategorie
Lean Management & Produktionsoptimierung
Schweregrad | Komplexität
Mittel (Erfordert methodische Konsequenz auf dem Shopfloor sowie ausgeprägtes Moderationsgeschick)
Investition | Ressourcen
Gering bis Mittel (Primär organisatorischer Aufwand, in späteren Phasen gegebenenfalls technische Modifikationen am Betriebsmittel)
Empfohlene Gruppengröße
3 bis 6 Personen
Zeitaufwand
2 bis 5 Tage (Für einen vollständigen Rüst-Workshop inklusive Videoanalyse)
Einsatzbereiche
Lean Production, Rüstzeitminimierung, Shopfloor Management
Brancheneinsatz
SMED wird in allen produzierenden Industrien eingesetzt, historisch verankert vor allem in der Automobilindustrie, der Medizintechnik und dem Maschinenbau.
Historie
Erfinder
Shigeo Shingo (1950er Jahre, publiziert 1985)
Synonyme
Rapid Changeover, Schnelles Rüsten, Werkzeugwechsel im einstelligen Minutenbereich
Fun Fact
Shigeo Shingo analysierte in den 1950er Jahren bei Mazda die gigantischen Rüstzeiten von Großpressen. Um die Produktionsflexibilität zu erhöhen, entwickelte er die Methodik, Rüstvorgänge strikt in interne und externe Schritte zu unterteilen. Bei Toyota perfektionierte er diesen Ansatz später, sodass der Werkzeugwechsel an einer 1000-Tonnen-Presse von ehemals vier Stunden auf unglaubliche drei Minuten sank. Dies legte den fundamentalen Grundstein für das Toyota Production System (TPS) und die Just-in-Time-Fertigung.
🎯 Ziele und Grundidee
Flexibilität ist die Währung der modernen Produktion. Die SMED-Methode greift exakt dort an, wo starre Rüstprozesse die Taktzeit diktieren und wertvolle Kapazitäten vernichten. Das absolute Kernziel besteht darin, die Stillstandszeit einer Anlage während eines Produktwechsels so drastisch zu reduzieren, dass idealerweise eine Losgröße von Eins wirtschaftlich produzierbar wird. Dies eliminiert Zwischenlager, senkt die Kapitalbindung enorm und ermöglicht eine kundennahe, hochagile Fertigungsorganisation.
📚 Normative Basis und Standards
Die methodische Anwendung und praktische Durchführung basiert auf etablierten internationalen Qualitätsnormen, regulatorischen Rahmenwerken sowie anerkannten Industriestandards, die den Verbindlichkeits- und Qualitätsrahmen für diese Methode vorgeben:
- ISO 9001: Qualitätsmanagementsysteme - Anforderungen (Kapitel 8.5 Produktion und Dienstleistungserbringung)
- VDI 2870: Lean Production-Systeme - Ganzheitliche Produktionssysteme
- ISO 22400: Automation systems and integration - Key performance indicators for manufacturing operations management
II. Methodik und Anwendung
Methode im Detail
🔍
📌 Grundregeln und Anwendungsprämissen
Striktes Filmen des Ist-Zustandes
Eine Rüstaufnahme ohne Videoanalyse ist ineffizient. Der Rüstvorgang muss zwingend ungeschönt auf Video aufgezeichnet werden, um Gehwege, Suchzeiten und unergonomische Handgriffe schonungslos und millisekundengenau zu dokumentieren.
Trennung von intern und extern
Das Grundgesetz der SMED-Methode lautet, niemals eine Tätigkeit bei stehender Maschine auszuführen, die ebenso bei laufender Maschine erledigt werden kann. Werkzeuge suchen, Material bereitstellen und Vorwärmen sind zwingend externe Schritte.
Keine Beschleunigung der Werker
SMED zielt niemals darauf ab, dass Mitarbeiter rennen oder unter Stress arbeiten. Die Zeitersparnis entsteht ausschließlich durch die intelligente Eliminierung von Verschwendung und die Parallelisierung von Arbeitsschritten.
Unmittelbarkeit der Vorbereitung
Das externe Rüsten (Vorbereiten) muss vollständig abgeschlossen sein, bevor der letzte Gutteil-Takt der laufenden Maschine beendet ist. Ein Suchen von Bauteilen nach dem Abschalten der Anlage ist strikt verboten.
🧰 Erforderliches Kompetenzlevel und Ausstattung
Ausgeprägtes Verständnis für Lean-Prinzipien und die sieben Verschwendungsarten (Muda). Die Moderation erfordert zudem taktvolles Vorgehen, um den Werkern die Angst vor einer reinen Arbeitsüberwachung zu nehmen.
Fundierte Kenntnisse in der Videoanalyse und der REFA-Methodik zur exakten Zeiterfassung und Bewegungsstudie an industriellen Arbeitsplätzen.
Technisches Grundverständnis der untersuchten Anlagen, um das Potenzial von Schnellspannsystemen oder mechanischen Vorrichtungen in Abstimmung mit dem Betriebsmittelbau realistisch einschätzen zu können.
🧱 Detaillierte Aufschlüsselung der Kernkomponenten
Der SMED-Moderator
Fokus: Methodische Führung und neutrale Beobachtung. Denkweise: Analytisch, detailorientiert und wertstromfokussiert. Ziel: Lückenlose Dokumentation des Ist-Zustandes ohne sofortige Einmischung in den Prozess. Typische Fragestellung: Wie viele Meter legt der Einrichter zurück, um den passenden Schraubenschlüssel zu holen?
Der Maschineneinrichter
Fokus: Physische Umsetzung des Werkzeugwechsels am Shopfloor. Denkweise: Pragmatisch und lösungsorientiert. Ziel: Reibungsloser und fehlerfreier Umbau der Anlage nach den neuen Standards. Typische Fragestellung: Welche Handgriffe sind unergonomisch und kosten mich in der Praxis am meisten Zeit?
Der Konstrukteur (Betriebsmittelbau)
Fokus: Technische Vorrichtungen und Halterungen. Denkweise: Erfinderisch und standardisierend. Ziel: Entwicklung von Hilfsmitteln, die ein Rüsten ohne Werkzeug (One-Touch-Exchange) ermöglichen. Typische Fragestellung: Können wir diese sechs Schrauben durch einen einzigen pneumatischen Schnellspanner ersetzen?
🌐 Online-Durchführbarkeit
Die SMED-Methode ist in ihrer Natur ein reines Vor-Ort-Werkzeug (Genba). Eine rein virtuelle Durchführung ist praktisch unmöglich, da die physische Interaktion des Werkers mit der Maschine direkt beobachtet werden muss. Der Einsatz digitaler Werkzeuge beschränkt sich auf cloud-basierte Videoanalyse-Lösungen, mit denen das Team die Rüstaufzeichnungen gemeinsam auswerten und millisekundengenau annotieren kann.
Anwendung
🔨
Schritt 1: Erfassung des Ist-Zustandes
Die Rüstzeitreduzierung beginnt mit der ungeschönten Realität. Das Team postiert sich an der Anlage und zeichnet den kompletten Produktwechsel vom letzten Gutteil des alten Auftrags bis zum ersten Gutteil des neuen Auftrags auf Video auf. Es ist zwingend erforderlich, eine reguläre Schicht zu filmen, keinen künstlich optimierten Vorführ-Rüstvorgang. Parallel dazu notiert ein Protokollant alle offensichtlichen Störgrößen, Laufwege und Suchzeiten in einem Spaghetti-Diagramm. Die Mitarbeiter an der Maschine müssen vorab transparent über das Ziel informiert werden, um den Eindruck einer reinen Leistungskontrolle abzuwenden.
Schritt 2: Identifikation der internen und externen Elemente
Das aufgezeichnete Video wird in einem separaten Raum gemeinsam mit den Einrichtern analysiert. Jede einzelne Handlung wird mikroskopisch in tabellarischer Form erfasst und kategorisiert. Eine interne Tätigkeit ist ein Schritt, der physikalisch nur bei stillstehender Anlage durchgeführt werden kann (etwa der eigentliche Formwechsel). Eine externe Tätigkeit ist ein Schritt, der bei produzierender Anlage erfolgen kann (etwa das Holen des neuen Werkzeugs). In dieser Phase wird lediglich knallhart unterschieden, noch nicht optimiert.
Schritt 3: Umwandlung von internen in externe Schritte
Dies ist der wirkungsvollste Hebel der gesamten Methode. Das Team hinterfragt jede interne Tätigkeit kritisch nach dem Muster: Kann dieser Schritt nicht schon vor dem Maschinenstillstand vorbereitet werden? Werkzeuge werden fortan auf Vorbereitungswagen kommissioniert, Materialien direkt am Arbeitsplatz bereitgestellt und Vorrichtungen außerhalb der Maschine vorgewärmt oder vormontiert. Das absolute Ziel ist es, alle vorbereitenden, reinigenden und nachbereitenden Tätigkeiten strikt aus der Stillstandszeit der Anlage zu verbannen.
Schritt 4: Optimierung der verbleibenden internen Schritte
Nachdem nur noch die zwingend erforderlichen Tätigkeiten bei stehender Maschine übrig sind, werden diese technologisch beschleunigt. Gewinde und Schrauben werden durch Bajonettverschlüsse, Kniehebelspanner oder pneumatische Klemmungen ersetzt. Die Justage wird durch feste Anschläge, Zentrierstifte oder standardisierte Passungen eliminiert (Poka-Yoke-Prinzip). Einrichter arbeiten bei komplexen Maschinen parallel auf beiden Seiten (Tandem-Rüsten), um die Stillstandszeit in der Praxis weiter zu halbieren.
Schritt 5: Optimierung der externen Schritte
Auch wenn externe Tätigkeiten die Maschinenlaufzeit nicht direkt beeinflussen, binden sie wertvolle Personalressourcen und bergen Fehlerpotenzial. Das Team optimiert die Lagerorte für Werkzeuge über die 5S-Methode, standardisiert die Transportwagen und sorgt durch visuelles Management wie Schattenbretter dafür, dass jedes Teil ohne Suchzeit griffbereit ist. Rüstwagen werden vorkonfiguriert, sodass für jeden spezifischen Artikelwechsel ein fertiges Set an der Maschine bereitsteht.
Schritt 6: Standardisierung und Training
Der neue Rüstablauf wird verbindlich dokumentiert. Es entstehen visuelle Standardarbeitsanweisungen (SOPs), die exakt bebildern, in welcher Reihenfolge das Rüsten ab sofort zu erfolgen hat. Diese Standards werden direkt an der Maschine ausgehängt. Die Mitarbeiter werden intensiv im neuen Ablauf trainiert, und die Rüstzeiten werden fortan als Kennzahl (KPI) im Shopfloor-Management getrackt, um ein Zurückfallen in alte Muster rigoros zu verhindern.
Ergebnis
📦
Drastisch reduzierte Rüstzeit
Ein physisch nachweisbarer, optimierter Umrüstprozess an der Maschine, der die Stillstandszeit der Anlage typischerweise bereits nach dem ersten methodischen Durchlauf um fünfzig Prozent und mehr reduziert.
Standardisierte Rüst-SOP
Eine visuell aufbereitete Arbeitsanweisung direkt am Shopfloor, die den Rüstvorgang schichtunabhängig und personenneutral für jeden Werker exakt und fehlerfrei reproduzierbar macht.
Erhöhte Anlagenverfügbarkeit
Ein signifikant verbesserter OEE-Wert, da der Verlustfaktor Rüstzeit im Betriebsdaten-Erfassungssystem messbar und dauerhaft sinkt.
Alternativen
🧩
Wertstromanalyse (Value Stream Mapping)
Die Wertstromanalyse betrachtet den gesamten Produktions- und Materialfluss durch das gesamte Werk aus der Makroebene, um Engpässe zu identifizieren. SMED hingegen agiert operativ an einer spezifischen Maschine in der Mikroebene, wenn festgestellt wurde, dass exakt dort Rüstzeiten den Materialfluss blockieren.
Total Productive Maintenance (TPM)
TPM fokussiert sich primär auf die autonome und präventive Instandhaltung zur Vermeidung von Maschinenausfällen und technischen Defekten. SMED ist zwar in der Praxis oft ein Modul innerhalb von TPM, fokussiert sich inhaltlich aber rein auf den geplanten Produktwechsel.
III. Evaluation und Risikomanagement
Tipps
💡
Aus der Praxis für die Praxis
Wertvolle Expertenhinweise helfen dir dabei, typische Stolpersteine zu umgehen, die Effizienz bei der Umsetzung drastisch zu steigern und das volle Potenzial der Methode direkt im operativen Alltag auszuschöpfen
Tipp 1: Beginnen Sie Ihr erstes SMED-Projekt niemals an der zentralen Engpassmaschine der Fabrik. Suchen Sie sich eine Pilotanlage mit hoher Rüstfrequenz, um das Team ohne extremen Produktionsdruck an die Methode heranzuführen und schnelle Erfolge (Quick Wins) zu demonstrieren.
Tipp 2: Nutzen Sie eine Stoppuhr-App auf einem Tablet direkt am Shopfloor und lassen Sie die Einrichter selbst die Zeiten für ihre Teilschritte abdrücken. Das schafft sofortige Akzeptanz und bindet das praktische Know-how der Werker aktiv ein.
Tipp 3: Bestellen Sie vor dem Workshop eine ausreichende Menge an standardisierten Kisten und Shadow-Boards. Wenn das Team in Schritt 5 eine Idee zur Werkzeugbereitstellung hat, setzen Sie diese noch am selben Tag physisch um, da Geschwindigkeit hier Perfektion schlägt.
Fallstricke
⚡
Wo Licht ist, ist auch Schatten
In der Praxis führen typische Fehler oft dazu, dass die Anwendung der Methode ihr volles Potenzial verfehlt.
∝ Das Unternehmen investiert direkt hohe Summen in teure Schnellspannsysteme, ohne vorher die rein organisatorischen, externen Schritte aus dem Maschinenstillstand zu verbannen. Technologie löst jedoch niemals prozessuale Verschwendung.
∝ Der neue Prozess wird einmalig gefeiert, aber nicht in verbindlichen Standards dokumentiert. Nach vier Wochen rüstet wieder jeder Schichtführer nach seiner eigenen, persönlichen Methode.
∝
∝
Stärken und Grenzen
⚖️
Jede Methode hat ihren optimalen Einsatzbereich
Die Anwendung bietet enorme strategische Vorteile, stößt bei unvollständiger Ausführung jedoch an klare Grenzen.
Wann bringt die Methode besonderen Nutzen?
+ Steigert die Anlagenverfügbarkeit (OEE) massiv ohne den Zwang zu teuren Kapitalinvestitionen in neue Maschinen.
+ Reduziert die wirtschaftliche Losgröße drastisch, wodurch gebundenes Kapital in Zwischenlagern extrem abgebaut werden kann.
+ Erhöht die Arbeitssicherheit, da durch standardisierte Vorrichtungen und den Wegfall schwerer Schraubarbeiten unergonomische Belastungen verschwinden.
+
+
Was sind die Grenzen der Methode?
∼ Die Methode erfordert zwingend die aktive, unvoreingenommene Mitarbeit der Maschinenbediener, da sie gegen eine reine Top-Down-Anordnung aus dem Management immun ist.
∼ In historisch stark veralteten Anlagenparks stoßen technische Standardisierungen von Werkzeugaufnahmen oft an physikalische und wirtschaftliche Hürden beim Umbau.
∼ SMED ist primär für die Serienfertigung mit häufigen Produktwechseln konzipiert. In der reinen Einzelfertigung verpufft der Hebel der Standardisierung teilweise.
∼
∼
Erfolgsmetriken (KPIs)
📐
Rüstzeit (Changeover Time)
Die absolute Zeitspanne, gemessen vom Auswurf des letzten fehlerfreien Gutteils der vorherigen Serie bis zum ersten produzierten, qualitätskonformen Gutteil der neuen Serie.
Rüstfrequenz
Die messbare Anzahl der durchgeführten Werkzeug- oder Produktwechsel an einer spezifischen Anlage pro Schicht oder Produktionswoche, welche durch SMED signifikant erhöht werden soll.
OEE-Rüstverlust
Der exakte prozentuale Anteil der geplanten Produktionszeit, der ausschließlich durch unproduktive Rüstvorgänge und das anschließende Anfahren der Anlage verloren geht.
❓ Häufig gestellte Fragen
Die wichtigsten Fachfragen zur Methode auf einen Blick: Kompakt, normenkonform und auf den Punkt beantwortet.
Was bedeutet die Abkürzung SMED?
Warum unterscheidet die Methode zwischen internem und externem Rüsten?
Ist die Methodik nur für Großkonzerne oder die Automobilindustrie sinnvoll?
Muss ich für SMED sofort neue, teure Schnellspannwerkzeuge kaufen?
Was ist der größte Widerstand bei der Einführung von SMED?
%%frage6%%
%%frage7%%
IV. Praxis und Mehrwert
⚙️ Praxisrelevanz in unserem professionellen Ingenieursumfeld
Wir wenden diese Methode fast täglich an, um komplexe Herausforderungen zu strukturieren und messbare Resultate für unsere Kunden zu erzielen. Die folgenden drei Praxisfälle veranschaulichen, wie sich dieser Ansatz erfolgreich realisieren lässt:
Qualitätsmanagement
Im Qualitätsmanagement stellt SMED sicher, dass häufige Produktwechsel nicht zu Qualitätsabweichungen führen. Durch Poka-Yoke-Vorrichtungen beim Rüsten wird das Risiko des ersten fehlerhaften Teils beim Anfahren eliminiert, was die First-Pass-Yield-Rate drastisch erhöht.
Systems Engineering
Im Systems Engineering liefert SMED entscheidende Design-Guidelines für die Konstruktion neuer Produktionsanlagen. Ingenieure müssen das Konzept Design for Changeover von Beginn an in die mechanischen Spezifikationen integrieren, um starre Konstruktionen zu vermeiden.
Risikomanagement
Im Risikomanagement reduziert SMED das Risiko von schmerzhaften Lieferausfällen. Durch kleinere, hochflexible Losgrößen sinkt die Abhängigkeit von riesigen Lagerbeständen und das Unternehmen kann bei Nachfrageschwankungen resilienter reagieren.
🏢 Fallbeispiele aus der Praxis
Theorie wird erst durch messbaren Nutzen im Feld zur Validität: Die folgenden anonymisierten Praxisfälle aus unserer QM- und Systems-Engineering-Beratung dokumentieren den konkreten Methodeneinsatz, die durchgeführten Ursachenanalysen und die quantifizierbaren Projekterfolge unter realen Industriebedingungen.
Fallbeispiel 1: Werkzeugwechsel an einer Kunststoffspritzgussmaschine
Problem: Ein Automobilzulieferer benötigte für den Wechsel eines tonnenschweren Spritzgusswerkzeugs über 120 Minuten, was kleine Losgrößen unwirtschaftlich machte. Methodeneinsatz: Das 7SIGMA-Team analysierte den Prozess per Video nach der SMED-Methode. Es zeigte sich, dass allein das Anschließen der Kühlwasserschläuche 40 Minuten bei offener Maschinentür blockierte. Ergebnis: Eine rein externe Vorbereitung der Wasserbrücken und der Einsatz von Multikupplungssystemen reduzierten die Stillstandszeit auf unter 18 Minuten. Die Anlagenflexibilität stieg unmittelbar um 30 Prozent.
Fallbeispiel 2: Formatwechsel an einer Abfüllanlage in der Medizintechnik
Problem: Das Umrüsten von kleinen auf große Vials dauerte 90 Minuten, da unzählige Führungsschienen aufwendig per Inbusschlüssel nachjustiert werden mussten. Methodeneinsatz: Konsequente Anwendung der Methode zur Eliminierung jeglicher Justage. Ergebnis: Der Betriebsmittelbau konstruierte farbcodierte, passgenaue Formatteile, die mittels Schnellspannbolzen werkzeuglos fixiert werden. Die Rüstzeit sank auf sechs Minuten, Ausschuss durch Fehljustierung wurde komplett abgestellt.
Fallbeispiel 3: Folienwechsel an einer Tiefziehverpackungsmaschine
Problem: Jeder Folienwechsel stoppte die Linie für 25 Minuten, da das Material erst aus dem Zwischenlager geholt wurde, wenn die alte Rolle komplett leer war. Methodeneinsatz: Strikte Trennung von internen und externen Schritten nach der SMED-Logik. Ergebnis: Installation eines Rüstwagens direkt am Arbeitsplatz. Die neue Folie wird bei laufender Maschine vorbereitet und mit Klebeband an eine Spleißvorrichtung geheftet. Der Wechsel erfordert lediglich einen Handgriff und dauert 45 Sekunden.
💬 Expertenzitate
Einschlägige Fachzitate zur wissenschaftlichen und normativen Einordnung der Methode.
♦ Shigeo Shingo (1985): 'Es ist nicht der Maschinenstillstand, der uns am meisten kostet, sondern unsere Weigerung, die Rüstzeit als kontrollierbaren Prozess zu betrachten.'
♦ Taiichi Ohno (1988): 'Die Reduzierung der Losgrößen und die Minimierung der Bestände sind nur durch die radikale Senkung der Rüstzeiten möglich.'
♦
🚀 Unser Mehrwert zur Anwendung von Single-Minute Exchange of Die (SMED)
Methodenkompetenz ist der Schlüssel zur fehlerfreien Serienreife, doch der Praxistransfer stellt Teams vor zeitliche und kapazitäre Hürden. Unser Anwendungs-Mehrwert schließt diese Lücke: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Experten zur Absicherung kritischer Projektphasen.
Sollten Sie über das reine Methodenwissen hinaus Unterstützung bei der operativen Einführung benötigen, begleiten wir Sie auch direkt vor Ort oder remote: Wählen Sie zwischen auditfähigen Downloads für die sofortige Eigennutzung, maßgeschneiderten Inhouse-Trainings zur Teambefähigung oder sichern Sie sich die externe Moderation durch zertifizierte 7SIGMA-Consultants zur rechtssicheren Absicherung kritischer Meilensteine.
Vorlagen, Dokumente und Downloads
Vom leeren Blatt direkt zur auditfähigen Umsetzung: Nutzen Sie unsere praxiserprobten Arbeitshilfen für den sofortigen Einsatz. Der Zugriff auf alle Vorlagen, Leitfäden und Checklisten erfolgt direkt über die Methodothek.
Moderation und Beratung
Wenn interne Kapazitäten fehlen oder festgefahrene Dynamiken den Fortschritt hemmen, sichert 7SIGMA Ihren Projekterfolg. Unsere Experten leiten Ihre Analyse-Sessions neutral und verankern die Methode strategisch in Ihrer Organisation.
Workshops und Trainings
Methoden entfalten ihren vollen Wert erst durch handlungssichere Anwender. In unseren Praxis-Trainings vermitteln wir die direkte Methodenanwendung gezielt an konkreten Baugruppen und Prozessen aus Ihrem Betriebsalltag.
🕹️ Interaktive Inhalte
An dieser Stelle entsteht in Kürze dein passendes interaktives Tool - wie ein digitaler Rechner, eine smarte Checkliste oder ein interaktives Bewertungs-Widget, mit dem du die Methode direkt online anwenden kannst. Bleib gespannt!
V. Verzeichnisse & Anhang
🏆 Unsere Referenzen bei der Anwendung von Single-Minute Exchange of Die (SMED)


📇 Glossar
SMED = Single-Minute Exchange of Die | OEE = Overall Equipment Effectiveness | SOP = Standard Operating Procedure | TPM = Total Productive Maintenance | WIP = Work In Progress | KPI = Key Performance Indicator
📰 Blogbeiträge zu Single-Minute Exchange of Die (SMED)
Vertiefe dein Wissen: Hier findest du aktuelle Fachartikel, fundierte Hintergrundberichte und weiterführende Analysen aus unserem Redaktionsnetzwerk, die sich praxisnah mit der Anwendung und den Feinheiten dieser Methode auseinandersetzen.
🎬 Videobeitrag zu Single-Minute Exchange of Die (SMED)
Maschinenstillstand vernichtet Kapital, und Rüstzeiten sind oft der größte Feind einer flexiblen Produktion. Die SMED-Methode, kurz für Single-Minute Exchange of Die, greift genau hier an. Sie ist kein Aufruf zu mehr Hektik am Arbeitsplatz, sondern eine systematische Analyse des Rüstvorgangs. Der Prozess wird strikt gefilmt und in interne sowie externe Schritte unterteilt. Alles, was vorab vorbereitet werden kann, wird aus der Stillstandszeit verbannt. Danach eliminiert das Team zeitraubende Justagen durch Schnellspannsysteme und standardisierte Rüstwagen. Das Resultat ist hochgradig messbar: Rüstvorgänge, die früher Stunden in Anspruch nahmen, werden auf wenige Minuten reduziert. Dies ermöglicht kleinste Losgrößen, senkt die Lagerbestände drastisch und macht das produzierende Unternehmen maximal agil gegenüber Kundenwünschen. Wer Lean Production ernst meint, kommt an rasanten Werkzeugwechseln schlichtweg nicht vorbei.
🎙️ Audiotranskript zu Single-Minute Exchange of Die (SMED)
Willkommen zum Executive Summary der SMED-Methode. In der modernen Produktion diktiert die Rüstzeit maßgeblich die Flexibilität eines Unternehmens. Die Methode Single-Minute Exchange of Die bricht diese Ineffizienz auf. Entwickelt in der Automobilindustrie, verfolgt sie das gnadenlose Ziel, jeden Rüstvorgang in den einstelligen Minutenbereich zu drücken. Das Geheimnis liegt nicht in schnellerem Arbeiten der Werker, sondern in systematischer Vorbereitung. Tätigkeiten werden rigoros in externe Schritte bei laufender Maschine und interne Schritte bei Maschinenstillstand getrennt. Suchzeiten werden eliminiert, Justagen durch Anschläge ersetzt und Schrauben durch Schnellspanner verbannt. Die Methodik transformiert schwerfällige Anlagenparks in hochagile Systeme. Das operative Ergebnis: Eine massiv gesteigerte Anlagenverfügbarkeit, drastisch reduzierte Zwischenbestände und eine Produktionslinie, die jederzeit wirtschaftlich auf kleinste Kundenaufträge reagieren kann.
📖 Anhang
Fachliteratur und Normen (APA 7th)
- Shingo, S. (1985). A Revolution in Manufacturing: The SMED System, Productivity Press, Cambridge.
- Takeda, H. (2018). Das synchrone Produktionssystem: Just-in-Time für das ganze Unternehmen, mi-Wirtschaftsbuch, München.
- VDI (2012). VDI 2870 Blatt 1: Ganzheitliche Produktionssysteme.
- Gorecki, P. (2014). Poka Yoke und SMED: Fehlervermeidung und Rüstzeitreduzierung, CETPM.
- Meier, H. (2020). Optimierung von Rüstprozessen durch digitale Videoanalyse in der zerspanenden Fertigung. Masterarbeit, Technische Universität Berlin.
Bildverzeichnis
Alle Bilder wurden von der Redaktion der 7SIGMA erstellt und geprüft.
Autorenschaft und Freigabe
Autor: Redaktion der 7SIGMA.
Fachliche Freigabe: Dipl.sc.pol.Univ, Roman Tizki, M.Sys.Eng., CEO, Inhaber und Senior Consultant bei 7SIGMA.
Review-Status: Fachlich geprüft und freigegeben gem. ISO 9001 E-E-A-T Qualitätsstandard.
Zitierhilfe-Box
APA 7
7SIGMA (2026). Methodothek: Single-Minute Exchange of Die (SMED). Online unter: https://7sigma.de/methodothek/smed-rapid-changeover/
Harvard
7SIGMA (2026) 'Single-Minute Exchange of Die (SMED)', 7SIGMA Methodothek. Verfügbar unter: https://7sigma.de/methodothek/smed-rapid-changeover/ (Eingesehen am: 28. August 2026).
@misc{7sigma_smed-rapid-changeover, author = {7SIGMA}, title = {{Methodothek: Single-Minute Exchange of Die (SMED)}}, year = {2026}, url = {https://7sigma.de/methodothek/smed-rapid-changeover/}}
Lizenz
Creative Commons CC BY-SA 4.0 (Namensnennung - Weitergabe unter gleichen Bedingungen)